辊模锻工艺赋能轧辊辊轴锻件,从毛坯源头控制机加工综合成本
2026-10-02 09:03
山西中重重工集团
轧辊辊轴作为冶金轧制设备的核心重载部件,大多采用 42CrMo、40CrNiMo 等合金钢锻造生产,不少制造企业的成本压力,并非只来自原材料采购,更多消耗在后续车削、探伤、返修、刀具损耗等机加工环节。传统自由锻生产轧辊辊轴,依靠人工反复翻转锻打成型,受操作工经验、设备工况影响,毛坯尺寸波动大,轴颈、轴肩、辊身台阶位置圆度、直线度偏差不可避免,为保证加工后能够完全去除氧化皮、表面凹坑以及尺寸误差,只能放大单边加工余量,部分大规格辊轴单边余量可达 8/12 毫米,大量合金钢材以切屑形式浪费,同时拉长数控车床加工工时,刀具磨损加剧,进一步抬高加工成本。
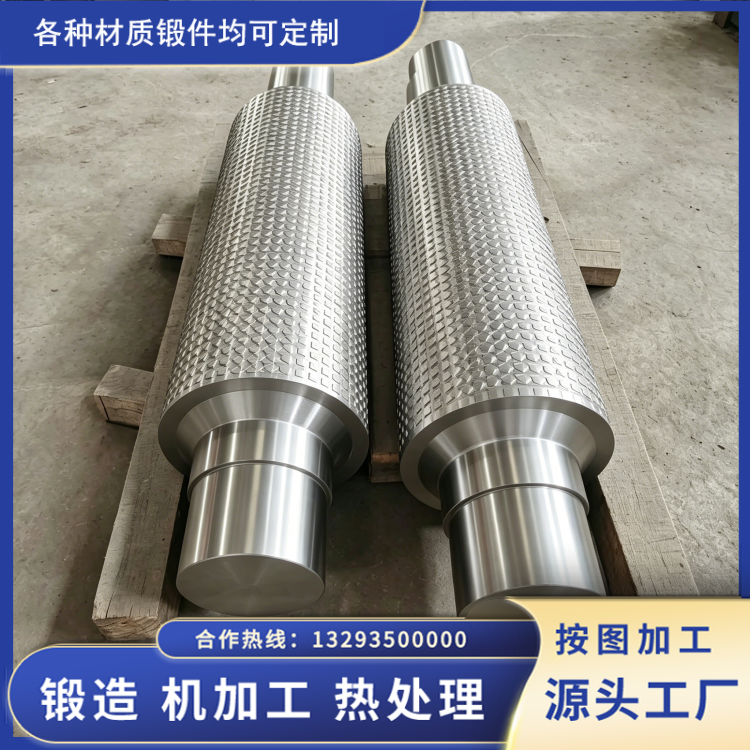
山西永鑫生重工将辊模锻工艺应用于轧辊辊轴锻件生产,改变传统自由锻反复锻打成型模式,依靠专用辊锻模具孔型约束金属流动,坯料连续旋转送进完成塑性变形,锻件各段截面、台阶过渡依靠模具定型,大幅降低人为因素带来的尺寸偏差,实现锻件毛坯近净成形金属世界。在满足探伤、去除脱碳层的工艺前提下,合理压缩机加工单边余量,对比同规格传统自由锻毛坯,材料利用率得到明显提升,直接减少原材料投入,也降低车削切削总量,缩短粗车工时,减少硬质合金刀具损耗,从源头压缩机加工的直接成本。
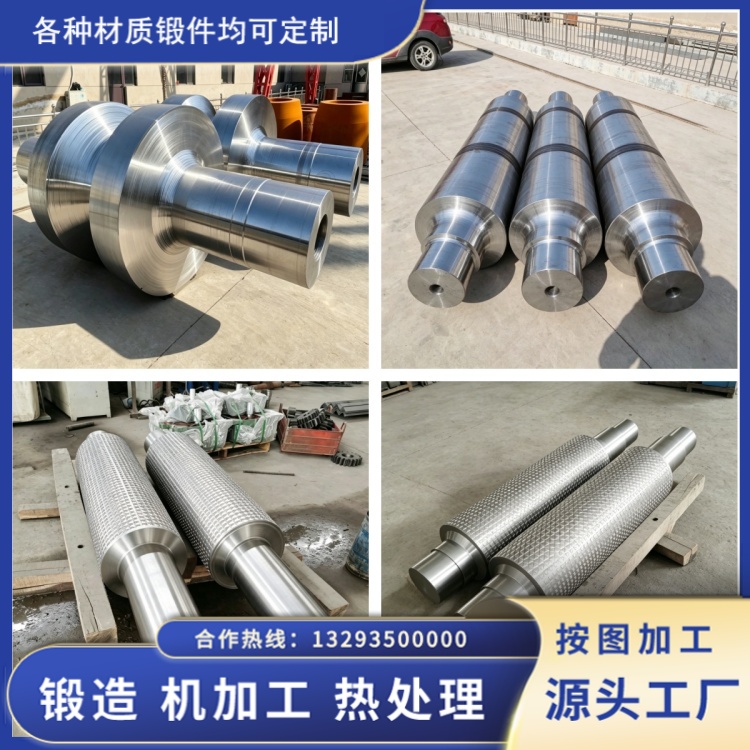
除尺寸余量之外,锻件内部质量间接带来的机加工隐性成本,常常被采购方忽略。普通自由锻长轴件,容易出现流线紊乱、局部变形不到位,个别锻件芯部存在疏松未焊合,毛坯流转到机加工环节,加工后探伤才发现内部缺陷,造成半成品报废,已经投入的车削工时、热处理成本全部损失,拉高整体报废损耗率山西永鑫生...。辊模锻属于连续局部塑性变形,金属纤维顺着辊轴轴向完整延伸,轴肩过渡位置不易产生折叠缺陷,钢锭内部疏松、气孔可以得到更好压实,锻件整体组织均匀稳定,锻后一次探伤合格率提升,减少机加工中途缺陷报废、返修打磨、补焊修复等额外开销,降低隐性综合成本。
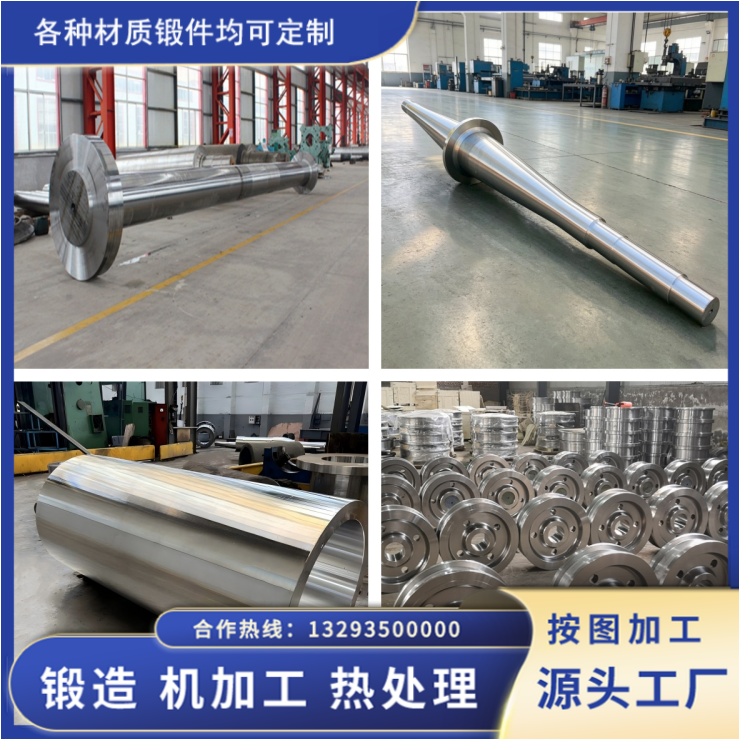
实际生产中可以看到,同等规格轧辊辊轴,辊模锻毛坯毛坯重量下降,粗加工切削量减少,粗车工序工时可缩减两成左右;锻件直线度、台阶同轴度更好,上机装夹找正时间缩短,减少机床空转耗时。当然辊模锻需要前期投入模具工装,更适合批量轧辊辊轴订单,对于小批量特殊定制件,会结合自由锻互补生产。综合原材料、切削工时、刀具消耗、报废返修多项维度来看,辊模锻不是单纯降低锻造单价,而是优化毛坯质量,减少后端全流程损耗,帮助客户有效控制轧辊辊轴锻件的机加工综合成本,这也是越来越多冶金设备制造企业选择辊模锻毛坯的现实原因。