山西永鑫生|传统模锻 VS 辊模锻,轧辊辊轴类锻件如何做好工艺取舍
2026-10-02 09:25
山西中重重工集团
轧辊、辊轴作为冶金设备核心重载部件,不同订单在规格、批量、结构复杂度、成本目标上差异很大,很多客户在选型时会纠结传统模锻与辊模锻两种工艺。两种工艺没有绝对优劣,只有适配与否。山西永鑫生重工结合多年轧辊辊轴生产实践,从成型原理、毛坯质量、模具成本、机加工适配性几个维度,客观分析两种工艺,帮助客户理性做工艺取舍。
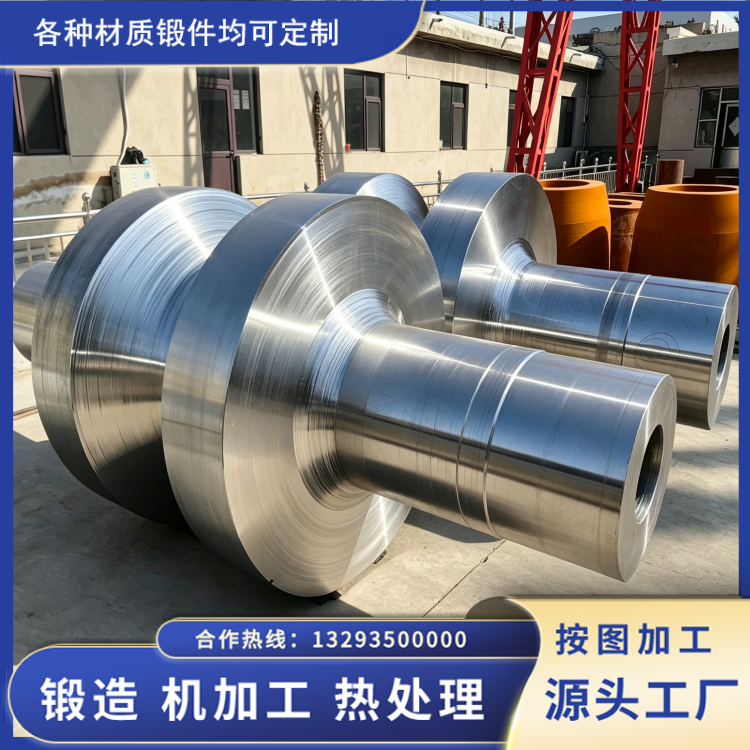
传统模锻依靠整套闭合模具型腔,压力机整体施压,让高温坯料整体充满模具型腔完成成型。它的优势在于型腔定型能力强,锻件外形轮廓完整,截面突变、局部凸台等复杂结构可以一次成型,锻件整体尺寸一致性好。传统模锻更适合外形结构复杂、截面变化剧烈的锻件。但放到大长尺寸轧辊辊轴产品上,短板同样突出。大型轧辊辊轴长度长、重量大,如果采用整体模锻,就需要匹配超大吨位模锻设备,模具体积大、造价高昂,模具加工周期长。小批量订单下,模具摊销到单件锻件上,会大幅抬升锻造毛坯单价。同时大型长件整体模锻,金属流动阻力大,模具承受冲击载荷高,模具损耗快,进一步拉高生产成本。
辊模锻属于局部连续成型工艺,依靠一对带孔型的旋转辊模,坯料旋转送进,分段多道次逐步挤压延伸成型,金属顺着轴向流动延伸,尤其适配变径长轴类锻件。针对轧辊辊轴这类辊身、多段轴颈、轴肩阶梯式变化的工件,辊模锻可以稳定控制每一段截面尺寸,毛坯直线度、同轴度表现优秀,机加工余量可以合理压缩,降低后续切削工时和材料损耗。变形过程为静压成型,冲击震动小,同等规格下,对设备吨位要求远低于整体模锻,金属纤维沿着辊轴轴向连续分布,轴肩过渡位置不容易出现折叠缺陷,探伤合格率表现稳定金属世界。但辊模锻同样存在边界条件,它更适合回转类阶梯轴,对于带有异形凸台、非回转复杂结构的轧辊辊轴,孔型设计难度会急剧上升,部分复杂结构很难靠辊模锻直接充型到位。另外辊模锻同样需要定制辊模孔型,订单批量太小,模具摊销成本同样不划算。
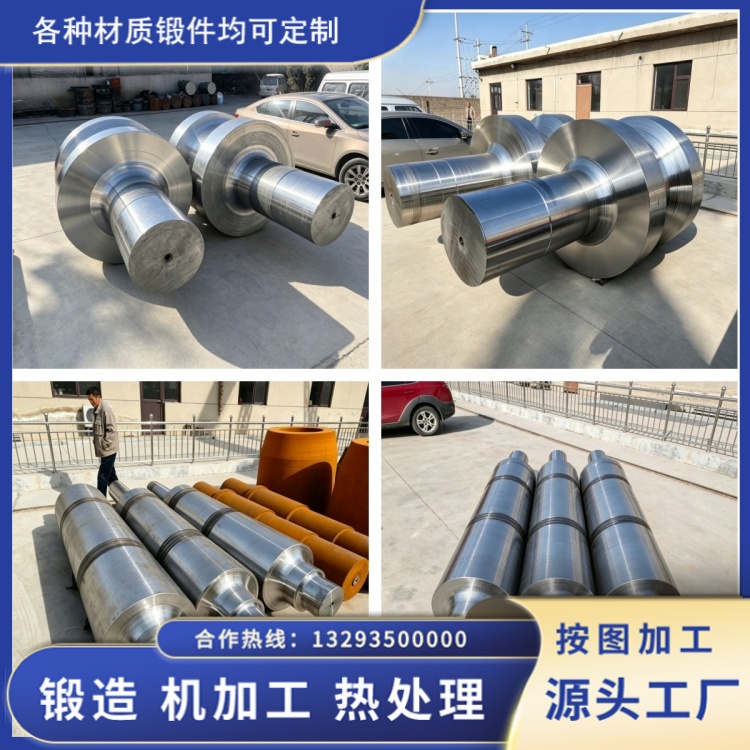
在实际接单评审阶段,山西永鑫生会结合订单条件综合评估。如果订单是大批量标准化轧辊辊轴,以回转阶梯结构为主,优先选用辊模锻工艺,毛坯一致性高,后续机加工综合成本更低,长期经济性更好。如果是小批量、单件定制,锻件带有特殊异形结构、局部大凸台,传统模锻会更合适,避免高额模具投入。还有部分项目会采用复合方案,辊模锻完成主体轴身制坯,再用模锻对局部特殊位置整形。
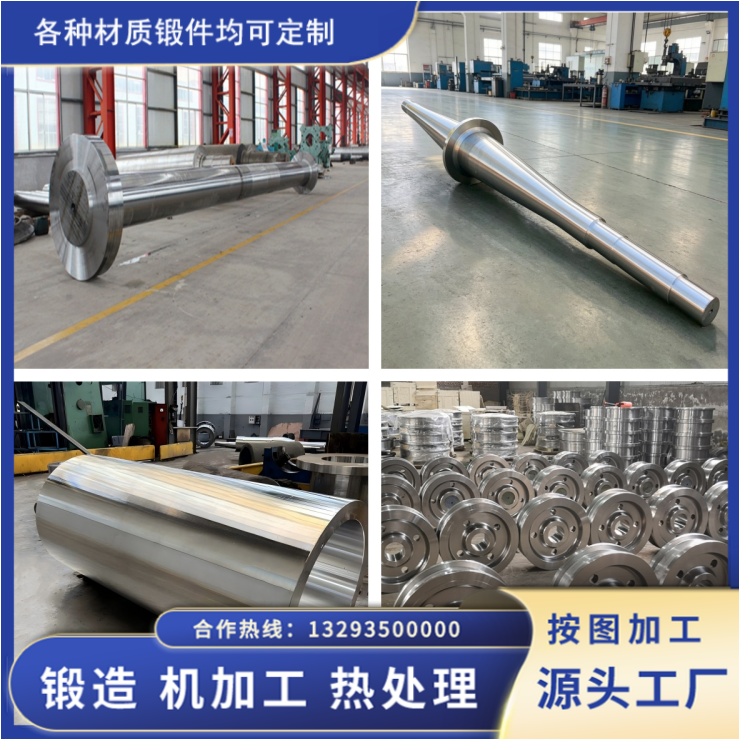
很多客户容易陷入误区,片面认为某一种工艺全面优于另一种。事实上,锻造工艺选择不能只看毛坯采购单价,要把模具摊销、原材料损耗、机加工工时、探伤报废率全部纳入核算。轧辊辊轴锻件承受交变载荷,优先保证内部组织与流线质量,再结合批量、结构、成本目标做取舍,才是更务实的选型思路。