山西永鑫生合金结构钢轧机辊轴大锻件,超声波探伤检测标准与实操管控
2026-10-08 10:32
山西中重重工集团
轧机辊轴是轧钢设备的核心重载部件,辊身承受轧制冲击、交变弯曲与扭转载荷,辊颈位置长期传递大扭矩,一旦锻件内部存在裂纹、白点、缩孔、密集夹杂等隐患,在连续轧制工况下极易发生辊轴断裂,造成生产线停机,带来较大的设备损失与安全风险。合金结构钢轧机辊轴多选用 42CrMo、34CrNiMo6、40CrNiMo 等牌号大截面自由锻件,工件直径大、重量重,钢锭芯部原生缺陷风险更高,因此超声波探伤是把控辊轴锻件内在质量最重要的一道关口。山西永鑫生重工在轧机辊轴大锻件生产全流程,严格执行国标、行业规范,落实探伤分级检验,把探伤管控嵌入锻造、热处理、粗加工各环节,真实落地大锻件无损检测要求,保障轧机辊轴内在质量稳定。
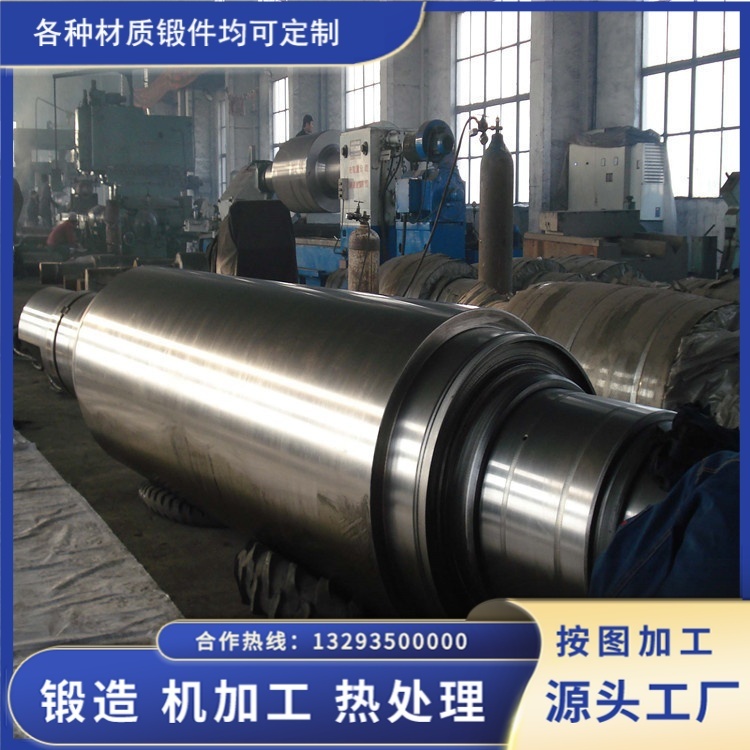
轧机辊轴锻件探伤主要执行 GB/T 6402/2024《钢锻件超声检测》、JB/T 8467/2014 锻钢件超声检测通用规范,轧辊类产品参照 JB/T4120/2017 支承辊相关技术要求,质量等级根据客户图纸、工况载荷、设备类型在技术协议中提前确认,分为 Ⅰ、Ⅱ、Ⅲ 不同等级,辊身、辊颈可以执行不同验收等级,不全部套用统一标准。辊身属于高应力工作区域,一般执行更严苛的 Ⅱ 级甚至 Ⅰ 级探伤;辊颈非关键受力部位可适当放宽,所有等级通用硬性红线:锻件内部严禁白点、裂纹、残余缩孔、大面积分层等危害性平面缺陷,一经检出直接判废,不做让步接收。
从实操层面,探伤不是毛坯锻打结束就直接检测。轧机辊轴毛坯表面有厚氧化皮、凹凸不平,表面状态差会造成超声波信号衰减、杂波干扰,造成误判或者漏检。永鑫生的检测节点设置在粗加工之后,把辊轴外圆、端面氧化皮车削去除,保证探伤区域表面粗糙度满足检测条件,减少表面因素对探伤结果的干扰。检测仪器、探头按照标准试块进行校准,大直径辊轴根据工件厚度选择合适频率探头,区分轴向扫查、径向周向扫查,完整覆盖辊身全长、辊颈过渡圆角、台阶应力集中位置,重点关注锻件芯部 1/2 半径区间,该区域是钢锭缩孔、疏松、白点高发位置。
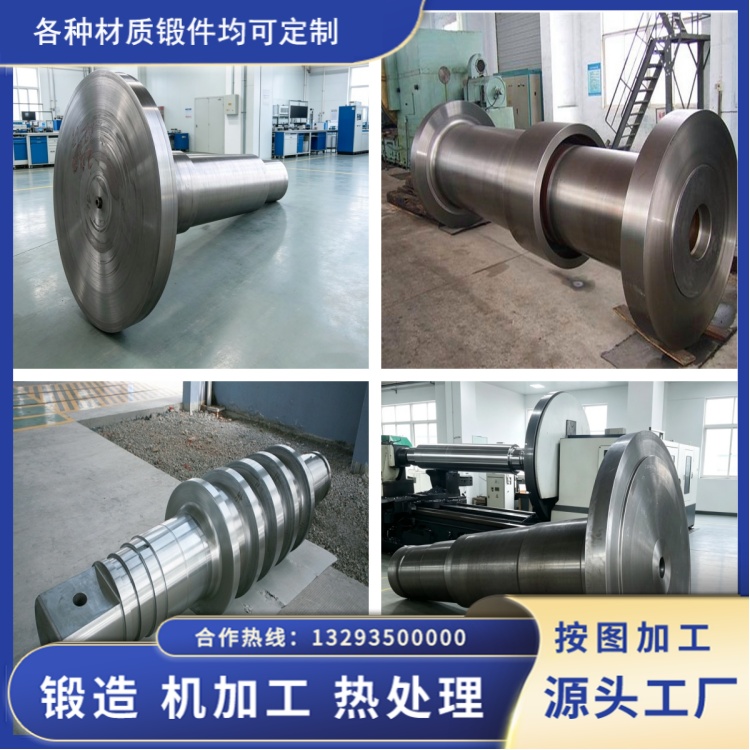
在缺陷判定上,区分单点缺陷、长条连续缺陷、密集缺陷、底波衰减多项指标。以常用 Ⅱ 级轧机辊轴锻件举例,单个点状缺陷当量不大于 Φ3mm,50mm 立方范围内密集缺陷数量严格控制,长条状连续缺陷严格限制当量与长度;同时监控底波衰减,大截面辊轴锻件,底波过度衰减,往往代表内部存在大面积疏松、夹杂聚集,即使没有明显缺陷波,底波衰减超标同样不能验收。不同直径的辊轴,验收当量会随锻件厚度合理调整,大截面锻件允许当量会适度放宽,但危害性缺陷依旧零容忍。
生产过程中,探伤不合格会分情况处置。轻微中心疏松,如果在协议允许范围内,可结合锻造比、热处理状态评估;一旦检出白点、裂纹,直接报废,不会进行补焊返修流入下工序。探伤完成后出具完整检测报告,包含仪器型号、探头参数、执行标准、缺陷位置、当量大小、底波状态、扫查示意图,随材质单、热处理记录一并交付客户,做到每一件辊轴锻件质量可追溯。
现实生产中需要客观看待探伤边界,大型自由锻辊轴很难做到完全零缺陷信号,行业是按照标准当量限值进行验收,不是追求绝对 “无任何回波”。部分客户图纸只简单写 “超声波探伤合格”,没有写明执行标准与质量等级,前期技术对接阶段,永鑫生技术人员会主动和客户确认探伤标准、质量等级、辊身辊颈分区要求,把验收条件写进技术协议,避免后期双方判定标准不一致产生纠纷。
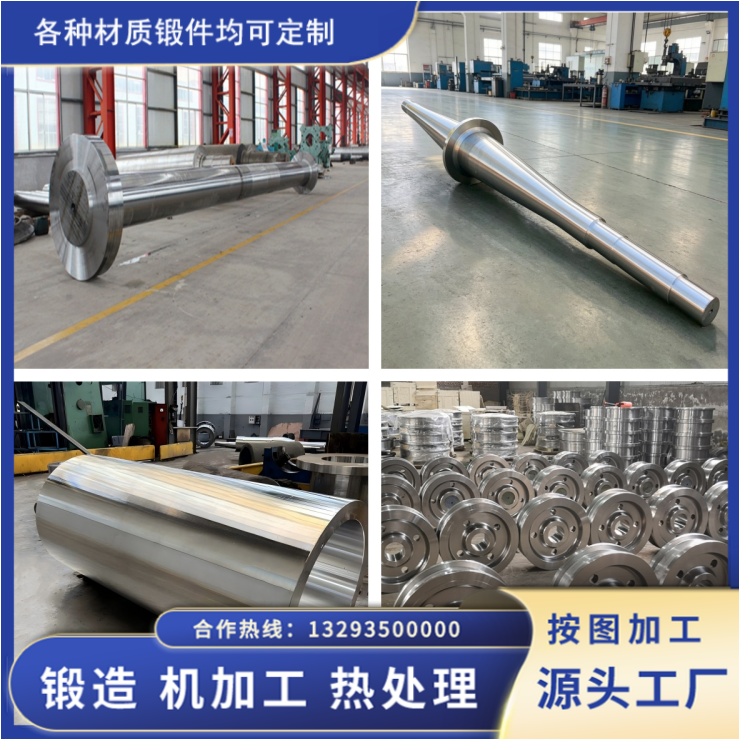
多年来,永鑫生承接各类热轧、冷轧设备配套轧机辊轴大锻件,坚持探伤前置沟通、规范检测流程、严守危害性缺陷红线。探伤不是走过场,而是用来筛除内部隐患,降低轧机现场使用断裂风险,为冶金轧钢装备提供靠谱的辊轴锻件配套。