山西永鑫生长轴类锻件锻造难点及裂纹产生机理分析
2026-10-09 09:29
山西中重重工集团
长轴类自由锻件广泛应用于船舶、冶金、矿山等装备,这类产品长度大、截面沿轴向变化,部分带有法兰、轴肩结构,是锻造行业公认难度较高的产品。山西永鑫生重工长期生产船用传动轴、大型设备长轴锻件,在实际生产中发现,长轴锻件最突出的质量风险就是各类裂纹,包含表面角裂、横向裂纹、内部显微裂纹以及热处理后出现的延迟裂纹。裂纹一旦产生,轻则打磨返修、增加工时成本,重则直接报废,尤其船用轴件,微小裂纹在交变载荷下持续扩展,会带来重大安全隐患。
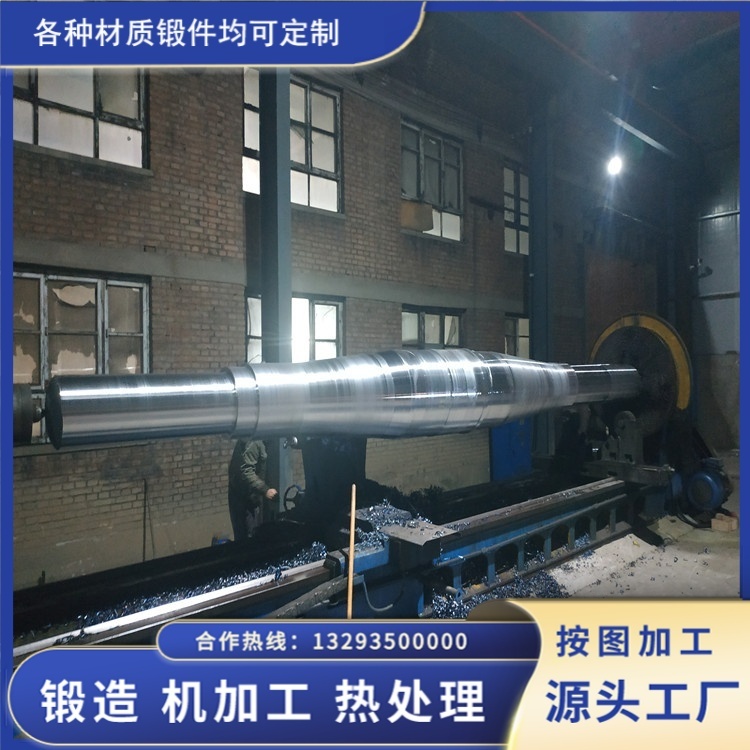
长轴锻件锻造的第一个难点,是坯料加热过程的温度均匀性控制。长尺寸钢锭导热速度慢,如果直接快速升温,坯料表层升温快、芯部温度低,内外温差产生巨大热应力,在钢锭原有疏松、夹杂位置容易萌生裂纹。合金钢坯料这个问题更为突出,升温过快,棱角位置温差更大,极易出现角裂。同时钢锭本身冶金质量是先天隐患,钢锭内部缩孔、中心疏松、硫化物夹杂、偏析等缺陷,在锻造受力时会成为应力集中点,在拔长变形过程中,原有缺陷被拉扯延伸,发展成连续性裂纹。
第二个难点是拔长变形工艺控制。长轴以拔长为主,在自由锻操作中,送进量、压下量、砧宽比搭配不当,很容易产生表面横向裂纹。当单次压下量过大,坯料心部变形剧烈,表层金属受到附加拉应力,就会在轴身表面产生横向微裂纹;送进量过小,容易出现折叠,折叠根部在后续加工或热处理阶段转化为裂纹。带法兰的长轴,轴肩与法兰过渡 R 角区域金属流动复杂,应力集中明显,是裂纹高发位置。长坯在锻造过程中还容易发生弯曲,一旦弯曲,后续校正会增加附加应力,进一步诱发裂纹。此外终锻温度管控难度大,长轴散热速度快,坯料两端降温快,如果终锻温度低于材料塑性下限,金属塑性下降,变形时就会产生内部看不见的显微裂纹,这类裂纹粗检很难发现,到探伤环节才会暴露。
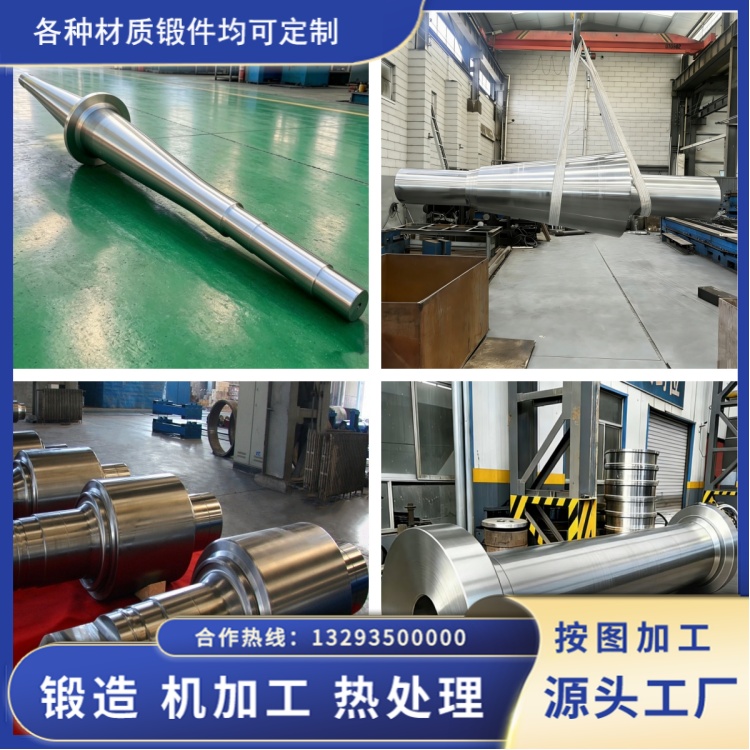
第三个难点在于锻后冷却与残余应力控制。长轴锻件锻造完成后,整体体积大、截面厚,不同位置冷却速度不一致,表层冷却快、收缩大,心部冷却慢,形成较大热应力与组织应力。如果锻后直接露天空冷,合金钢锻件会产生残余应力,严重时出现延迟裂纹,也就是锻件冷却放置一段时间后才开裂。同时钢内氢元素没有充分逸出,氢聚集在内部缺陷处,会引发氢致裂纹,也就是白点缺陷,这类裂纹在船用轴件中属于不允许存在的严重缺陷。
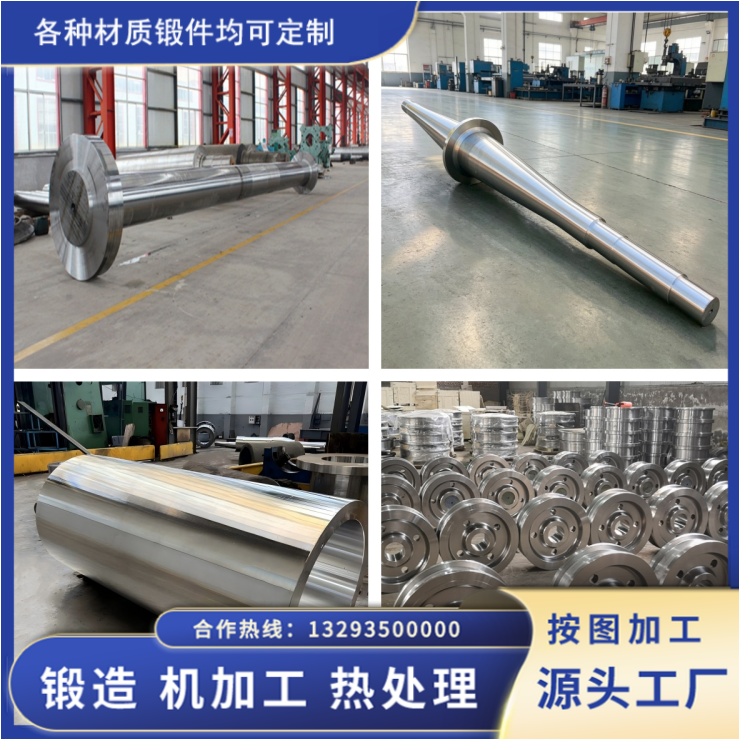
在生产实践中,裂纹往往不是单一因素造成,而是原材料缺陷、加热不均、变形参数不合理、冷却不当多个因素叠加。山西永鑫生重工在生产中持续跟踪裂纹案例,对每一次裂纹缺陷进行取样分析,追溯炉号、加热曲线、锻造火次、冷却记录,定位根因。只有理清长轴锻件各个工序的风险点,针对性优化工艺,才能稳定降低裂纹产生概率,保障长轴锻件尤其是船用传动轴锻件这类关键件的产品可靠性。