石油钻采装备用筒锻件材料选型与热处理工艺优化研究
2026-09-21 09:53
山西中重重工集团
石油钻采装备筒锻件作为井口、井下工具的核心承压部件,长期承受高压、交变扭矩、硫化氢腐蚀、低温冲击等复杂工况,锻件材料选型与热处理工艺直接决定整套钻采设备运行可靠性。山西永鑫生重工结合多年石油锻件生产实践,针对不同油气田工况开展材料匹配与热处理参数优化,解决厚壁筒锻件淬透不足、内外壁性能偏差、低温冲击不合格等生产常见问题。
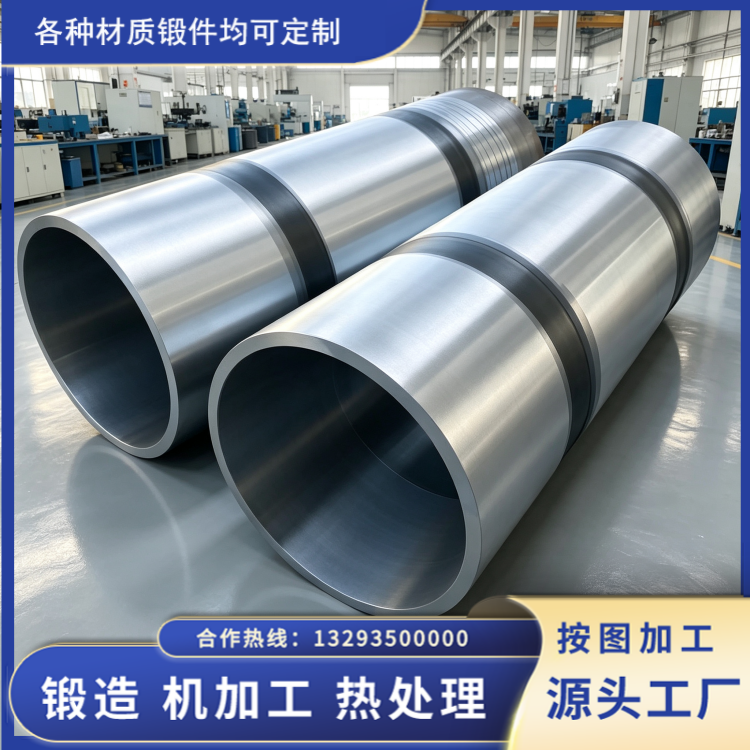
在材料选型层面,钻采筒锻件不能单一追求高强度,需要兼顾强度、韧性、抗硫腐蚀三者平衡。常规油气井、非酸性工况,42CrMo、4130(30CrMo)铬钼合金钢应用最为广泛,该类钢材淬透性良好,调质后综合力学性能稳定,加工性能优异,适配大多数井口套筒、钻具筒体产品。针对含硫化氢酸性油气田,需要选用改良型 4130M 材质,严格控制硫、磷有害元素,满足 NACE/MR0175 抗硫标准,限制锻件硬度不大于 22HRC,规避硫化物应力开裂风险。深海、高腐蚀开采环境,则选用双相钢 2205、2507 材质筒锻件,抵抗氯离子腐蚀,但该类合金热处理窗口窄,工艺管控难度更高。很多项目质量事故根源,就是直接照搬普通工况材质用于酸性油气井,忽略介质对材料的特殊要求。
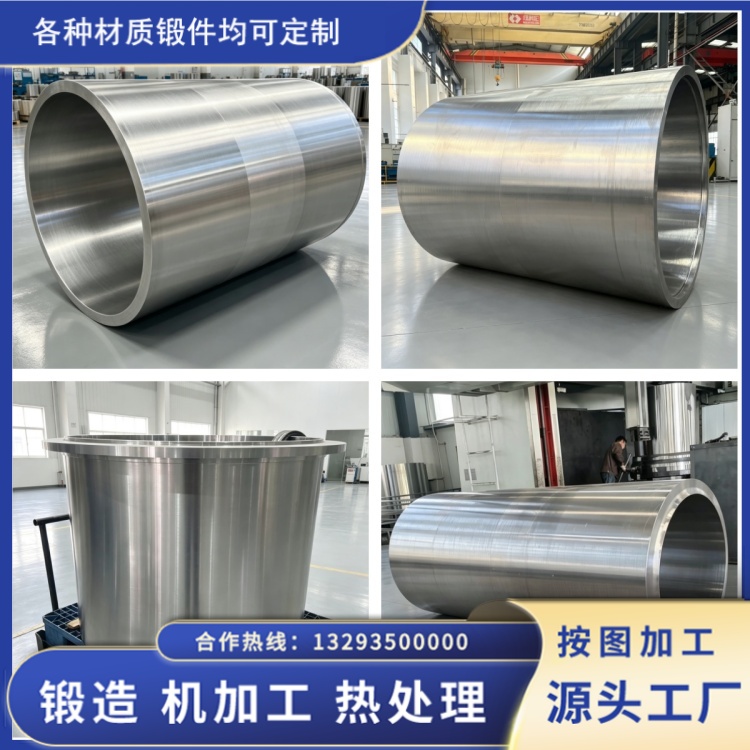
热处理是筒锻件性能成型关键工序,石油筒锻件大多为大壁厚自由锻件,壁厚差大,淬火冷却过程内外壁冷却速率差异大,极易出现外壁硬度达标、心部韧性不足的问题。永鑫生重工针对 42CrMo、4130 材质石油筒锻件,采用淬火 + 高温回火调质工艺,淬火加热温度控制 840/870℃,保温时间按照筒体有效壁厚核算,保证合金元素充分溶入基体组织。针对厚壁筒体,摒弃单纯整体油淬模式,采用内腔喷淋 + 整体油浸复合淬火方式,缩小筒体内外壁冷却差距,将筒体截面硬度差控制在 HB5 以内,减少残余应力堆积,降低后续加工使用开裂隐患。
回火环节同样不可忽视,回火温度直接权衡强度与冲击韧性。石油钻采装备需要充足低温冲击功,42CrMo、4130 材质筒体回火温度控制 580/630℃,保温充分之后炉冷缓慢通过回火脆性区间,避免韧脆转变温度升高,保障/20℃甚至/40℃低温冲击指标合格。生产中曾出现部分批次锻件拉伸强度合格,但低温冲击功达不到 API 标准,复盘原因主要是回火保温时间不足,组织转变不充分。
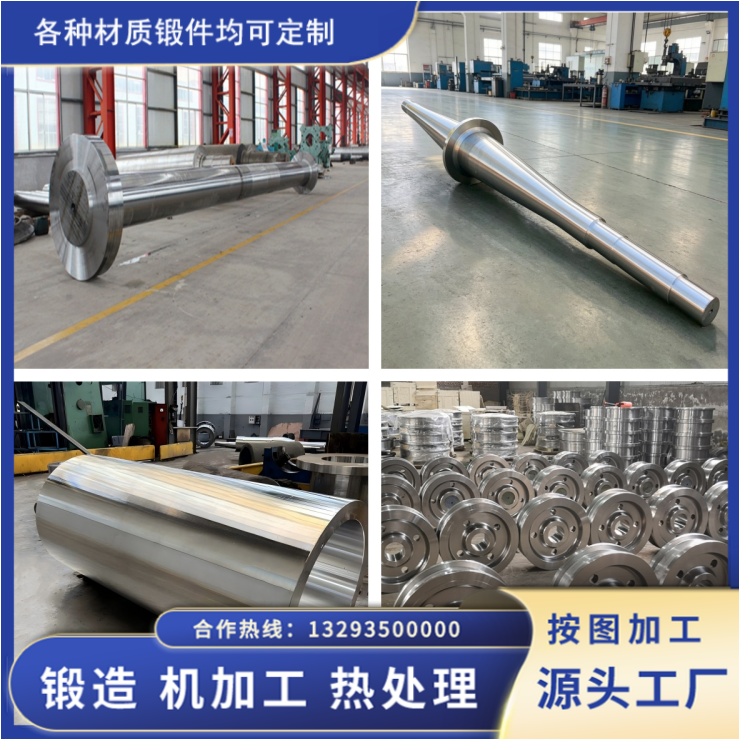
锻件完成热处理之后,需要配套完整理化检测,包含拉伸、低温冲击、硬度检测、金相组织分析以及超声波无损探伤。原材料光谱复检、随炉试样同步试验,做到每件产品工艺记录可追溯。实际生产表明,合理匹配材质、优化热处理工艺,可以大幅降低石油筒锻件在现场发生疲劳失效、应力腐蚀开裂概率,为油气钻采装备稳定服役提供保障。