山西永鑫生抗硫化氢石油筒锻件的材料开发与工艺实践
2026-09-22 09:05
山西中重重工集团
在高含硫化氢油气开采工况下,石油筒体锻件长期承受高压、介质腐蚀与交变载荷共同作用,硫化物应力开裂、氢致开裂是设备失效的主要风险点,一旦筒体发生开裂泄漏,将直接造成安全生产事故与重大经济损失。山西永鑫生重工针对酸性油气田实际工况,开展抗硫化氢腐蚀石油筒锻件材料开发与制造工艺攻关,立足冶炼、锻造、热处理全流程进行工艺优化,实现大壁厚石油筒体锻件国产化落地,产品满足 ISO15156/NACE/MR0175 酸性工况材料技术要求ISO。
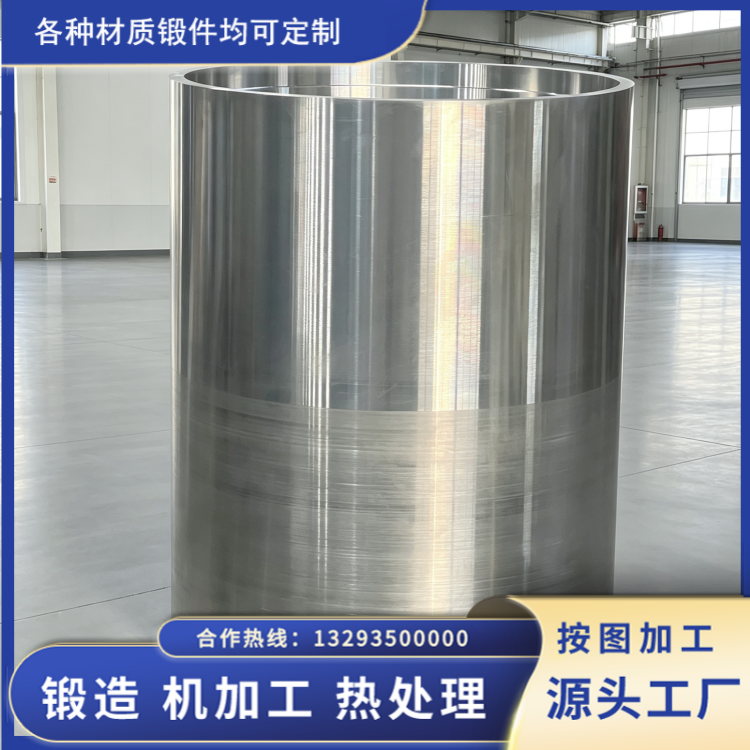
材料开发阶段,项目重点对钢锭纯净度、成分体系开展控制。硫化氢环境下,钢中硫、磷有害元素以及 MnS 类夹杂物极易成为裂纹萌生源头,会加速氢原子聚集,提升氢脆开裂风险。因此原材料选用电渣重熔钢锭,严控 S≤0.005%、P≤0.010%,通过钙处理对硫化物夹杂进行球化改性,减少长条状 MnS 夹杂,降低氢致裂纹的扩展通道。在合金设计上,合理调配 Cr、Mo 等合金元素占比,兼顾材料淬透性与抗硫化氢开裂性能,不盲目提高合金含量,平衡锻件成本、焊接性能与服役可靠性。同时严格管控钢锭氢含量,钢锭浇铸后充分扩氢退火,从源头降低锻件氢脆隐患。
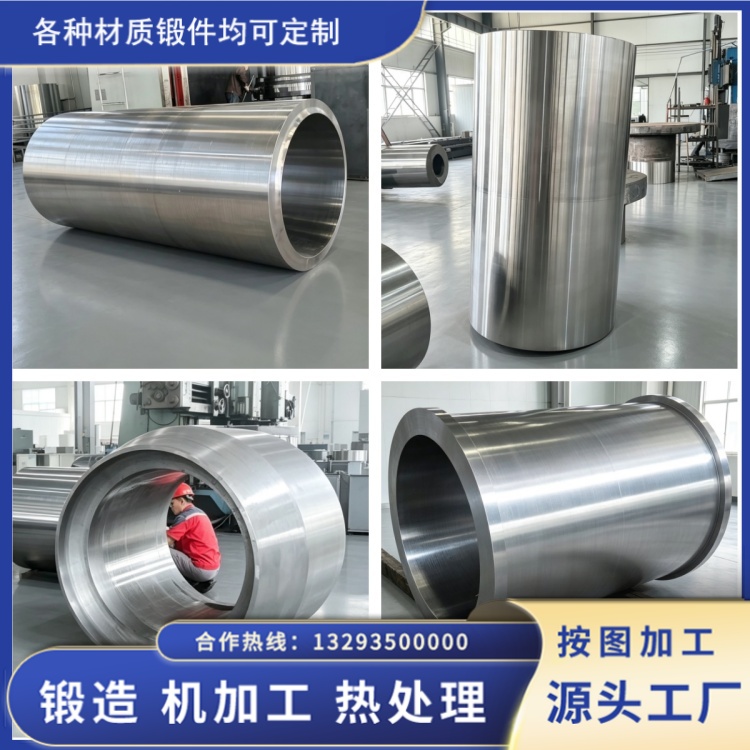
锻造工艺是保证筒锻件全截面组织均匀的关键。依托大型油压机设备,采用多火次镦粗/冲孔/芯棒拔长/马架扩孔整体成型工艺,锻造比严格控制在 3 以上,厚壁筒体适当提升锻造比,充分焊合钢锭内部疏松、微孔隙缺陷,打碎铸态粗大晶粒,保证筒体轴向、周向金属流线连续完整,避免流线切断造成局部应力集中。生产过程中采用分段阶梯升温加热,控制始锻、终锻温度,规避过热、过烧缺陷;大壁厚锻件采用中间回炉补热,防止锻件内外温差过大,避免产生残余拉应力。筒体成型后严格控制椭圆度、直线度、壁厚差,减少后续机加工后局部应力集中问题。
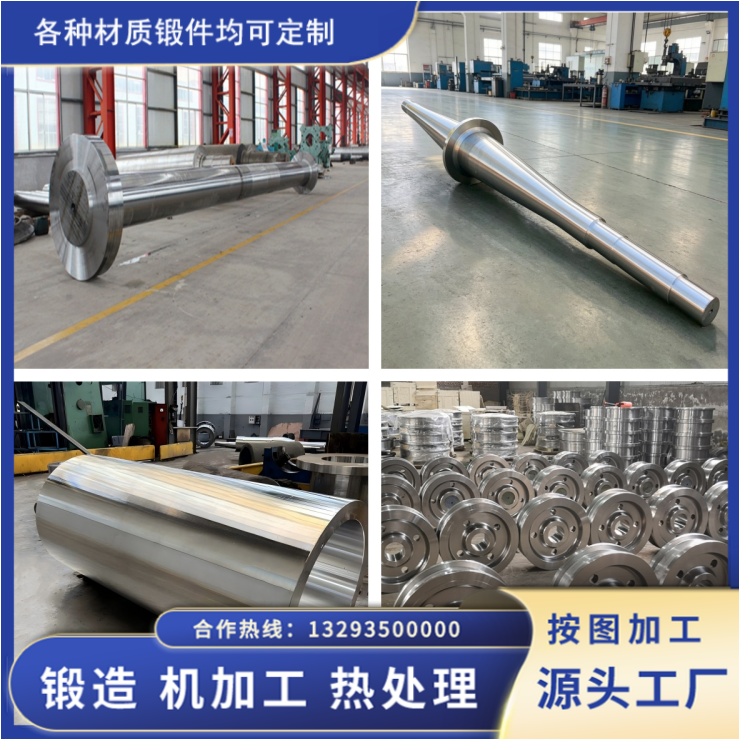
热处理直接决定抗硫化氢性能,也是工艺开发的核心环节。针对石油筒体大截面特点,定制调质热处理制度,合理选择淬火冷却速率与高温回火区间,控制锻件整体硬度,承压筒体关键部位硬度控制在标准限值以内,减少局部高硬度组织,降低硫化物应力开裂敏感性。热处理过程配置随炉试样,完整模拟筒体实际受热冷却过程,用来检测力学性能、金相组织。完成热处理后开展超声波探伤,排查内部白点、夹层、微裂纹缺陷,同时取样做力学性能检测,确保强度、塑性、韧性指标匹配酸性工况使用需求。经过多批次工艺迭代,这套材料与制造工艺已经实现多规格抗硫化氢石油筒锻件稳定批量生产。