山西永鑫生|大口径石油阀体锻件合金材质热处理对综合性能的影响
2026-09-26 10:02
山西中重重工集团
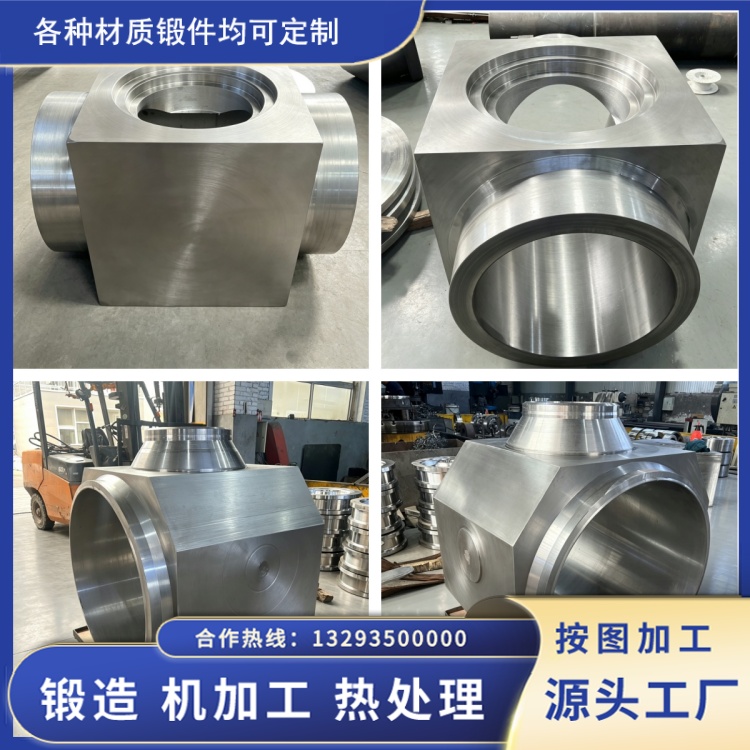
大口径石油阀体作为油气集输、井口管线的核心承压部件,阀体锻件截面厚、法兰与筒身壁厚差大,长期承受高压、压力交变以及介质冲刷作用,锻件综合力学性能直接关系油气装备运行安全。很多项目中原材料化学成分达标、锻造工序合格,但成品锻件出现冲击韧性偏低、硬度区间漂移、局部应力偏大等问题,大多来源于热处理工艺匹配不到位。山西永鑫生重工结合大口径合金阀体锻件实际生产经验,分析热处理对合金阀体锻件性能的实际影响,为工程制造提供务实参考。
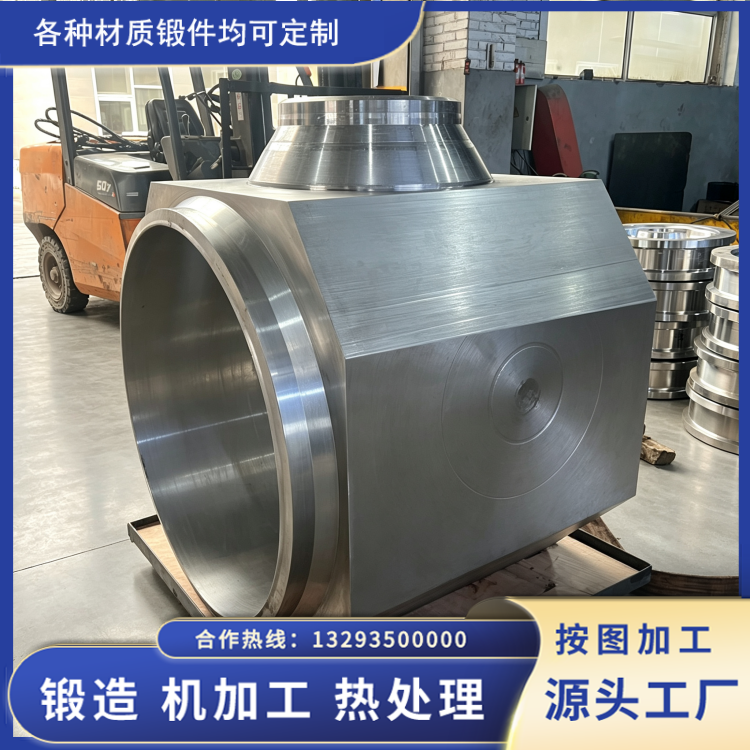
石油大口径阀体常用合金锻件以 4130、30CrMo、F22(12Cr2Mo)等铬钼合金钢为主,这类合金依靠 Cr、Mo 元素提升淬透性、高温强度与抗氢脆能力,但大口径阀体锻件截面厚度大,淬火时心部冷却速度慢,极易出现内外组织不一致的现象。锻造只能打碎铸态晶粒、压实内部疏松缺陷,想要获得强度、塑性、韧性均衡的综合性能,必须依靠调质热处理(淬火 + 高温回火)完成组织调控。若简单套用小口径阀体热处理参数,大截面锻件心部无法充分淬透,心部以贝氏体、铁素体组织为主,会出现表面硬度合格,心部冲击功不达标的情况,在交变压力工况下,容易从阀体厚大法兰位置萌生疲劳裂纹。
淬火温度、保温时间、冷却介质是调质处理的核心控制点。淬火温度偏高会造成奥氏体晶粒粗大,后续即便回火,冲击韧性也难以恢复;淬火温度过低,合金元素不能充分溶入基体,材料淬透性无法发挥。大口径阀体锻件形状复杂,法兰、流道、筒壁散热速率不一样,装炉摆放不合理会造成锻件各部位受热不均,出现同一锻件不同位置硬度差值过大。山西永鑫生在生产大口径合金阀体锻件时,会依据锻件最大截面厚度核算保温时长,避免单纯按小件参数设置工艺,同时优化装炉方式,保证炉温均匀性,降低锻件各部位温差。
回火工艺对合金阀体锻件最终性能起到决定性作用。回火温度直接决定锻件的强度、韧性、硬度匹配关系。回火温度偏低,残余应力释放不充分,锻件硬度偏高,韧性不足,在酸性油气工况还会增大硫化物应力开裂风险,不符合 NACE MR0175 硬度限值要求;回火温度过高,强度指标会出现明显下降,无法满足高压阀体设计屈服强度要求。大截面锻件回火保温时间不足,仅表面完成回火转变,心部组织转变不完全,取样做力学试验时,取样位置不同,试验结果差异明显。实际生产中,部分外协热处理只看表面硬度,忽略心部组织与冲击指标,给后续使用埋下隐患。
热处理同时承担消除锻造残余应力的作用。大口径阀体锻造过程,法兰、转角等位置变形量大,会留存较高残余拉应力,如果热处理应力释放不彻底,后续粗加工切削去除材料后,应力重新分布,阀体会发生变形,出现尺寸超差,严重时产生加工裂纹。永鑫生重工针对大口径合金阀体锻件,热处理完成后按照标准位置取样,兼顾表面与心部力学性能检测,同步管控硬度区间,留存完整热处理曲线记录,实现锻件工艺可追溯。
从大量制造案例可以看出,原材料合格、锻造合格不等于成品性能合格。大口径石油合金阀体锻件不能照搬通用热处理手册参数,要结合锻件实际截面尺寸、合金成分、工况要求定制热处理工艺。只有做好淬火、回火、控温、控时全流程管控,才能让合金材质的优势真正发挥,保障大口径阀体锻件在石油高压工况下长期稳定服役。