从力学性能看,自由锻为何是油缸锻件的优选工艺
2026-10-12 10:19
山西中重重工集团
在工程机械、矿山设备、重型机械的液压系统中,油缸是核心承压部件,其缸体、缸底、法兰等锻件的质量,直接决定液压设备的承压能力、使用寿命和运行稳定性。目前油缸锻件成型主要包含自由锻、模锻、铸造、卷焊等多种工艺,其中自由锻凭借稳定的力学性能、极低的内部缺陷率和适配性强的特点,成为大中型、高压重载油缸锻件的首选工艺。相较于其他成型方式,自由锻没有固定模具约束,通过人工或设备控制锻压、镦粗、拔长等工序重塑金属组织结构,从根源上提升油缸锻件的强度与稳定性,适配各类严苛工况需求。
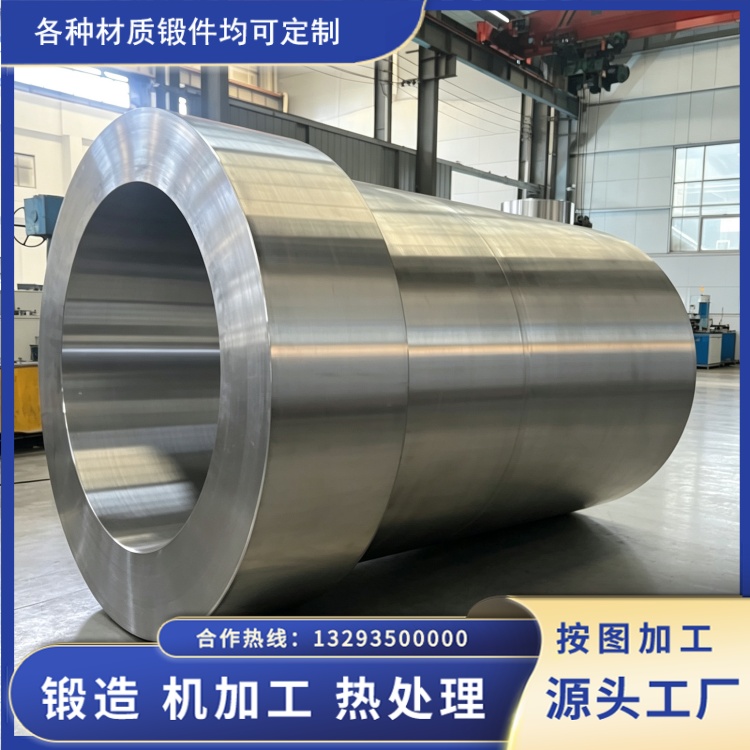
自由锻工艺对油缸锻件强度的提升,核心在于优化金属内部组织结构,消除原生材料缺陷。钢材铸锭原生状态下,内部普遍存在疏松、微小气孔、成分偏析等天然缺陷,这类缺陷肉眼无法识别,但在高压、交变载荷的液压工况下,会逐渐扩散延伸,最终导致缸体变形、开裂失效。自由锻通过多道次、大压力的塑性变形,对钢材进行反复压实,能够有效焊合铸态材料内部的微小孔隙,破碎粗大的柱状晶粒,让金属晶粒细化且分布均匀。同时,自由锻过程中金属纤维组织会顺着锻件受力方向连续分布,彻底改变铸材杂乱的组织状态,大幅提升锻件的抗拉强度、抗压强度和抗冲击韧性。实测数据显示,同材质、同规格的油缸锻件,自由锻工艺成型产品的综合力学性能,比铸件提升15%-30%,抗疲劳性能提升更为显著。
相较于模锻和卷焊工艺,自由锻的强度适配性更贴合重型油缸的生产需求。模锻依靠模具定型,适合中小型、标准化批量油缸锻件生产,但模具成本高、大件成型难度大,无法适配大直径、厚壁、非标油缸锻件的生产。而卷焊油缸筒体,是通过钢板卷制焊接成型,存在天然的焊缝结构,焊缝区域属于应力集中薄弱区,金属纤维连续性被破坏,在高压往复载荷作用下,极易出现焊缝开裂、局部变形等问题,难以适配高压重载工况。自由锻采用整体成型工艺,无拼接、无焊缝,锻件整体受力均匀,不存在局部强度短板,能够稳定承受液压系统数十兆帕的工作压力,完美适配矿山、冶金、大型工程设备的高强度作业场景。
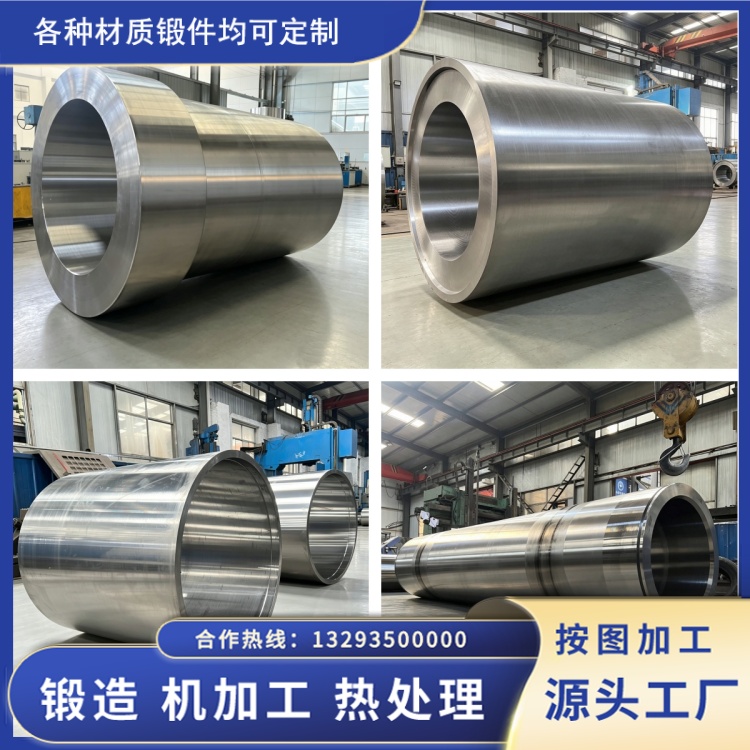
除此之外,自由锻工艺可通过精准控制锻造比,针对性优化油缸锻件的力学性能。行业内根据油缸承压等级,设定对应的锻造比标准,合理的锻造比能够充分细化晶粒、压实内部组织,同时避免过度锻造导致的金属纤维断裂、内应力过大等问题。配合后续调质热处理工艺,自由锻油缸锻件可实现强度与韧性的平衡,硬度均匀、残余应力低,长期承受交变液压载荷不易出现塑性变形,有效解决了普通工艺油缸易变形、寿命短的行业痛点。对于高压、超高压油缸而言,稳定的结构强度是设备安全运行的基础,这也是自由锻工艺被行业优先选用的核心原因。
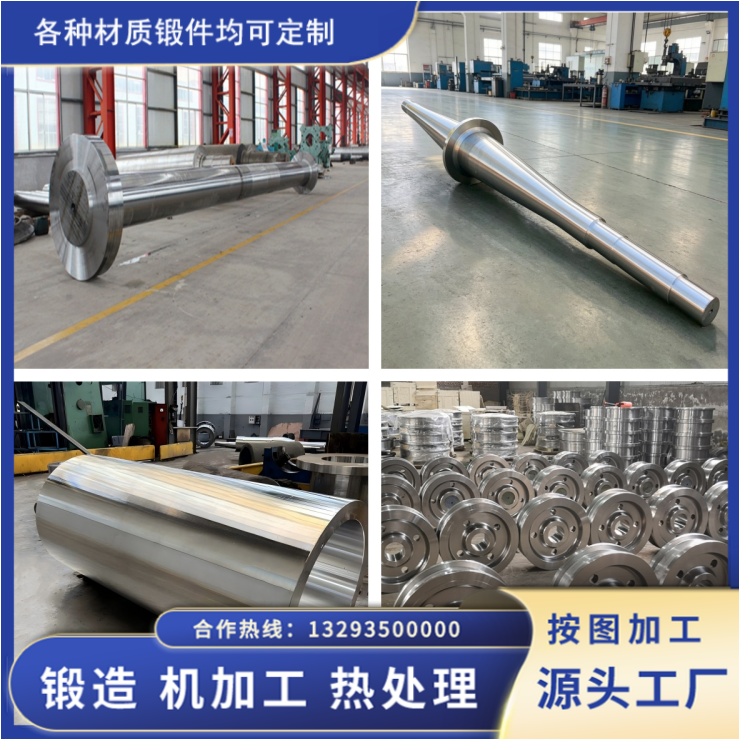
在实际生产应用中,自由锻油缸锻件的强度优势还体现在工况适应性上。户外作业、低温、高负荷等恶劣工况下,普通成型工艺的油缸锻件易出现脆裂、疲劳失效,而自由锻细化的均匀晶粒结构,大幅提升了钢材的低温冲击韧性和抗疲劳性能,能够适应复杂多变的工作环境,降低设备故障停机概率,减少设备运维成本。综合来看,从内部组织结构优化、整体强度均匀性、复杂工况适配性等多个维度,自由锻工艺都具备其他工艺无法替代的优势,是保障油缸锻件高强度、高稳定性的最优工艺选择。