山西永鑫生超超临界机组配套 P91 锻筒:高温抗氧化锻件是怎么扛住苛刻工况的
2026-10-20 10:16
山西中重重工集团
超临界机组,主蒸汽温度普遍达到 600℃ 上下,压力超过 250 巴,部分机组向 620℃ 靠拢。参数越高,发电效率越好,但对承压构件的要求越苛刻。在这样的工况下,材料要面对两道考验 —— 高温下的蠕变强度,和高温蒸汽中的氧化腐蚀。山西永鑫生重工为超超临界机组配套 P91 锻筒,把 "高温抗氧化" 作为选材和工艺的核心着眼点,原因就在这里。
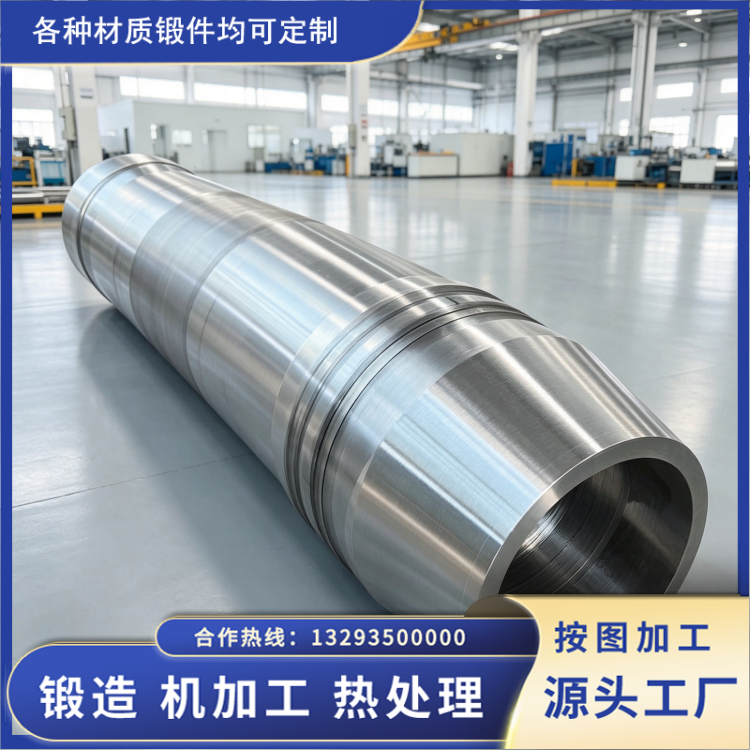
一、超超临界工况,氧化是躲不开的现实问题
高温蒸汽本身就是氧化性介质。材料表面持续接触后会逐步生成氧化膜,时间一长,P91 锻筒锻件管壁从内侧被慢慢减薄;氧化皮如果反复生成、剥落,还会造成局部堵塞、影响蒸汽流通,并在启停变工况时加速内壁减薄。低铬材料在 600℃ 附近尤其容易出现氧化皮较厚、生长较快的问题。超超临界机组温度更高、运行周期更长、调峰更频繁,氧化带来的寿命损耗被进一步放大。
二、P91 靠什么抗氧化:高铬 + 致密氧化膜
P91 是改良型 9Cr-1Mo-V 马氏体耐热钢,含铬量在 8%–9.5%。铬在高温下优先与氧结合,在表面生成致密、连续、附着力较好的 Cr₂O₃ 型氧化膜。这层膜把内部金属和外部蒸汽隔开,氧气和铁离子穿过氧化膜继续反应的速率被显著压低,氧化膜生长变慢、减薄速率下降,且局部破损后还有一定的 "自愈" 能力。这和低碳、低合金钢那种疏松、易剥落的氧化层有本质区别 ——P91 靠高铬形成的致密保护膜,把氧化速度控制在可接受、可预测的范围内。
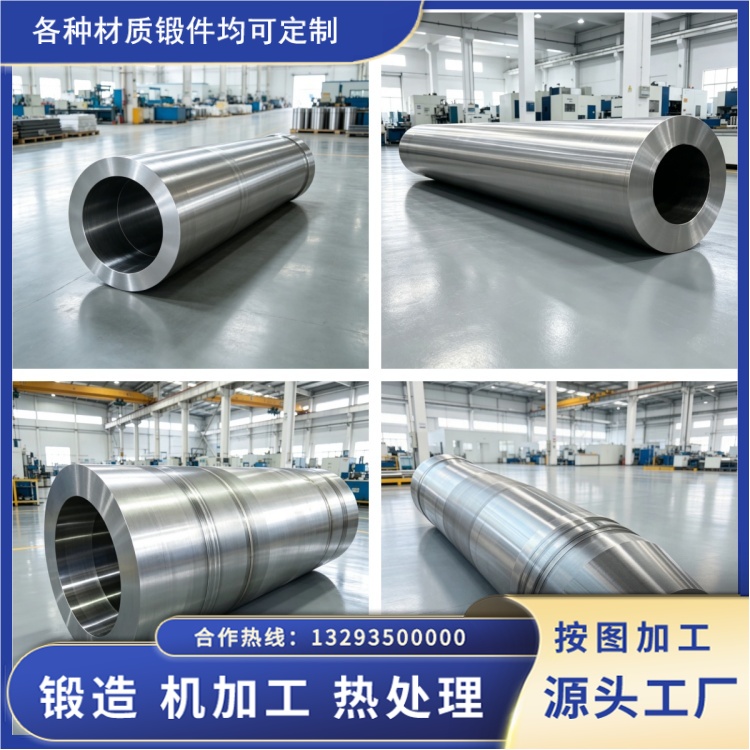
三、抗氧化不只是材料成分,还要靠锻件组织来 "落实"
抗氧化膜要稳定附着,前提是基材组织致密、成分均匀。如果钢锭内部还有疏松、偏析、未锻合的缩孔,这些区域氧化起点多,保护膜容易在薄弱处先失效。永鑫生通过镦粗、冲孔、拔长等锻造工序把内部缺陷锻合、晶粒细化,让筒体组织均匀致密;再经正确的正火加回火,得到稳定的回火马氏体组织。组织越干净、越均匀,表面氧化膜的附着和保护性越稳定。
四、抗氧化之外,P91 同时兼顾蠕变强度和壁厚优化
· 蠕变强度:570℃、10 万小时条件下持久强度约 128 MPa,让构件在高温恒应力下长期保持承载能力。
· 壁厚更合理:同等设计条件下相比 P22 类材料,可减薄约 20%–40%,热应力更小、抗热疲劳性能改善,也减轻了系统重量。
· 抗氧化与强度配套:高铬的氧化稳定性配合钼、钒、铌析出强化的蠕变强度,让 P91 在超超临界的长期、高频调峰工况下同时扛住 "腐蚀" 和 "蠕变" 两类损耗。
需要说明的是,P91 有明确的适用温度区间,更高温度段要靠更高牌号的耐热钢,这一点不做展开。
五、把 "抗氧化" 做进交付环节:成分复验与探伤报告
成分严控。 入厂钢锭逐炉核对牌号、炉批号,取样做光谱分析,铬、钼、钒、铌及磷、硫等有害元素逐项复验,成分落在规范区间才往下走。铬含量偏低,抗氧化的基础就不牢。
探伤合格、可出报告。 锻筒成形后做超声、磁粉等无损检测,按承压设备标准判定,内部和表面缺陷不达标不放行,并出具可追溯的检测报告。组织致密、无隐蔽缺陷,氧化膜才不会从缺陷处先被突破。
六、结语
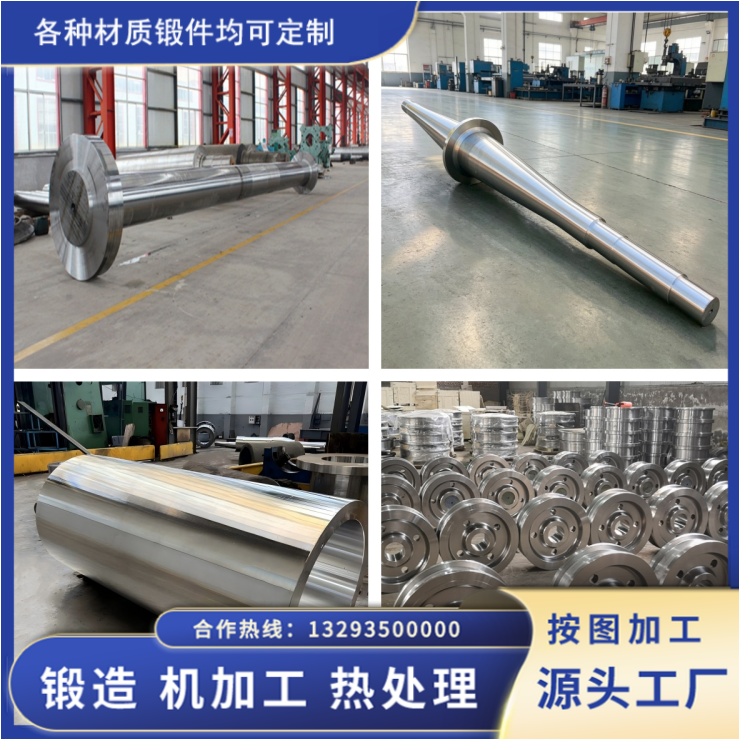
超超临界机组用 P91 锻筒锻件,选的不是 "材料名字好听",而是它在 600℃ 上下的高温蒸汽里,既能靠高铬致密氧化膜把氧化减薄速度压住,又有足够的蠕变强度长期承载;再配合锻造的致密组织、成分复验和探伤报告,让这些优势稳定落到每一只筒体上。这是高压蒸汽设备选材最务实的思路,而不是夸大的宣传。