轧机辊身主轴锻造:一根轴怎么撑起重载传动的可靠性
2026-10-27 09:02
山西中重重工集团
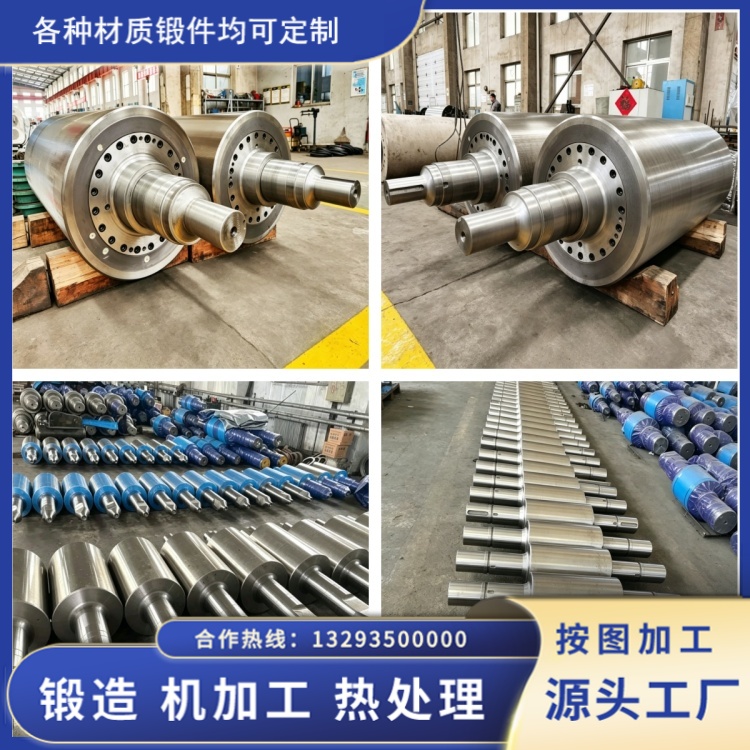
轧机是钢铁、板材压延、卷板生产线上的 "出力机器",而辊身主轴就是这台机器里最吃力的部件之一。它的结构并不复杂 —— 一段辊身工作面、两端轴颈、几处过渡轴肩 —— 但每一段在运行时的受力都不一样:辊身要持续承受板材挤压带来的径向重压,轴颈长期扛着轴承的摩擦载荷,轴肩位置则不断承受交变弯曲和扭转的复合应力。锻件内部的金属纤维排布、组织致密程度,直接决定整条轧制线能不能稳定连续地跑下去。
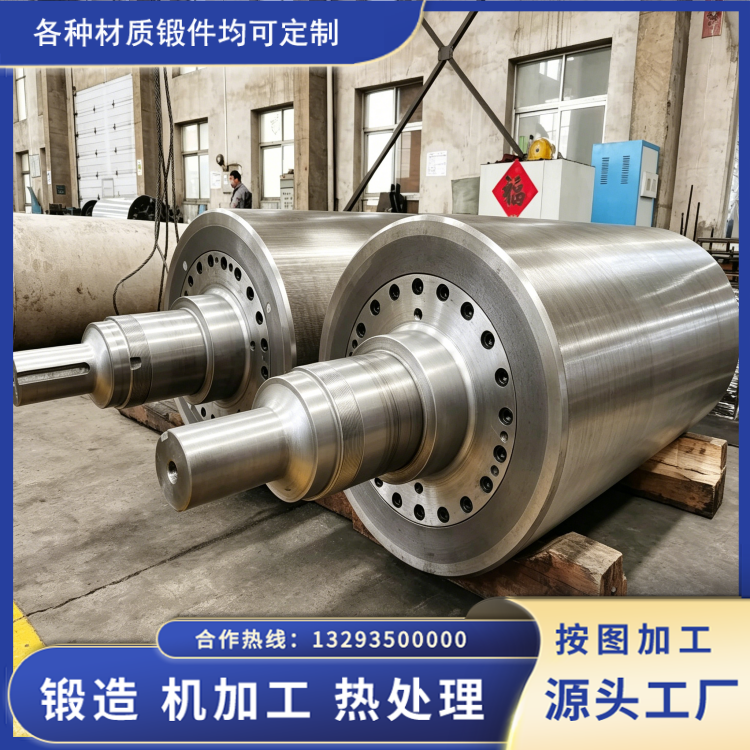
先说清楚为什么这类轴不能用简单的方式做。用圆钢直接切削加工,钢坯原生铸态的疏松和夹渣缺陷没法消除,而且切削是横着切断金属纤维的,循环载荷一上来,轴肩和辊身最容易先冒出疲劳裂纹。铸造成型的辊身主轴晶粒粗大,内部缩孔难以根除,承压上限有明显短板。相比之下,整体自由锻靠的是多道次高温塑性变形,把金属内部的金相结构重新 "理顺",让金属纤维顺着辊轴锻件受力方向连续完整地延伸 —— 这是从材料底层去提升抗弯、抗压、抗疲劳的综合性能,所以重型轧制设备的主轴毛坯,主流方案都是自由锻。
一根合格的轧机辊身主轴,锻造过程大致是六道工序:钢锭进厂复检、三段阶梯升温加热、多次镦粗压实、轴向多道次拔长、辊身径向整形、锻后密闭缓冷。镦粗是初始变形,实心钢锭垂直受压,靠交替多次的镦拔把铸态粗大的树枝晶打碎,闭合内部气孔和中心疏松,压缩夹杂物聚集的空间,让金属基体更致密。多道次轴向拔长则同步配合辊身滚圆修整,引导金属纤维沿着辊身、轴颈、轴肩的过渡区域连贯延展,应力集中的地方纤维不折叠、不断开,交变载荷下应力能均匀分散,裂纹扩张的速度也会被拖慢。按行业通行规范,常规轧制工况下辊身主轴的锻造比一般维持在 3.5 以上;配套厚板、高强钢轧制的重载辊轴,变形量还要再提一些,才能保证辊身全截面组织充分压实细化。
材质上,轧机辊轴多用 42CrMo、34CrNiMo6 这类合金钢。它们强度高,但导热性能偏弱,升降温温差一大,内部就容易催生微裂纹。所以生产普遍采用三段阶梯升温:低温区间先预热,把钢锭原生的残余应力释放掉;中段恒温,平衡坯料表层和芯部的温差;高温区间再根据辊轴截面厚度匹配保温时长。锻造过程中要持续盯住终锻温度 —— 碳钢辊轴终锻温度不低于 800℃,合金钢辊轴稳定在 850℃左右,一旦低于工艺标准就要回炉复热,防止冷锻破坏金属流线的连续性。
锻完之后的冷却同样马虎不得。大直径厚壁辊轴内外散热速率差别很大,直接露天空冷会堆出大量残余应力,容易出现辊身弯曲、端面翘曲、表层微裂纹。常规做法是进专用缓冷坑做密闭炉冷,让高温锻件缓慢降温释放锻造应力,之后再配一道去应力退火,进一步均匀金相组织,避免后续热处理和磨削精加工阶段变形超标。
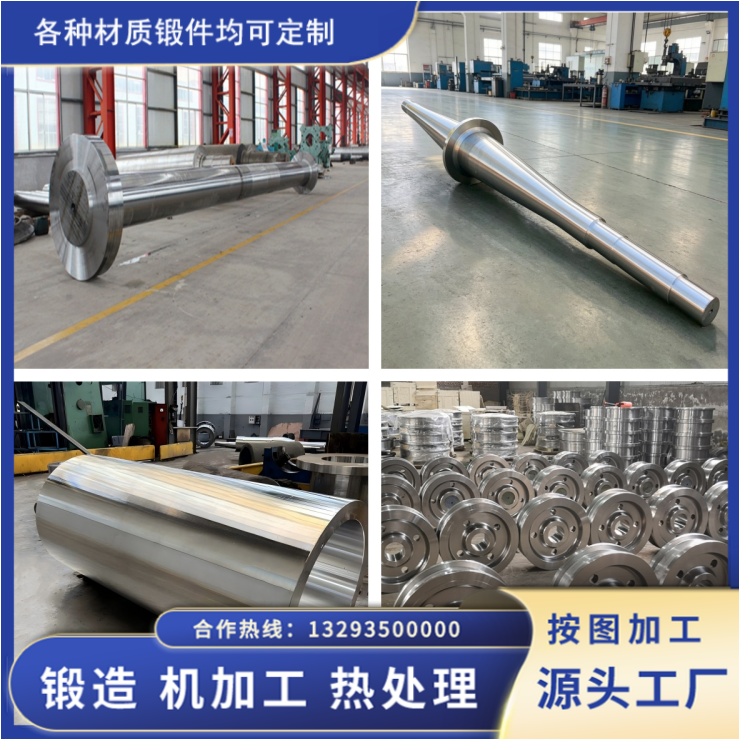
到这里,毛坯只是 "打好了底子",后面还有完整的热处理、无损检测和机加工链条。以山西永鑫生重工这类源头锻造厂为例,其配备 15000 吨自由锻油压机和配套全自动锻打机组,可加工长度 1 到 20 米的阶梯式辊身主轴,超长轴类能做到 22 米级别;锻造全程留存加热温度、锻造道次、锻比、终锻温度和冷却曲线等工艺记录,为后续热处理和无损检测提供完整可追溯数据。
说白了,轧机主轴锻件讲究的是一环扣一环的工艺纪律:材料选对、温度控住、纤维理顺、冷却到位,才能把铸造和切削解决不了的组织缺陷在源头掐掉。对于钢厂和压延企业来说,一根质量稳定的辊身主轴,意味着更低的辊轴更换频次、更少的中途停机,这笔账算下来,比省一点毛坯的钱要划算得多。