山西永鑫生高压容器筒类锻件生产与质量控制
2026-11-02 14:50
山西中重重工集团
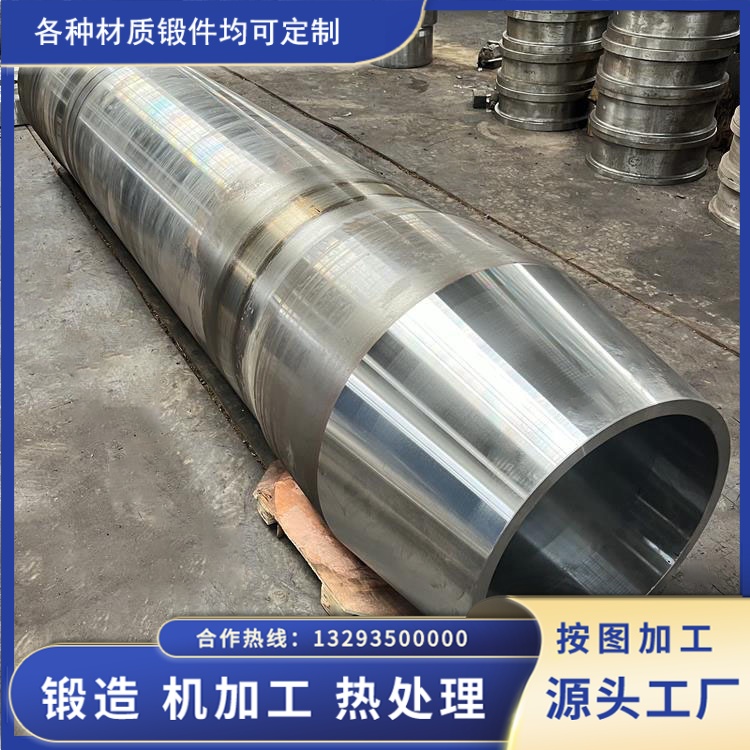
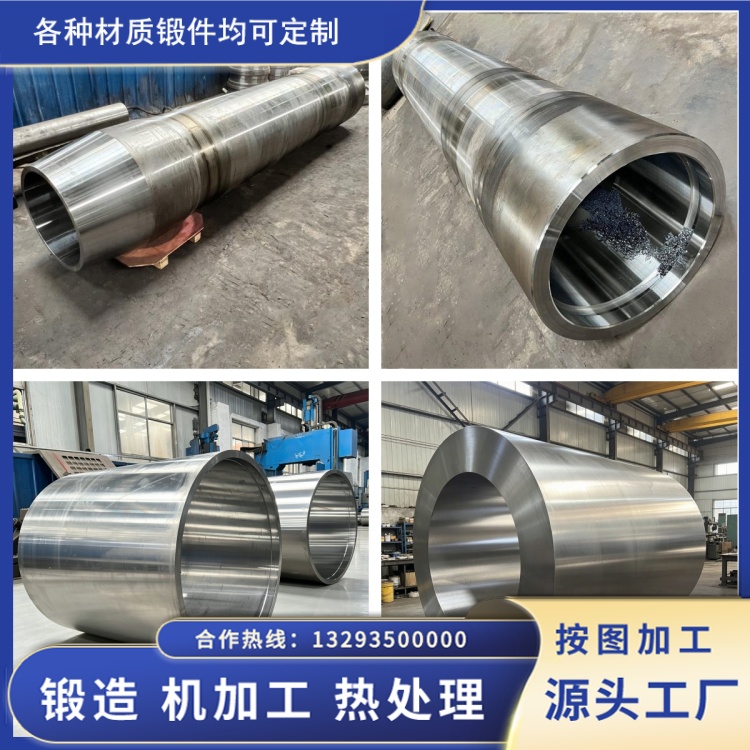
高压容器是石油化工、化肥、煤化工、核电等领域的关键承压设备,筒体作为承受内压的主要部件,对其锻件的内部质量、力学性能和尺寸精度要求都很高。山西永鑫生重工长期生产高压容器筒类锻件,材质覆盖 20MnMoNb、25Cr2MoVA、16Mn、20MnMo、42CrMo 以及 P91、P92 等,单件吨位从几吨到数十吨。本文从材料、成形、热处理、探伤到验收,介绍高压容器筒类锻件的生产要点。
一、选材与冶炼要求
高压容器筒体锻件长期在高温、高压环境下工作,选材首先要满足强度、韧性和抗氢、抗腐蚀要求。中低温工况常用 Mn 系、Cr-Mo 系钢;高温高压工况多选用 Cr-Mo-V 系或 P91/P92 耐热钢。钢锭普遍要求电炉冶炼 + 真空脱气,严格控制气体含量和非金属夹杂,降低白点敏感性。材料入厂要核对炉批号、复验化学成分和力学性能,确认与采购要求一致才能投料。
二、锻造成形
高压容器筒体一般壁厚大、直径大,成形多采用自由锻,工序为镦粗、拔长、冲孔、芯棒扩孔。镦粗的目的是压实钢锭心部、焊合内部疏松,锻造比要达到要求,保证组织致密。冲孔前要保证孔的位置对中,防止偏心。扩孔用芯棒(马杠)逐步把孔径扩大,扩孔道次和单道压下量要合理控制,避免内壁开裂或壁厚不均。锻造全过程控制始锻和终锻温度,防止过热和过冷,锻造后及时进行锻后热处理消除应力、细化晶粒。
三、热处理工艺
高压容器筒体的性能热处理至关重要。对调质钢(如 42CrMo、25Cr2MoVA),采用淬火 + 回火,获得高强度和良好韧性配合;对耐热钢,采用正火 + 回火,稳定组织、保证高温性能。淬火时筒体垂直入液,防止变形;回火温度和保温时间按性能要求精确控制。热处理后取样做拉伸、冲击、硬度检验,性能不合格的重新处理或报废。
四、无损检测
高压容器筒体内部质量要求严格,粗加工后必须做超声波探伤,按 JB/T 4730 或相应标准评定。重点检查心部缩孔残留、裂纹、白点、夹杂等缺陷,探伤不合格的按工艺处理或报废。对焊缝要求高的部位,还要配合其他检测手段。每件筒体出具探伤报告,探伤数据留存备查。
五、机加工与尺寸控制
热处理和探伤合格后进行机加工。高压容器筒体对尺寸公差、圆柱度、同轴度要求高,粗加工和精加工分序进行,精加工按图纸尺寸严格控制。端面密封面、法兰连接部位加工精度要求更高,加工后实测复核。机加工过程要注意筒体支撑和夹持,防止装夹变形。
六、检验与出厂
成品出厂前做外观检查、尺寸复验,核对材质证明书、探伤报告、热处理曲线等随炉资料,确保每件产品可追溯。批量供货时按合同号、材质、规格分类管理,防止混料错发。山西永鑫生重工对高压容器筒类锻件建立了从材料、锻造、热处理到检测的完整质量记录,可配合用户开展驻场监造和第三方检验。
七、服务与配套
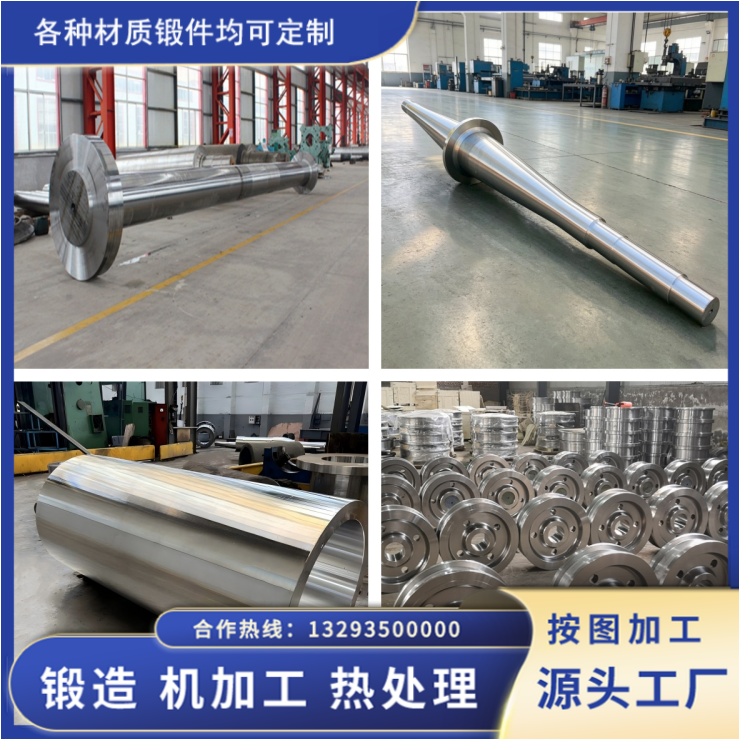
高压容器筒类锻件多为图纸供货,用户提供规格参数后,按图组织生产。厂里可根据用户需求提供毛坯锻件或半成品、成品锻件,配套压力容器、加氢反应器、换热器等设备制造企业使用。生产周期按吨位和工序提前排产,保证交货期。
高压容器筒类锻件的生产,核心是把住 "材料纯净、锻造压实、热处理到位、探伤把关" 这几道关,任何环节松懈都可能造成整批报废。山西永鑫生重工凭借成熟工艺和完整检测手段,稳定供应多种材质和规格的高压容器筒体锻件。