超长筒类锻件的锻造难点
2026-11-06 08:58
山西中重重工集团
在自由锻车间里,筒类件是按长径比分档的。长度超过五六米、长径比做到 4 以上的,习惯上叫超长筒。这类东西看上去只是比普通筒体 “长了一截”,但从钢锭选料到探伤,每一道工序都比常规件多出几个难点,而且难点会互相放大。
一、钢锭得够重,锻造比还得够
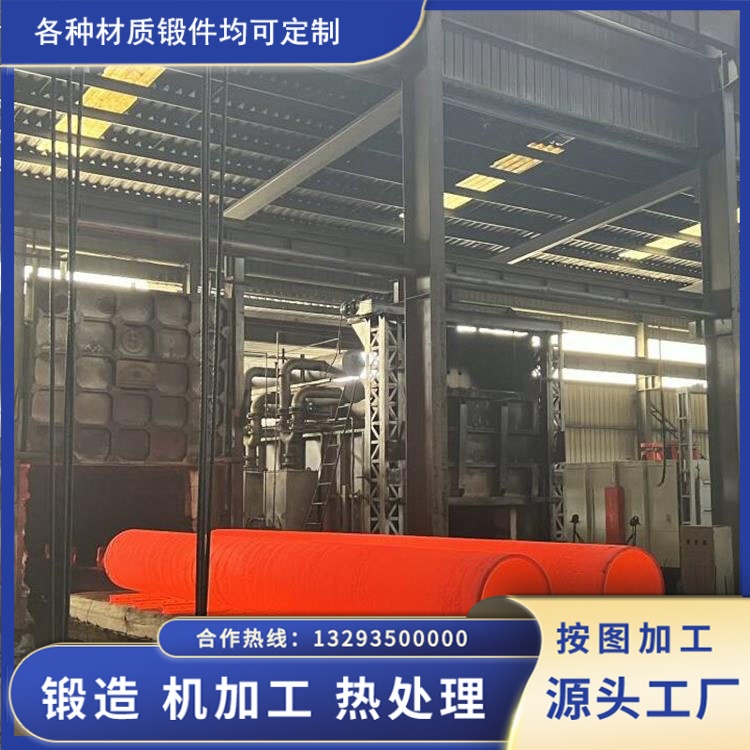
超长筒锻件的料不能按成品重量来算。冲孔要冲掉一整块芯料,火耗按每火 3%~5% 计,再加上机加工余量和两端切头,一般要按成品重量的 1.5~2.0 倍来估钢锭。更关键的是锻造比,筒类件通常要求不低于 3,承压、承扭的件还要更高。钢锭的冒口区和底部偏析区必须切干净;大钢锭心部的疏松和夹杂,如果压缩量不够,超声检测时很容易出现成片缺陷,这种缺陷在机加工阶段是补不回来的。
二、一次加热往往烧不透
超长件在炉里无论立放还是卧放,热量传到心部都慢。保温时间一般按每 100 毫米截面 1~1.5 小时估算,超过 6 米的件经常要分炉、分段加热,或者先在一炉烧透中段,再转炉处理两端。出炉到上砧这段时间,表面温降很快,端部尤其明显,所以从炉子到砧座的距离、转运方式都要提前安排。42CrMo 这类合金钢终锻温度一般不低于 850℃,P91 还要更严一些;温度掉下去再补锤,轻则出现内部裂纹,重则整段报废。
三、冲孔和扩孔是成败关键
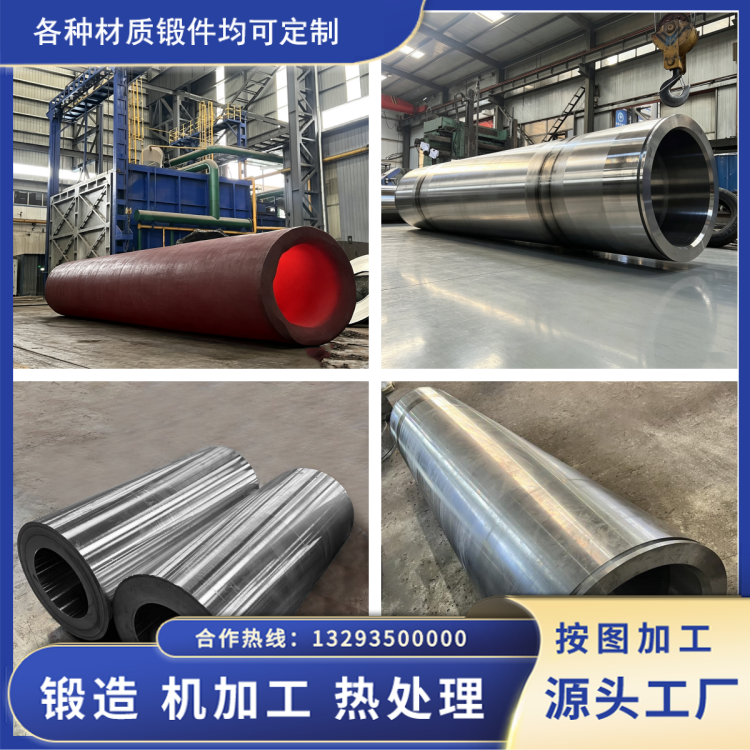
冲孔时先要找正,冲头对中、上下砧面平行、端面车平,这三条差一条,孔就偏。偏心量一旦超过壁厚的几个百分点,后面靠扩孔是纠不回来的,只能加大外圆余量来保壁厚,料就白费了。冲完孔进入马杠扩孔(芯棒拔长),送进量和压下量必须匹配:一次压下太大,筒壁会出现 “竹节” 状起伏、椭圆和壁厚不均;压下太小,变形只停留在表层,心部锻不透。长芯棒刚性差,扩孔过程中容易弯曲,甚至和工件抱死拔不出来,所以芯棒的锥度、润滑和脱模力都要提前算。每一道次翻转 90°,是为了让壁厚在两个方向上都得到压实。
四、弯曲几乎免不了,校直得跟上
超长件自重下垂、吊运受力、操作机夹持点集中,都会造成弯曲。热态校直要在终锻温度以上做,冷校直放在热处理之后,用 V 型砧或压力机分段加压,一次不能给足,否则表面压伤、内部产生新的应力。校直后还要复测直线度,超长件的直线度公差通常按全长千分之 1~1.5 控制,具体看图纸。
五、热处理和探伤比常规件更难做
超长筒淬火时内外冷却速度不一致,壁厚大的件心部冷得慢,硬度和组织都不均匀,淬火后弯曲、椭圆也很常见。这要求炉子本身有足够深度,井式炉或深台车炉配合吊具,入液方式、搅拌和出水温度都得固定工艺。探伤方面,内孔的可达性差,普通探头扫不到,需要内孔探头或旋转扫查装置;壁厚不均本身就会让底波和缺陷波的判读出现偏差,所以检测前最好先测一遍壁厚分布。
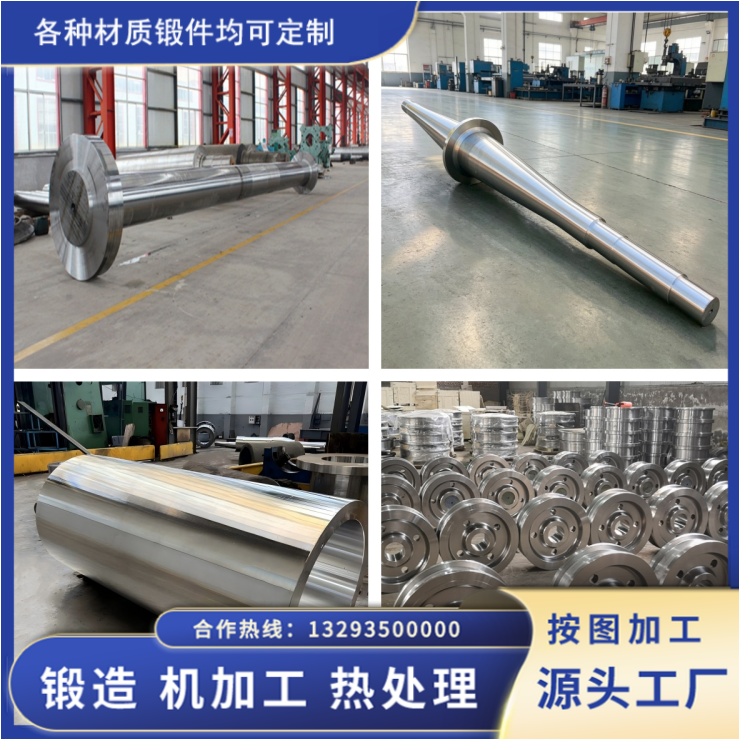
总的来说,超长筒锻件不是一句 “能做” 或 “不能做” 的事,而是要先看压机开口高度、操作机夹持重量、炉膛尺寸、吊车能力和探伤手段这几项硬条件。条件够的件按上面的节奏走,条件不够的件提前跟客户讲清楚,比分包出去再返修要划算得多。