同样是压力容器筒体锻件,为什么选材差别这么大?
2026-11-06 10:22
山西中重重工集团
在车间里,两根尺寸接近的筒体锻件摆在一起,外行看着差不多,报价能差两三倍,技术条件里的条款也能差出一页纸。原因不在锻件本身,而在它们要服役的地方完全不同。选材差别大,本质是服役条件的差别大。
一、温度不同,材料族系就换了
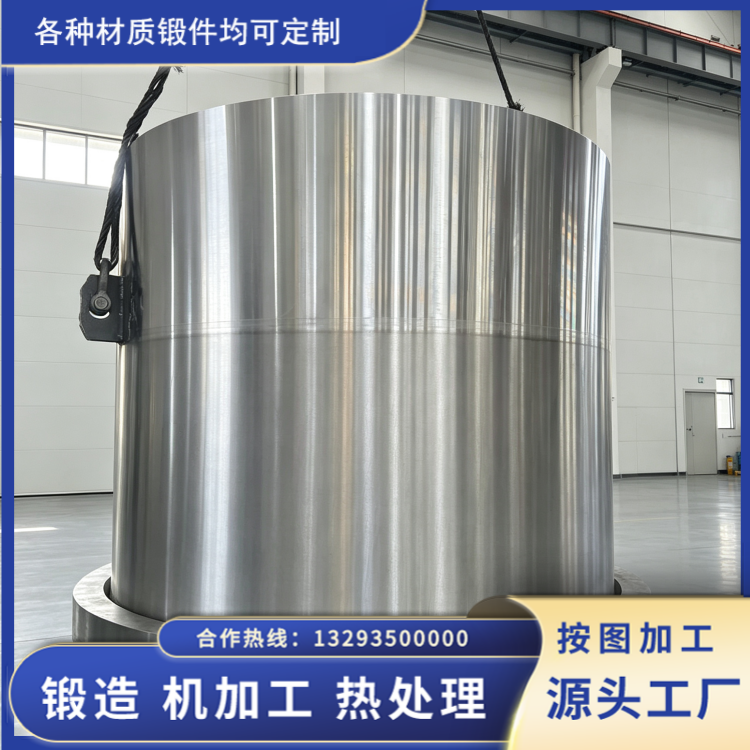
设计温度是最先起作用的一条线。350℃以下,Q245R、Q345R 这类碳素钢和低合金钢就够;350~550℃进铬钼钢,15CrMo、12Cr1MoV 是常用选项;400~450℃的加氢工况,锻件壁厚又厚,对应 2.25Cr-1Mo(12Cr2Mo1);580℃以上的超超临界机组,才轮到 P91、P92。低温侧反过来走,-40~-70℃用 09MnNiDR,-100℃用 08Ni3DR,-196℃的 LNG 用 06Ni9DR 镍钢。
温度每上一档,许用应力下降、壁厚增加、焊接和热处理要求加严,价格自然不是同一个量级。有些客户拿着常温工况的图纸问 “能不能用便宜点的材料”,答案往往是不能,因为温度一超,材料的高温强度和抗氧化性就不够了。
二、压力与壁厚决定成形方式
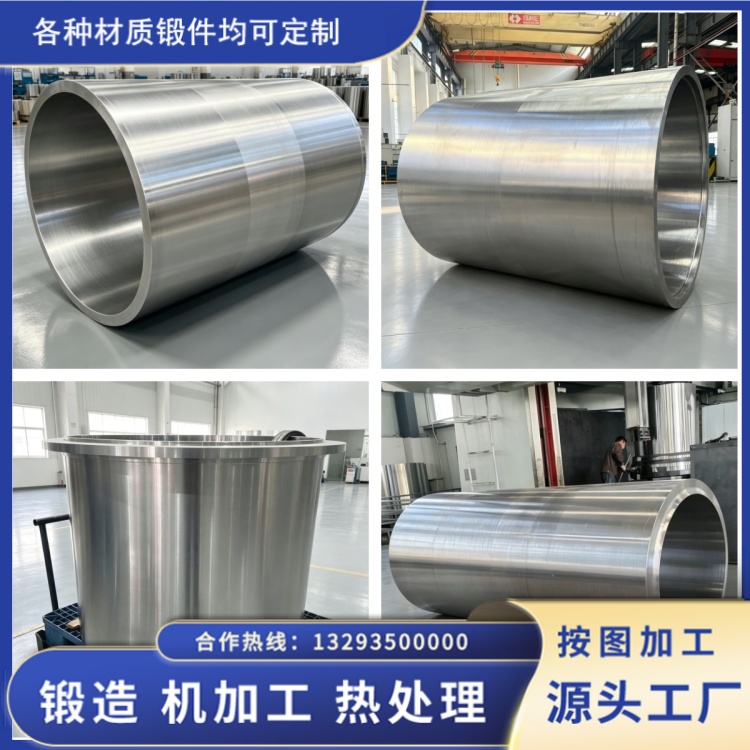
同样是筒体,直径两米、壁厚二十毫米的,钢板卷焊就解决;直径一米、壁厚一百五十毫米的,卷焊的厚板 Z 向性能、焊接残余应力、焊后热处理都很难处理,只能用锻件。锻件没有焊缝,纤维流线沿周向连续,承受环向应力更有利,但代价是钢锭要够大、压机要够吨位、锻造比要够(常规不低于 3)。
壁厚上去以后,取样位置、心部性能、探伤扫查比例也跟着变。一根厚壁筒体的 UT 工作量,可能是薄壁件的几倍,这部分成本最终也体现在报价里。
三、介质是分水岭
这一条最容易被简化,也最容易出事。湿硫化氢环境,碳钢件要控制硬度,一般不超过 22HRC,硫磷压到较低水平,必要时用抗 HIC 钢;高温高压氢环境,2.25Cr-1Mo 要控回火脆化,J 系数、X 系数和氢含量都要写进技术条件,还要做步冷试验;氯离子介质,316L 比 304 稳妥,浓度和温度都高时考虑 2205 双相钢;氧化性酸环境,304、321 是常规;浓碱环境还有碱脆问题,碳钢件焊后必须消除应力。
同样是 “耐腐蚀”,湿硫化氢、氯离子、高温氢是三种完全不同的失效机理,对应三种不同的材料和控制指标。把其中一个的经验套到另一个上,往往是要交学费的。
四、设计寿命和规范也参与定价
设计寿命二十年和三十年,腐蚀裕量的取法不同,材料厚度和检验要求也不同。出口项目还要看规范:按 GB/T 150 设计,和按 ASME VIII-1、PED 设计,许用应力的取值、材料许用范围、认证文件都不一样。欧盟项目通常要 EN 10204 3.1 质量证明书,有时还要 PED 认证和公告机构介入,这些都计入成本。
五、交货状态和后续工序
黑皮交货、粗车交货、精车交货,三种状态的余量、工时和探伤时机都不同。有的项目要求锻件粗加工后做 UT,把缺陷在精加工前暴露出来;有的要求本体取样做模拟焊后热处理后的性能。要求写在图纸上只是几行字,落到车间就是几道工序。
所以,说 “同样是压力容器筒体锻件” 其实并不准确。温度、压力壁厚、介质、寿命、规范、交货状态这六条,任何一条不同,选材结论就会变。选材差别大,是因为它们在替不同的风险买单。反过来说,如果两个项目的六条条件完全一致,材料却差了一档,那就要问一句:多出来的那一档,是必要的,还是习惯性的保守。