从钢锭到锻件毛坯:大型矿山自由锻件的前段流程
2026-11-17 11:31
山西中重重工集团
大型矿山自由锻件的生产,跟中小件完全是两回事。几十吨甚至上百吨的钢锭,一次加热、一次吊运、一次操作失误,损失都很大。所以这条流程的每一步,实际拼的是 “稳”,不是 “快”。
第一步:钢锭选择与入厂复验。
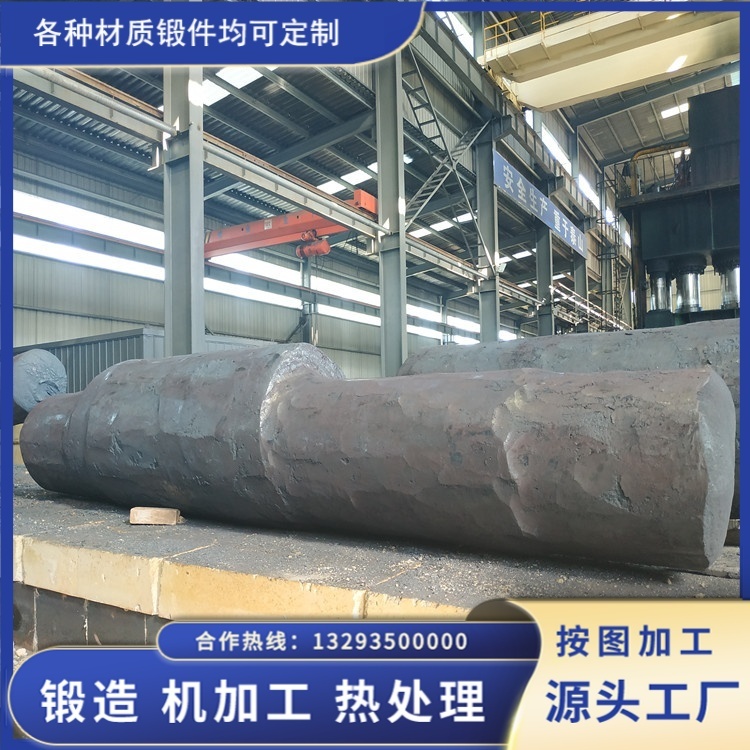
大型锻件一般直接用钢锭,而不是轧材。钢锭的锭型、重量、冒口切除量要和成品重量、锻造比一起算。这里有个容易被忽略的账:钢锭越大,中心偏析和疏松越严重,但锻造比如果太小,压实效果又不够。所以选锭不是越大越好,是按锻件截面和变形方案倒推。
入厂复验包括化学成分、气体含量、低倍组织、表面缺陷检查。钢锭表面的裂纹、结疤、夹渣必须清理干净再进炉,否则加热后氧化皮裹进去,锻出来就是折叠。这一项在实际生产里出过不少问题,清理不彻底,后面探伤一查一个准。
第二步:下料与加热。
大钢锭通常整体加热,不做锯切分料(小件才锯切)。加热炉的选择直接影响后续:燃气台车炉升温平缓、适合大截面;电炉控温精确但成本高。关键在于加热曲线 —— 大截面钢锭内外温差大,升温太快,表层到了锻造温度,心部还冷,这时候开锻,等于用手掰一根内部没软化的钢棒,中心容易产生内裂。
所以加热一般分预热、升温、保温三段,保温时间按最大截面厚度算,不是按总重量估。炉温记录要留,这既是工艺依据,也是出问题时的排查线索。
第三步:锻造 —— 自由锻的核心。
自由锻没有模具约束形状,全靠砧型和操作配合,所以工序安排决定了锻件内部质量。
常用工序是镦粗 + 拔长。镦粗的作用是把变形压到心部,压实疏松、焊合内部缺陷;拔长是把组织拉直,让纤维流线沿轴向连续。对于轴类件,还有芯棒拔长—— 把空心件套在芯棒上拔长,控制内孔尺寸同时压实壁厚。法兰类件用胎模锻局部成形,减少余量。
锻造比是个具体数字,不是口号。轴类件一般要求锻造比达到一定值以上,才能保证中心压实。火次控制在三到五火比较常见,火次多了,反复加热导致晶粒粗化、氧化烧损增加;火次少了,变形量不够,心部没锻透。
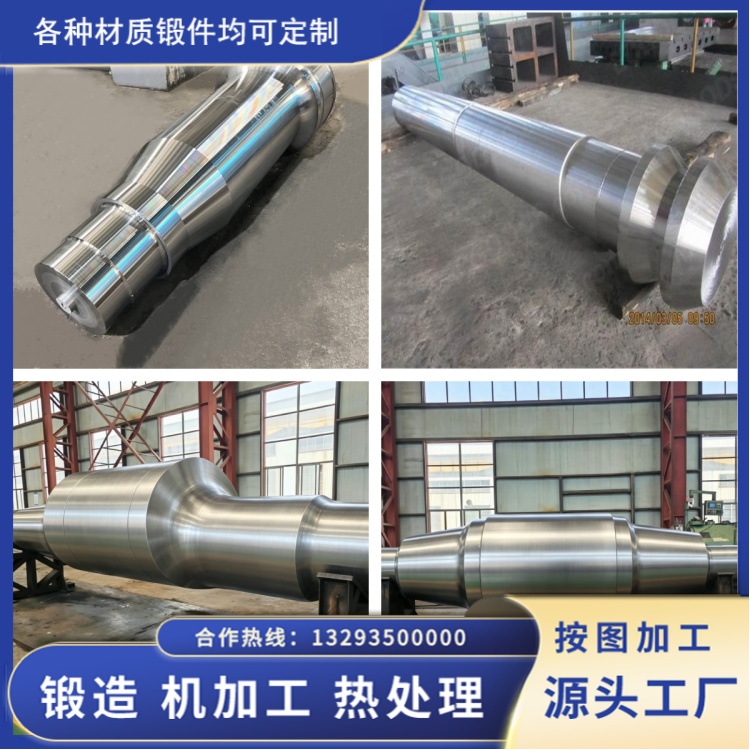
大型压机的价值在这里体现得比较实在:同样要把一根大轴拔到目标尺寸,压机吨位大,单次压下量大,需要的火次少,终锻温度能守住,晶粒细化的结果更稳定。配套的操作机和行车同步性也很关键,翻转不及时,截面就会出现明显的 “方不方、圆不圆”,后续加工余量就得加大。
锻造过程中要记录火次、变形量、终锻温度。这些数据本身没有商业价值,但是判断内部组织的唯一依据。
第四步:锻后热处理。
锻完不能扔在地上冷却。大截面锻件余热很大,直接空冷会在表层和心部之间形成很大的温度梯度,产生残余应力,严重时开裂。所以一般按材质走正火或等温退火:正火细化晶粒、均匀组织;等温退火降低硬度、消除应力,便于后续加工。
大件装炉要注意支撑方式和堆放位置,避免自重导致的变形。炉温均匀性要保证,否则同一件上不同部位的组织和硬度不一致。
第五步:锻件毛坯检验与转序。
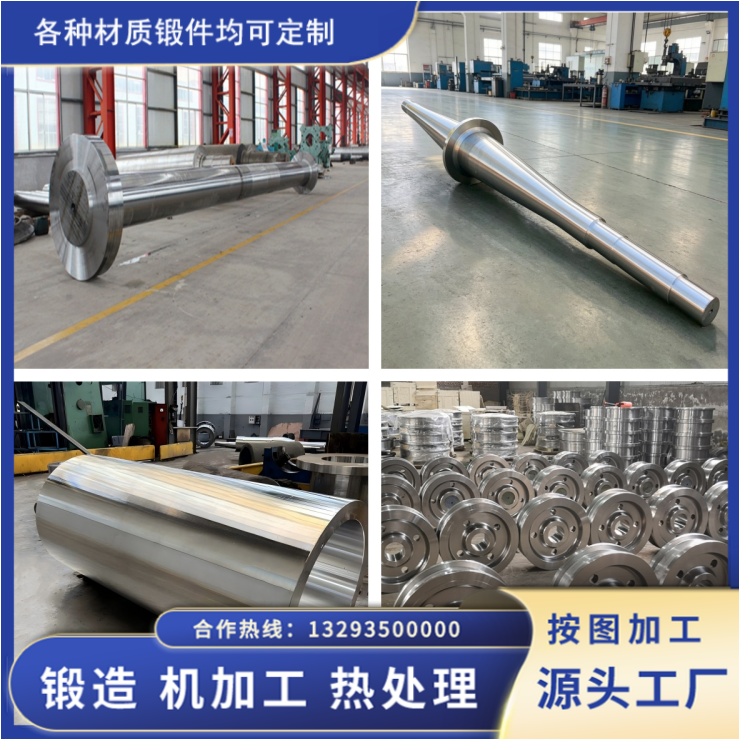
这一环通常做外观检查、尺寸检查(包括加工余量是否足够)、硬度抽检,重要件安排超声检测。余量分配是个技术活:余量太小,表面缺陷加工不掉;余量太大,浪费材料、增加工时,还会切掉有利的流线层。大件的余量一般按截面和热处理变形综合确定,不是照搬标准表。
自由锻的很多工序靠经验,但经验不能替代记录。同样一套流程,做得稳的厂和不稳的厂,差别不在设备,在每道工序是不是按规程执行、有没有留下数据。永鑫生做大型矿山锻件,最在意的不是把流程说得多完整,而是每一批的火次、温度、变形量能不能查。因为大件出了问题,返修成本极高,事后分析只能靠这些记录。