长尺寸传动轴是怎么锻出来的:长度、矫直与内部质量的三道坎
2026-10-29 09:04
山西中重重工集团
大型轧机、船舶轴系、矿用提升机里,很多传动轴都是 "长家伙",动辄五六米、七八米长,直径从两三百毫米到近一米不等。长尺寸传动轴和普通短轴最大的区别,是长度带来的三个难题:锻造时保持轴线笔直、控制内部质量、以及热处理和粗加工后的矫直。这三道坎过不去,轴再长也白搭。
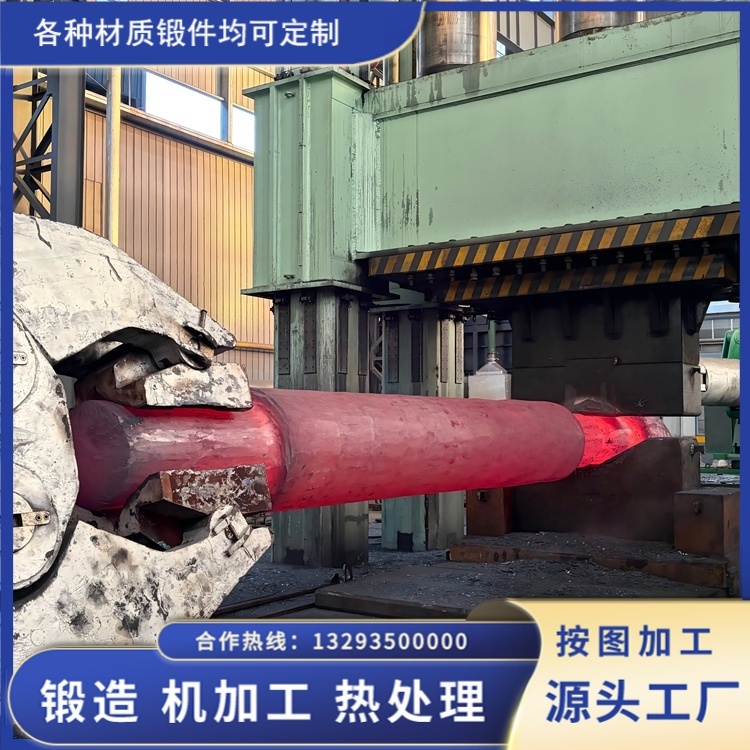
先说锻造。长轴多用自由锻,把钢锭经过镦粗、拔长反复锻打,做出要求的直径和长度。拔长过程里,最考验人的是 "保持笔直"。钢锭加热不均、操作时受力不均,轴就容易弯,一弯就得返工加热矫直,既费工时又增加热循环次数,还可能影响组织。所以有经验的锻工是靠坯料摆放、锤击顺序和火次分配来控制弯曲量的,一次成型尽量少矫直。同时,长轴锻件锻造要保证整根轴线上的组织均匀,不能头尾粗心不一。大截面长轴尤其要注意心部质量,因为心部变形和冷却都比表层慢,锻造比不足或终锻温度过低,心部就容易残留疏松和粗晶,探伤时现原形。
第二道坎是内部质量。长传动轴要传大扭矩、承受交变载荷,最怕的就是心部有缺陷。裂纹、夹杂、偏析、疏松,哪一样到了心部都是疲劳断裂的起点。所以长轴的锻造比一般要求不低于 3,有的重载轴还要求更高,目的就是充分压实心部。锻造后通常做整根 100% 超声探伤,按标准评定缺陷等级。大截面轴由于表里冷却速度差异,还要关注截面性能是否均匀,必要时取纵向和横向试样验证。
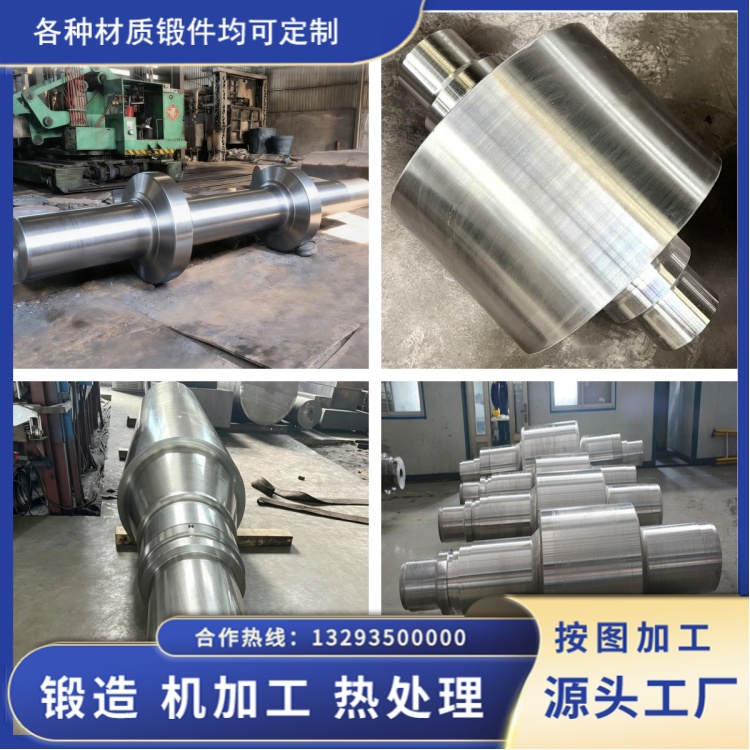
第三道坎是热处理与矫直。长轴调质后容易产生弯曲变形,这是淬火应力和自重共同作用的结果。淬火后一般先测弯曲量,超标就校直。校直方式要谨慎,冷态校直如果应力过大,会在轴内留下残余应力,影响疲劳性能;所以有的轴采用热校直或 "调质后去应力" 的工序组合。热处理炉要够长,轴太长放不平、受热不匀,性能就散。这也是很多小厂接不了超长轴的原因 —— 炉子长度和淬火槽深度都是硬门槛。
从永鑫生重工的实际情况看,企业在定襄具备自由锻和配套热处理能力,可承接长尺寸轴类锻件。长轴订单在生产上强调几个环节:钢锭选料和加热分段升温,避免过热或内外温差过大;锻造过程控制火次和锻造比,减少反复矫直;调质和去应力处理保证性能与直线度;出厂前做探伤、力学性能和尺寸复验,随货提供报告。用户在订长轴时,建议把轴的总长、最大直径、两端有没有法兰或台阶、传递多大扭矩、以及执行什么标准写清楚。这些参数直接决定选材、锻造方案和热处理工艺,也决定了报价。
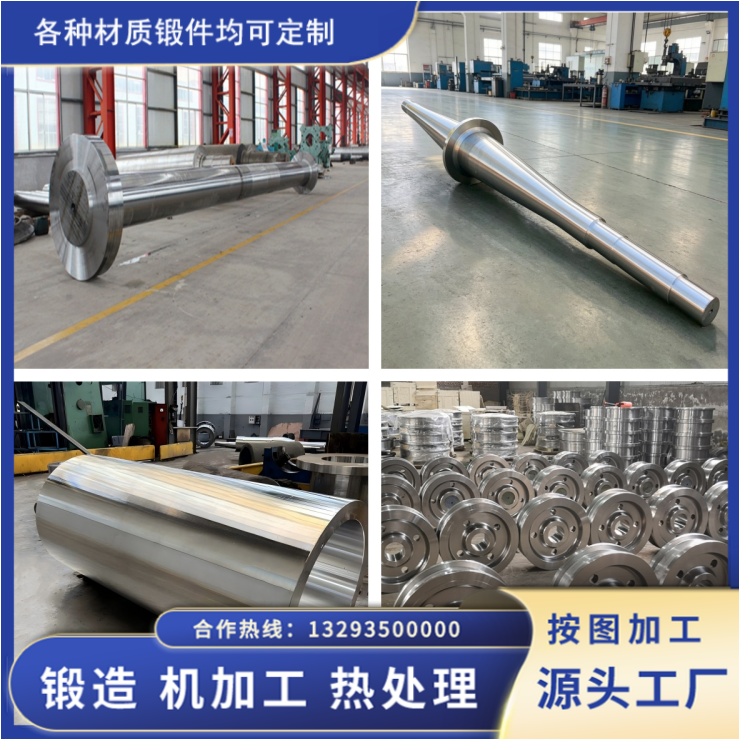
长尺寸传动轴锻件的难点,归纳起来就是 "直、实、匀" 三个字:轴线要直,心部要实,截面性能要匀。把这三件事做扎实,轴才能在大扭矩和长期交变载荷下稳定服役。看一个锻件厂能不能做长轴,先问它的炉子多长、能不能保证整根均匀受热,再问它怎么控制弯曲和矫直,答案基本就能说明实力了。