传动轴加工工艺 —— 从毛坯到成品的每一步
2026-10-29 09:17
山西中重重工集团
传动轴是机械设备中传递扭矩和运动的核心零件,广泛用于矿山机械、冶金设备、船舶、化工装备等领域。一根传动轴从原材料进厂到包装发货,要经过锻造、热处理、粗加工、精加工、检测等多道工序。下面以山西永鑫生重工的实际生产流程为例,把每个环节拆开来看。
原材料检验,先过第一道关
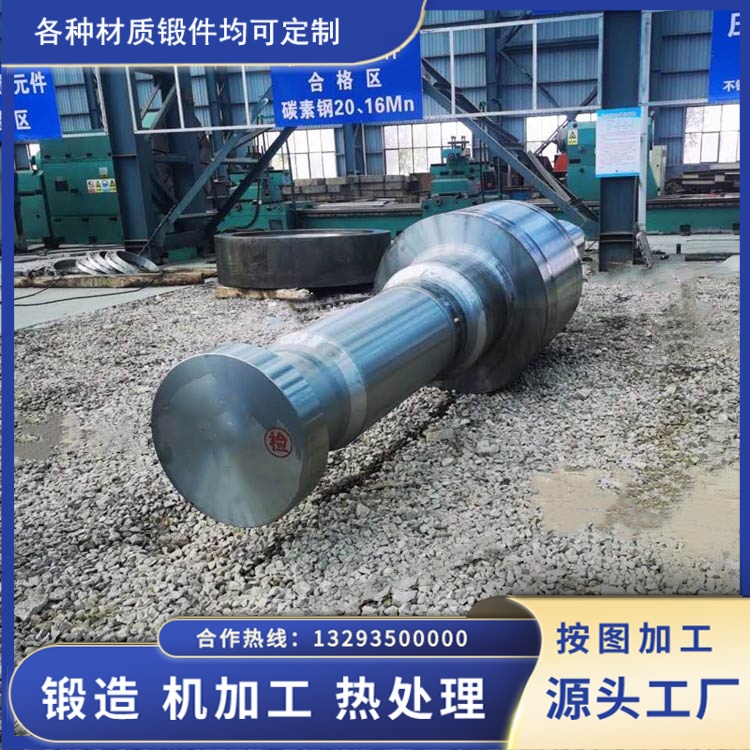
传动轴锻件的性能,七分取决于材料。进厂的圆钢或钢锭,首先要核对牌号和炉批号,常见的材料有 45 号钢、40Cr、42CrMo 等。42CrMo 这类合金结构钢因为强度和淬透性兼顾,是传动轴用得最多的材料之一。进料后要做低倍检验,检查有没有缩孔、气泡、偏析等内部缺陷,同时取样做化学成分分析,确保各元素含量在标准范围内。材料不合格,后面再好的工艺也白搭,所以这一道关不敢省。
锻造,把钢的 "筋骨" 打出来
传动轴的锻造方式,通常根据轴的大小和批量来决定。直径小、批量大的轴多用模锻,尺寸大、单件或小批量的轴用自由锻。锻造的目的不只是把钢锭做成轴的形状,更重要的是打碎铸态组织、焊合内部缺陷、让金属流线沿着轴的轮廓分布。流线顺着轴身走,轴的疲劳强度才靠得住。
加热温度要控制好。一般合金钢的锻造加热温度在 1150~1250℃左右,加热不均匀或者温度过高,容易造成过烧,温度低了又打不动,还容易开裂。锻造比也有讲究,钢锭锻成轴,压缩比一般要达到 3 以上,才能保证心部组织充分致密。锻完的毛坯要缓冷,防止冷却太快产生白点或裂纹。
热处理,决定寿命的关键工序
锻后毛坯要先做预备热处理,通常是正火或退火,目的是细化晶粒、均匀组织、消除锻造应力,同时改善切削加工性能。正火后的硬度一般控制在 HB 170~230 之间,方便后面车削。
粗加工完成后,轴还要进行调质处理,也就是淬火加高温回火。淬火让钢得到马氏体组织,回火则调整硬度和韧性的平衡。42CrMo 传动轴调质后的硬度一般在 HB 240~290,抗拉强度能达到 900MPa 以上,屈服强度 700MPa 以上。调质处理直接决定了传动轴的心部综合力学性能,这一段是整根轴性能的 "定盘星"。
机械加工,把尺寸和表面做出来
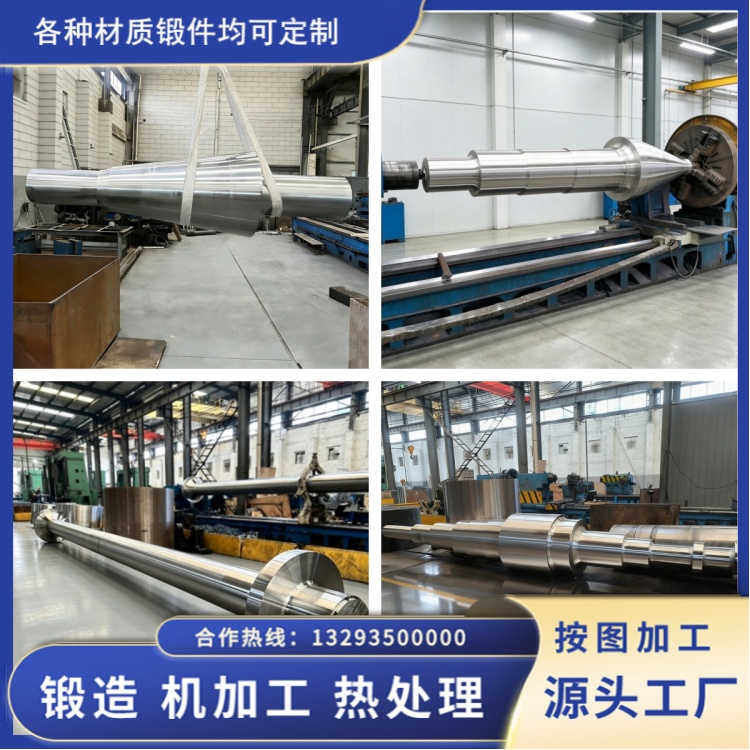
粗加工阶段,轴要在车床上把外圆、台阶、端面车出来,留出足够的加工余量。粗车之后要安排时效或去应力处理,把切削产生的内应力释放掉,防止后续加工和在使用中变形。这对长轴尤其重要,一根几米长的轴,哪怕残余应力不大,累积起来也会让轴变弯。
精加工阶段,各个配合部位按图纸公差加工。传动轴与轴承、联轴器配合的轴颈,尺寸公差通常要控制在 0.02mm 以内,圆度、圆柱度也都有严格要求。轴颈表面和过渡圆角是应力集中和疲劳失效的高发区,所以圆角的加工要特别仔细。配合部位和密封部位往往还要进行磨削,磨削时要控制好砂轮和冷却液,避免磨削烧伤,烧伤会改变表层组织,是疲劳裂纹的起点。
无损检测和最终检验
机械加工完成后,传动轴要进行无损检测。超声波探伤检查轴内部的缺陷,磁粉探伤或渗透探伤检查表面和近表面的裂纹。对于承受交变载荷的传动轴,探伤这一关过不了,绝对不能出厂。探伤合格的轴还要做尺寸、形位公差和表面粗糙度的终检,确认图纸要求的各项指标都达标。
装配和防锈包装
检测合格的轴,轴颈部分要做防锈处理,涂防锈油或用防锈纸包裹。带花键、键槽的传动轴,出厂前要做尺寸核对和装配试配,确保和配套零件能正常配合。包装时注意保护轴颈和表面,避免运输过程中的磕碰和划伤。
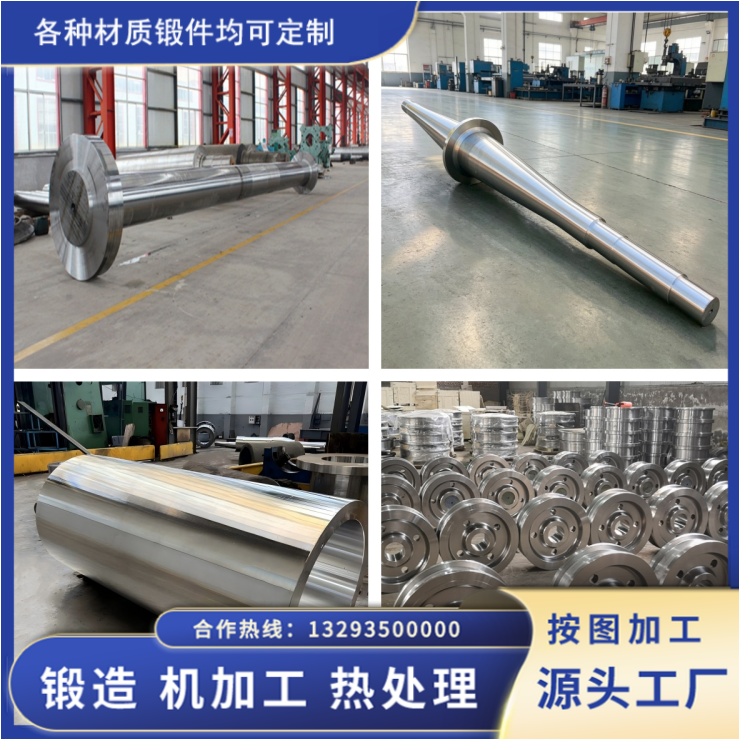
传动轴锻件的加工没有捷径,每一个环节都在为最终的使用寿命做铺垫。材料把关严、锻造组织好、热处理到位、加工精度够、检测齐全,这样出来的轴才能在设备上稳定服役。下一篇我们专门聊一聊热处理是如何延长传动轴使用寿命的。