电站设备筒类锻件,为什么多数电厂管阀要 "锻" 出来
2026-11-03 09:36
山西中重重工集团
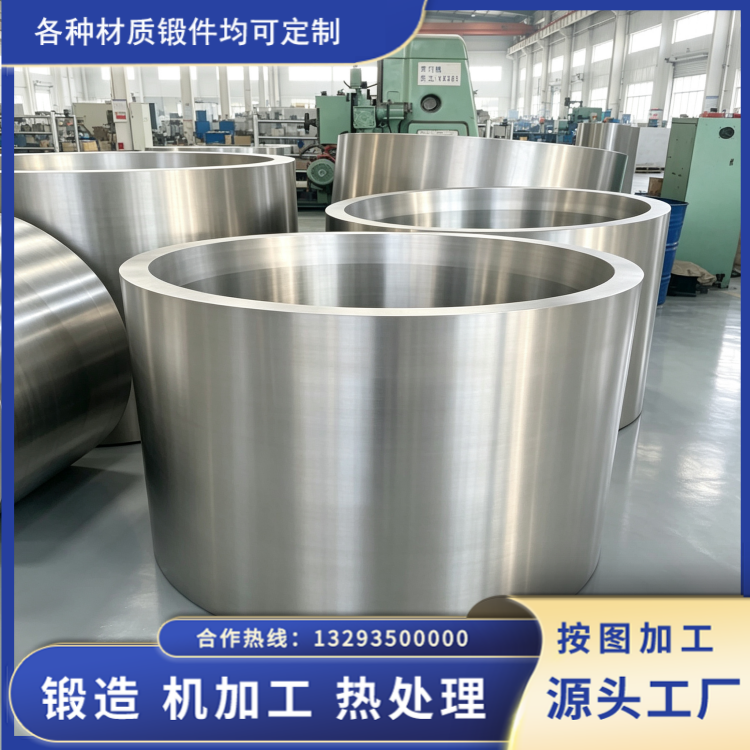
在超临界、超超临界火电机组的四大管道和锅炉部件里,筒类锻件是绕不开的一类承压件。主蒸汽管道、再热蒸汽管道、集箱筒体、汽轮机缸体、阀门壳体和各种接管,不少都采用筒状结构。和用钢板卷焊的管件相比,筒类锻件在高温高压工况下有它实打实的优势,这也是为什么电站设备里 "锻" 的比例一直很高。
筒类锻件在电站里用在哪
先说使用场合。电站高温高压介质管道,特别是主蒸汽和再热蒸汽系统,介质温度往往在 540℃ 以上,超超临界机组更高,达到 600℃ 上下,压力也动辄十几兆帕甚至更高。这类部位的厚壁筒体锻件,长期处在蠕变和热疲劳的交叠作用下。筒类锻件的好处在于:纤维组织沿圆周方向连续,没有焊缝和卷板形成的拼接薄弱带;壁厚可以做得比较厚,承受高压的能力更强;材料组织经过锻造压实,气孔、疏松这类铸造缺陷少,致密度高。所以集箱筒体、厚壁接管、阀体这类件,设计上普遍倾向采用锻件。
从钢锭到成品,中间要过的几道关
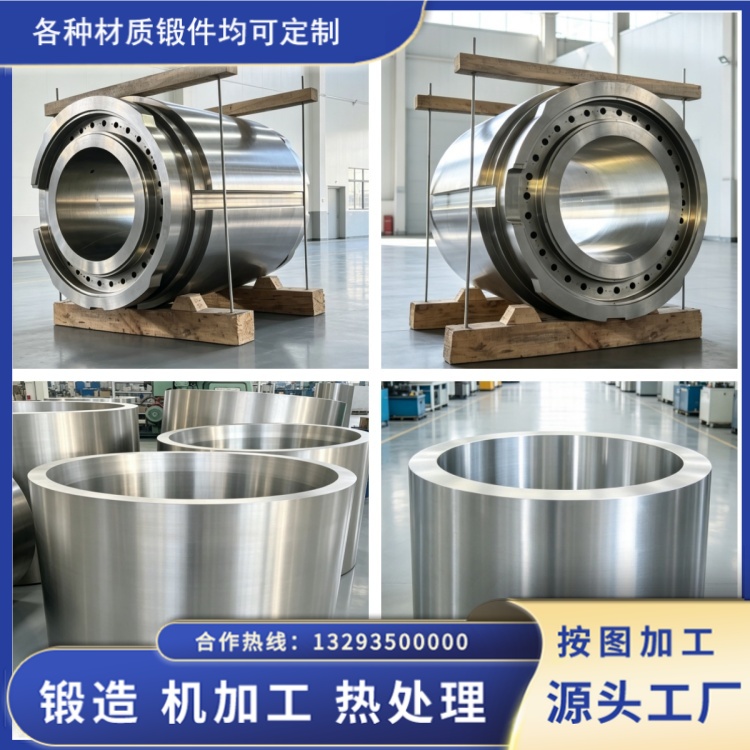
筒类锻件不是把钢锭随便压一压就能用。以永鑫生这类能成套做筒体锻件的厂子为例,流程大致是:先根据图纸选材、算料,确定钢锭重量;钢锭加热到合适温度后,在锻压机上经过镦粗、冲孔、芯棒拔长等工序,把筒体锻出来;之后是预备热处理,消除锻造应力、细化晶粒;再进行正火加回火的性能热处理,把力学性能调到设计要求的区间;最后机加工到成品尺寸,再做探伤检测。整个链条里,锻造比、加热温度、热处理曲线、探伤等级,每一项都有对应标准,缺一不可。
筒类件最难的是保证壁厚均匀和组织均匀。筒体锻件壁厚差大、长度又长时,变形不容易均匀,容易在端部或厚薄过渡处产生混晶。这需要操作人员控制始锻温度,必要时中间镦粗,把变形做够。永鑫生的做法是把锻件按壁厚单独编热处理工艺,炉温曲线跟着壁厚走,目的就是让整个截面的组织尽量一致。
能锻多大,取决于设备吨位
筒类锻件的规格上限,基本由锻压机的能力决定。5000 吨、10000 吨级的水压机或锻压机,能锻造的筒体规格、单件重量都不一样。吨位越大,能锻的直径越大、壁厚越厚、钢锭越重,相应的偏析、疏松控制也越难。定襄当地做锻造的企业不少,但真正能做电站高压筒类锻件的,要具备大吨位设备、完整热处理和检测能力,还要有相关承压件供货经验。
电站筒类锻件要守住的两个底线
一是材质要真、化学成分要对。电站承压件材质直接关系到运行安全,材料必须按标准牌号供货,保证书齐全。二是探伤和力学性能要达标。筒体这类厚壁件,内部缺陷要靠超声、磁粉这些无损检测手段来排查,力学性能要通过取样做试验确认。这两点做不到,外观再漂亮也没有用。永鑫生厂里的检验人员单独设岗,从原材料到成品逐批把关,就是为了在这两个环节不出纰漏。
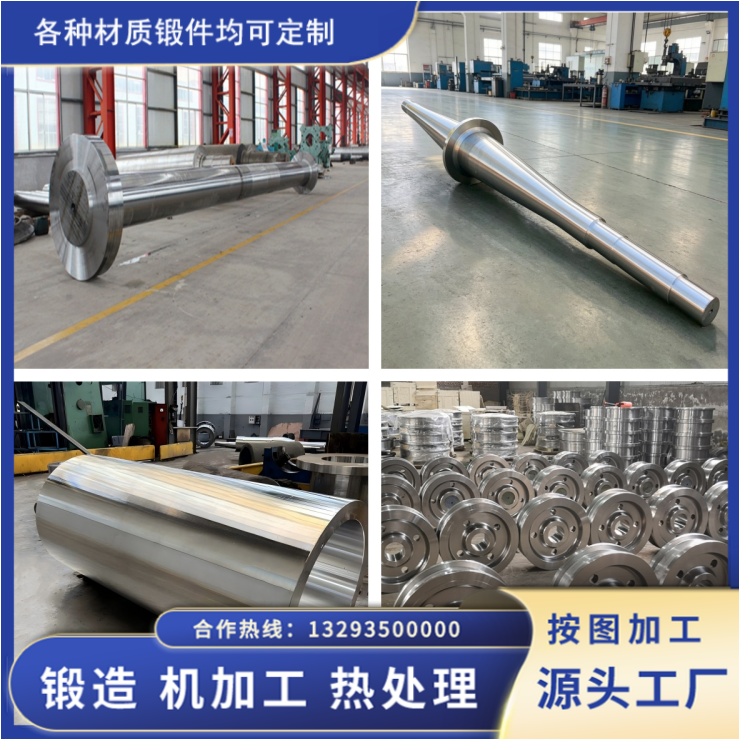
总的来说,电站设备筒类锻件是一个对材料、设备和工艺都要求比较高的产品门类。它看着不如法兰、齿轮那么常见,但机组能不能安全稳定地长周期运行,往往就取决于这些藏在管道里的筒体质量。对电厂和主机厂来说,选筒体锻件供应商,看重的也多是能不能成套做、能不能守住材质和探伤这两条底线。