山西永鑫生无缝筒类锻件,优势说在点子上
2026-11-03 09:45
山西中重重工集团
无缝筒类锻件,说的是用整支钢锭直接锻出来的筒体,通体没有纵向焊缝。和钢板卷圆焊接的筒体相比,无缝锻件不是贵在 "没焊缝" 这几个字上,而是贵在内部组织和受力状态确实不一样。下面把它的优势一条条说清楚,不夸大,也不绕弯。
金属流线是连续的,这是最本质的一条
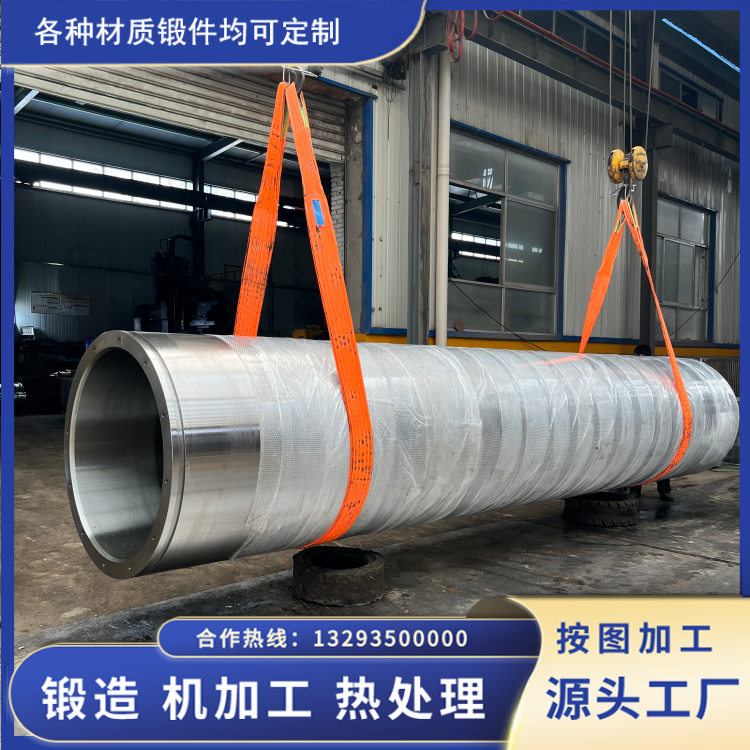
锻制筒体锻件的成型路线是:钢锭先经过预处理和分段加热,然后镦粗、冲孔,再用芯棒把坯料拔长成筒形,最后扩孔整圆、锻后缓冷。在这个过程中,金属在锻压机施加的塑性变形下,组织被重新压实,原本铸态里的疏松、气孔、缩孔被焊合掉,晶粒被细化。更重要的是,金属的纤维流线沿着筒体圆周方向连续分布,是 "一圈" 的闭合连续流线,而不是被截断的。
这一点直接关系到承压能力。筒体承受内压时,主要的受力方向之一就是环向。纤维流线沿环向连续,意味着环向强度更均匀、更可靠,抗疲劳、抗渗漏性能都更有底。这是无缝锻件区别于卷焊筒体的根本所在。
没有焊缝,就少了承压结构里最弱的一环
卷焊筒体是把钢板卷圆后焊起来,必然存在一道纵向焊缝,筒体一长还要多节对接,又多了环向焊缝。焊缝是熔化凝固成型的,热影响区晶粒粗大,焊缝和母材的力学性能存在差异,还残留着焊接应力。在高压、交变载荷、冷热交替的工况下,应力集中容易在焊缝位置萌生裂纹,介质也容易沿焊缝渗漏。无缝筒体通体无焊缝,就把这一环整个去掉了,高压下更让人放心。
大壁厚规格,无缝锻造更能顶住
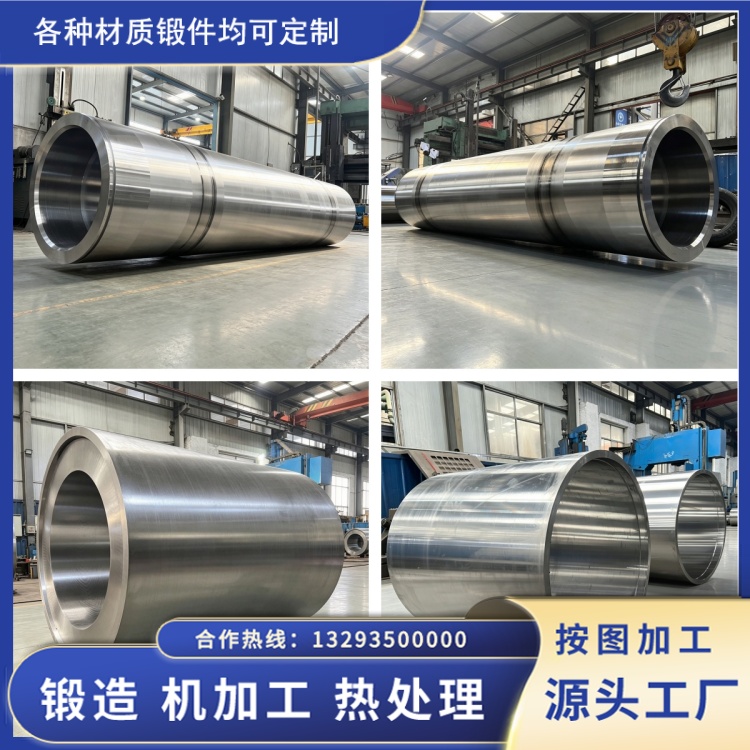
普通热轧无缝钢管在小壁厚时没问题,但一到大壁厚,管材芯部的金属得不到充分挤压,内部疏松、晶粒粗大的缺陷不容易根除。而自由锻筒体是通过大吨位锻压机对整支钢锭做充分的镦粗和拔长,锻造比控制到位,从心部到外壁组织都比较致密均匀。永鑫生厂里的大型自由锻液压机,配合加长的耐高温合金芯棒,能做的厚壁筒体规格就比一般工艺宽不少。
能做到什么程度,关键看锻造比和设备
锻造比是无缝筒体的一个硬指标。厚壁承压筒体的总锻造比通常要控制在 3 以上,要求更高的核电、加氢等场合会再往上提;像挤压筒这类受力苛刻的件,多道次镦粗拔长后总锻造比能做到 12 以上。锻造比到位,才能把钢锭粗大的枝晶彻底打碎、把内部缺陷焊合。这背后要靠大吨位锻压机、合理的火次安排和熟练的操作配合。
无缝锻件也有它的成本账
话说回来,无缝锻件并不是在所有场合都划算。整体锻造对原材料和加工成本的要求都高于卷焊筒体,交货周期也相对长一些。所以它的适用场景是有边界的 —— 高压、易燃易爆、强腐蚀这类对安全要求极高的工况,无缝锻件的优势不可替代,值得投入;而低压、普通工作介质、要求不高的场合,卷焊筒体成本更低、交付更快,仍然有它的用武之地。选哪种,本质上是按工况、按成本、按风险在权衡。
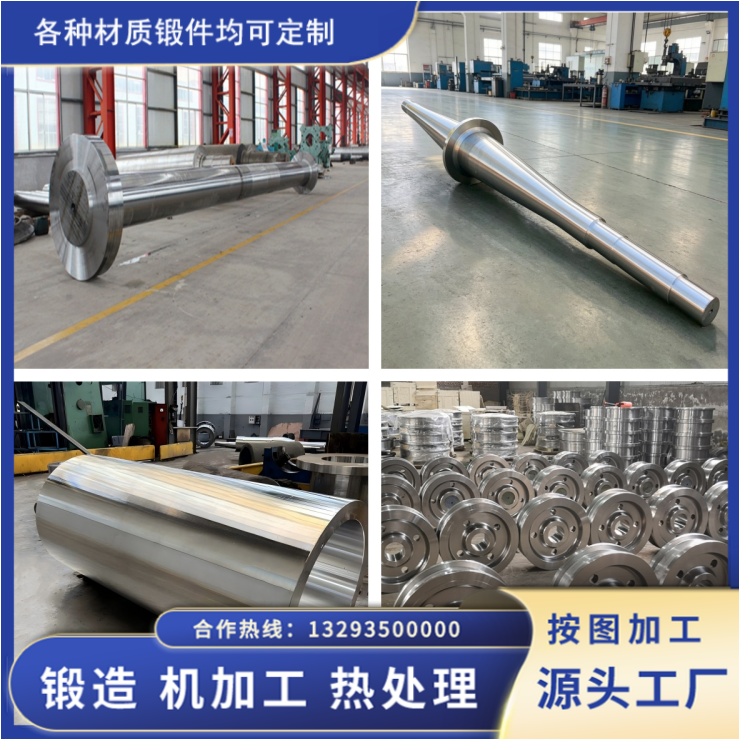
对山西永鑫生这类既做筒体锻件、又能配套热处理和检测的厂子来说,无缝筒类锻件是它的看家产品之一。它在定襄的锻造产业基地里,依托大吨位设备做厚壁无缝筒体,服务电站、石化、压力容器等多个行业。一句话概括它的优势:组织致密、流线连续、没有焊缝薄弱区,适合那些对承压和抗疲劳要求高的厚壁筒体场合。