船用主轴锻件,为什么只能用自由锻做出来
2026-11-10 10:12
山西中重重工集团
这个问题在行业里常被当成常识一带而过,但如果真要论证,它其实由三个条件共同决定:一是件太大,二是件太少,三是核心要求是 “心部压实” 而不是 “外形精确”。这三条里任何一条单独存在,都还可能有别的工艺选项;三条同时存在,基本就只剩自由锻。
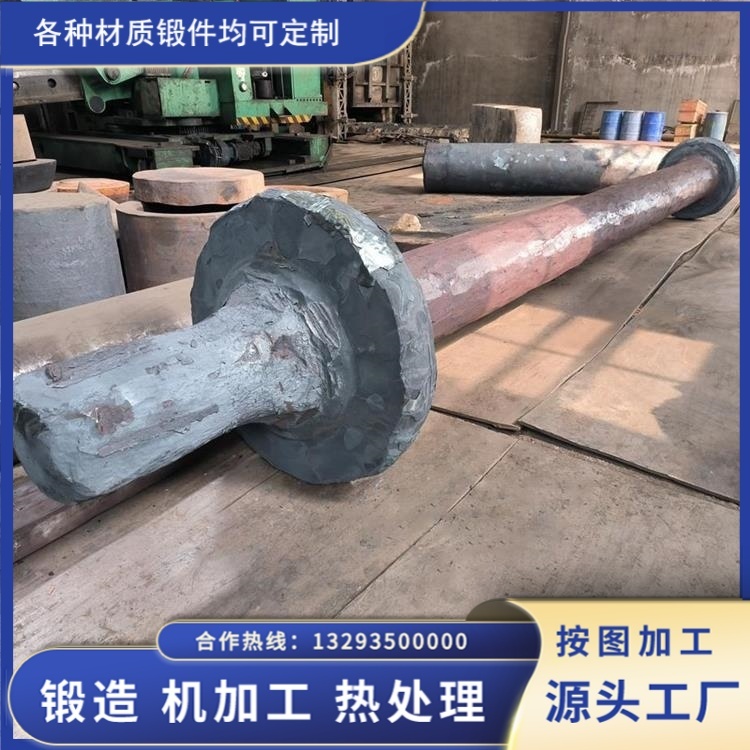
先说尺寸。 船用主轴锻件(这里指艉轴、中间轴这类主传动轴)的典型规格是直径 300 至 1000 毫米、长度 4 至 12 米,重量从几吨到几十吨,个别大型船舶的艉轴能到百吨级。这样一件东西,如果要做模锻,模具的尺寸和吨位要求会高得不成比例:模具本身就要几百吨,压机吨位要到几万吨级,而这条船可能只需要一根轴。模具是一次性投入,摊到一根轴上,成本完全不成立。自由锻用的是上下砧和操作机,不依赖专用模具,同一台压机换一套砧子、换一份工艺卡就能干下一个规格,这是它适配 “大件、单件、多规格” 的根本原因。
再说批量。 船用主轴基本是按船订造,一条船一套轴系,同规格的批量通常是 1 到 2 根,最多几条同型船一起下单。模锻的经济性建立在批量上,几百件起才能摊平模具费和调试费。单件生产走模锻,等于用最贵的方式做最少的事。行业里确实有模锻做轴类件的,但多是中小规格、有稳定批量的产品(比如汽车传动轴、机车轴),船用主轴不在这个范畴。
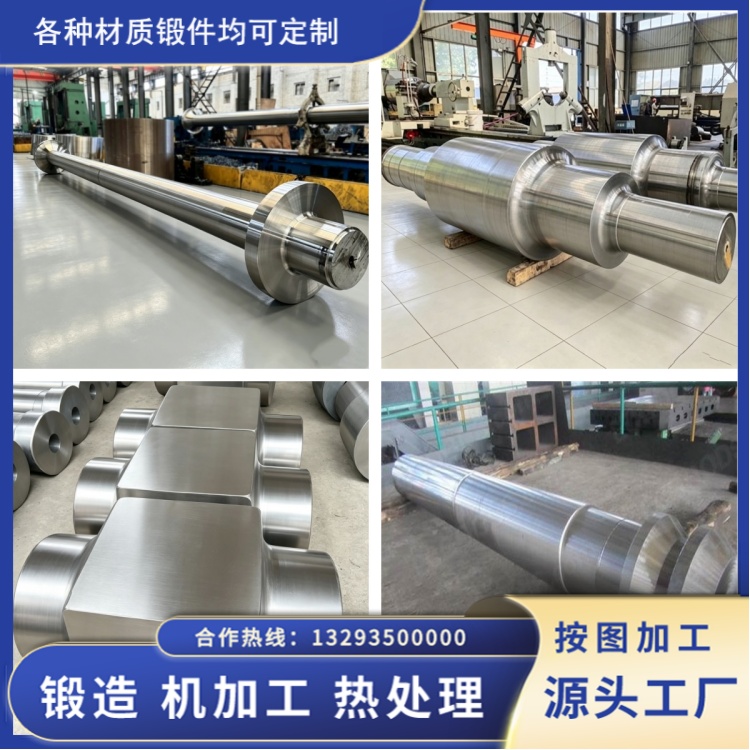
第三条最关键:自由锻能压到心部,模具不一定能。 大轴的质量核心是内部致密。钢锭凝固时中心区域有疏松、缩孔和偏析,这些缺陷必须靠变形压合。自由锻的特点是变形路径可调:镦粗、拔长可以反复交替,变形方向不断改变,坯料在不同方向轮流受压,心部金属能被充分揉动、压实。尤其是大截面拔长,行业内会用宽砧、或者 WHF 法、KD 法这类专门的中心压实工艺,通过控制砧宽比和压下率,让变形渗透到中心,而不是只在表层 “揉面”。这套操作在自由锻上是可以逐步执行的;模锻虽然变形量大,但变形路径由模具型腔决定,一旦型腔定型,就没法在中途调整变形方向,对大截面件的心部压实反而不如自由锻灵活。
流线方向是另一个理由。 轴承受的是轴向扭矩和弯矩,理想状态是金属流线沿轴向连续,并且在截面变化处不出现穿流、涡流。自由锻的拔长工序正是沿轴向延伸,流线自然顺着受力方向走;台阶、法兰端这些形状,靠逐步拔长和局部成形过渡,流线是连续渐变的。模锻的分模面会在锻件上形成流线切断,如果分模面位置不巧,正好落在应力集中区,疲劳性能就要打折扣。对一根要在海上转十几年的轴来说,这不是小事。
还有工艺灵活性。 船用主轴的技术条件经常在过程中变化:船东加严探伤级别、船级社要求补做某项试验、图纸临时改某个台阶尺寸。自由锻的应对比模锻宽得多 —— 改余量、改火次、改锻造比,工艺卡重编就行;模锻要改模具。这类变更在造船行业并不罕见,尤其是改装船和出口船项目。
探伤和记录的可追溯性。 自由锻的每一道工序都是分开的,镦粗、拔长、成型、冷却各有时点,工艺卡可以逐项记录,探伤安排在哪个节点做也能灵活调整。这一点在船级社审核时很受重视:他们要看的不是一句 “按规范生产”,而是这根轴在哪一火、什么温度、什么变形量下成型的。模锻是连续一次成型,过程记录的颗粒度天然粗一些。
成本账其实也算得过来。 有人觉得自由锻余量大、机加工量大、材料利用率低,所以贵。单看材料利用率确实不如模锻,但模锻的模具费、调试费、压机占用费摊到单件上,反而更贵。船用主轴这种件,用自由锻做,多出来的车削量和材料损耗是可以预估、可控的;用模锻做,前期投入是刚性支出,改一次模具再掏一次钱。所以这个选择不是 “技术上只能这样”,而是 “技术上更合适、经济上也更合理”。
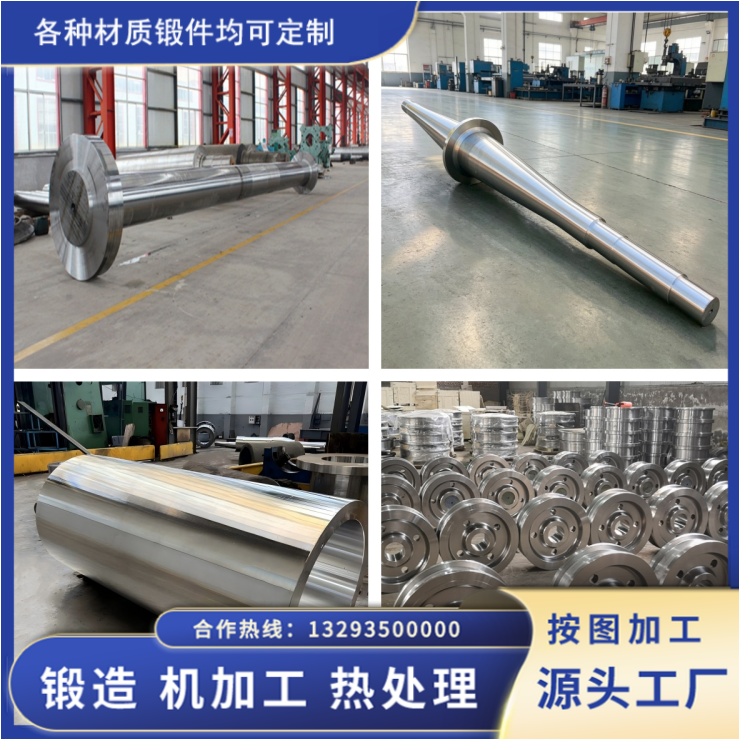
山西永鑫生在做自由锻,万吨级油压机配操作机,最大可锻到 7.5 米、120 吨级的锻件,22 米热处理炉可以整根长轴进炉。按船用主轴的常规规格,这套设备是够用的;真正决定成败的不是吨位,而是每根轴的工艺卡是不是按材质和截面单独编,锻造比、火次、砧型是不是真的算过。设备买得到,工艺算不出来,照样做不好大轴。