船级社认证不是最后一道检验,船用轴锻件的质量把控从体系开始
2026-11-10 15:07
山西中重重工集团
很多采购方对 “船级社认证” 的理解停留在最后一步:货做好了,验船师来看一眼,合格盖章。实际流程比这重得多。船级社对船用锻件的控制是从工厂层面开始的:先认可这个厂有没有稳定做出合格件的能力,再对每一件产品的过程进行见证和确认。前一步叫工厂认可(Works Approval,不同船级社叫法略有差别),后一步是逐件检验。很多厂家能通过逐件检验,却卡在工厂认可,原因往往不是设备不行,而是体系经不起审。
工厂认可审什么。 大致是五块:锻件生产设备与检测设备的清单和实际状态、工艺规程与工艺评定、人员资质、质量体系运行记录、以往供货业绩。设备这一块容易过,难的是后面几项。工艺评定要求厂家拿出某个材质、某个规格的锻造和热处理工艺,附完整的参数、过程记录和性能数据,证明这套工艺能稳定产出合格件。这里的关键词是 “稳定”—— 一次成功不算,要有连续几批的数据。有些厂拿一份漂亮的性能报告去申请,被退回的原因就是没有过程记录,说不清这批数据是哪一火、什么温度、什么锻造比做出来的。
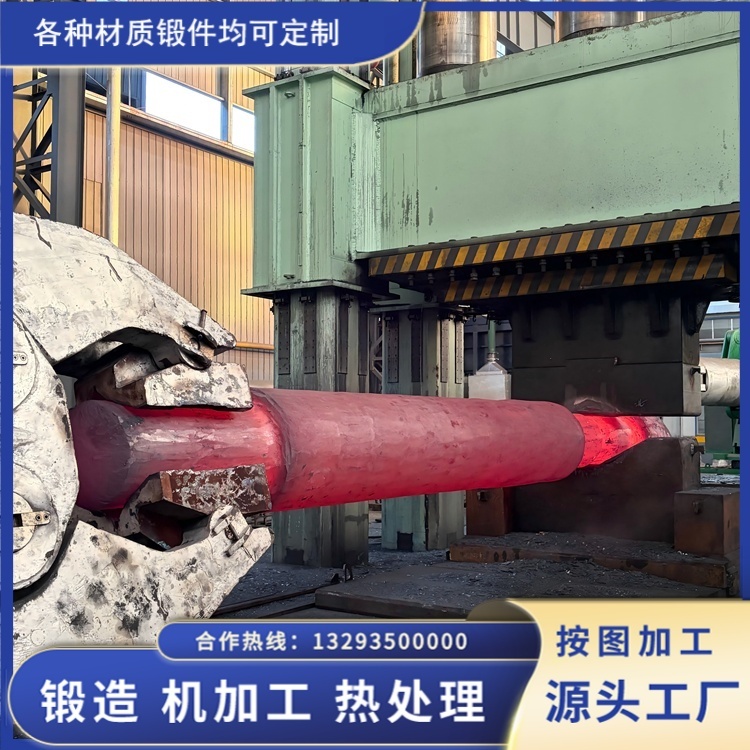
热处理炉是审核的重点。 船级社对热处理设备的可靠性要求很细:炉温均匀性要定期做测试(TUS),允差通常在 ±10℃ 这个量级,具体按规范和炉子等级;控温热电偶要定期校准,记录仪要能连续记录全过程;装炉方式、保温时间的确定规则要形成文件。为什么查这么细?因为热处理是锻件性能的决定性环节,而炉子的问题往往肉眼看不出来 —— 炉膛里某一块区域温度偏低,那部分锻件回火不足,性能报告上可能压线合格,实际内应力没释放干净。这类问题一旦上了船,几年后才暴露。永鑫生 22 米热处理炉能容纳整根长轴,这一点在工厂认可时是加分项,但审核真正看的是这台炉子的均匀性测试报告、热电偶校准记录和曲线存档制度,不是炉子有多长。
人员资质要能对上号。 无损检测人员要有资质证书,一般要求 UT 二级及以上,认可体系有 ISO 9712、也有的按船级社自己的资格认定;焊补(如果允许)要有持证焊工;热处理操作、力学性能试验也要有相应岗位的训练记录。审核时会抽查:报告上签字的人和资质证书上的人是不是同一个,资质证书有没有过期。这类细节在纸面上很容易糊弄,在审核现场却最容易被抓。
材料追溯体系是硬要求。 船用锻件的追溯要求到炉号、钢锭号、锻件号,三个编号必须能在实物钢印、工艺记录、检测报告上互相对应。体系要能回答:这根轴用的是哪一炉钢,那一炉钢的化学成分和冶金质量证明在哪,这根轴经历了哪几火、每火的温度和变形量是多少,性能试样取自哪里、试验结果如何。审核员通常会随机挑一件,倒着追一遍。追得断的地方,就是体系漏洞。
认可的意义:把偶发合格变成稳定合格。 通过工厂认可之后,厂家的产品在规范的框架内被 “预先信任”,后续逐件检验更像是确认而不是发现。这也是为什么船东愿意为有认可资质的厂家付更高的价格 —— 买的不是一张证书,而是这批货背后有可复现的工艺和可追责的记录。
国内几种常见的认证组合。 CCS(中国船级社)是国内船和出口船都用得较多的;出口项目常见 DNV、ABS、LR、BV、NK、KR 等。不同船级社的规范细节有差异,比如探伤验收级别、试样数量、低温冲击的试验温度、证书形式要求。有的要求第三方见证的证书(类似 EN 10204 3.2),有的接受厂家自检加验船师抽查。所以接单时第一件事是确认:这条船挂哪个船级社的旗,按哪版规范执行,见证点定在哪里。搞错规范版本,做完了再改就是返工。
一个容易被忽略的点:认可范围。 工厂认可通常带范围限制 —— 材质范围、规格范围、工艺范围。比如认可的是碳钢和低合金钢、直径 800 毫米以下,那超出这个范围的产品就不能直接引用这份认可,要走扩展申请。有些厂家报价时不提这个限制,等客户下了大规格的订单才发现要重新做认可,交期就崩了。采购方问一句 “我这个材质、这个规格在你们认可范围内吗”,能省很多麻烦。
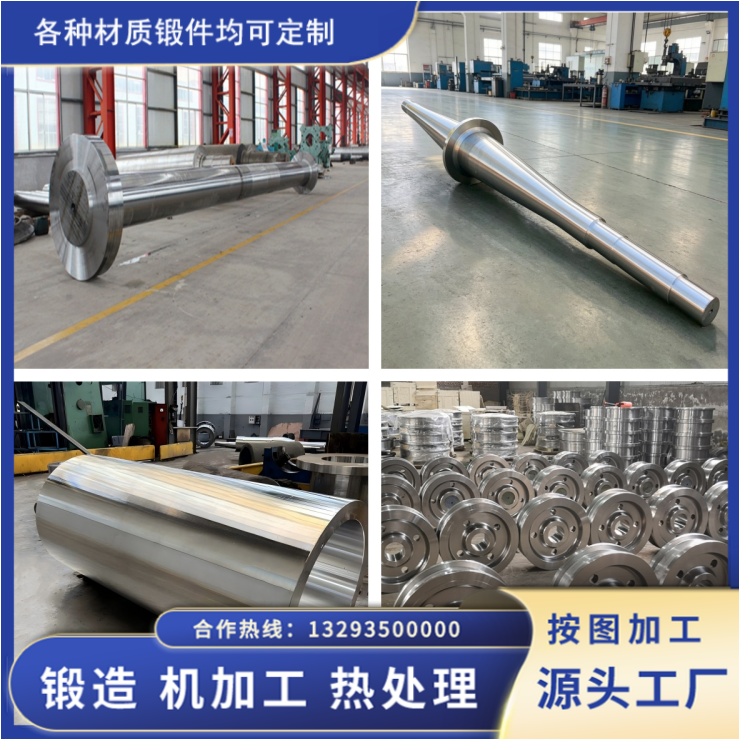
山西永鑫生在定襄做自由锻,船用轴锻件按客户指定的船级社规范执行,材质、锻造比、热处理、探伤、性能取样按规范对应的条款走,随货提供材质证明、热处理曲线、力学性能与探伤报告。这些是纸面上的东西,真正让认证立得住的是背后那套记录制度 —— 每根轴的工艺卡、每炉的曲线、每份报告的签字人都能对上。体系这件事说起来枯燥,但它就是认证的全部内容。