定制船用轴锻件,从一张图纸到一套轴系
2026-11-10 17:42
山西中重重工集团
船用轴锻件的 “定制”,和普通机械件的定制不是一回事。它不是在一个标准型号上改几个尺寸,而是从船型、功率、转速、轴系布置一路推算下来,最后落到材质、锻件尺寸、探伤级别、热处理状态、加工余量和证书形式上。一张图纸只是结果,前面的推导过程才是定制的实质内容。
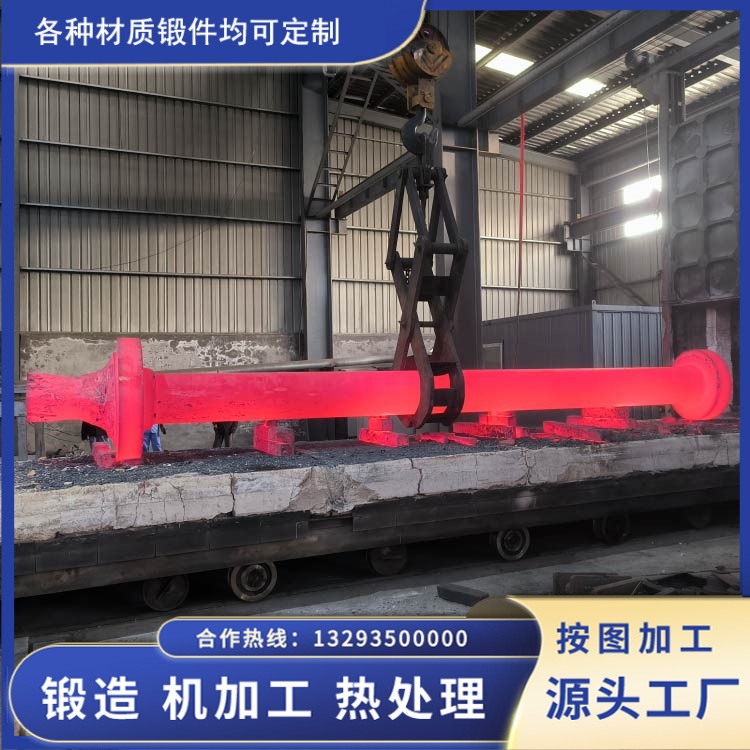
第一步是读懂技术条件,不是直接报尺寸。 客户发来的通常是一份轴系图加一份技术协议。图纸给的是成品尺寸:中间轴锻件的总长、法兰外径、螺栓孔位置;艉轴的前端锥度、轴颈直径、轴套段长度;推力轴的推力环厚度和环面要求。技术协议给的是 “怎么做”:材质、力学性能、探伤标准与验收级别、热处理状态、船级社、证书形式。这两份东西要对着读。常见的偏差是图纸和协议不一致 —— 图纸标的 42CrMo,协议写 45 号;图纸要求整体锻造法兰,协议没提。这种时候不能自己挑一个执行,得回头跟客户确认,因为改哪一边都涉及成本和交期。
第二步是把工况翻译成材料与工艺参数。 同样是 “船用轴”,内河货船和远洋集装箱船的差别很大。内河船功率小、航程短、检修方便,中间轴用 45 号优质碳素钢调质,足够用且成本可控;沿海散货船和油轮的中大功率轴系,42CrMo 是主流;远洋大型集装箱船、VLCC 这类,轴径大、扭矩大、要求低温韧性,34CrNiMo6 这类含镍合金钢更合适,但价格和热处理难度都上一个台阶。转速也有影响:低速大扭矩的轴,截面大、弯矩重,更看重心部压实和韧性;中高速的轴,更看重组织均匀和尺寸精度。这些判断要落到具体的轴径、锻造比、取样位置上,不能停在材质牌号上。
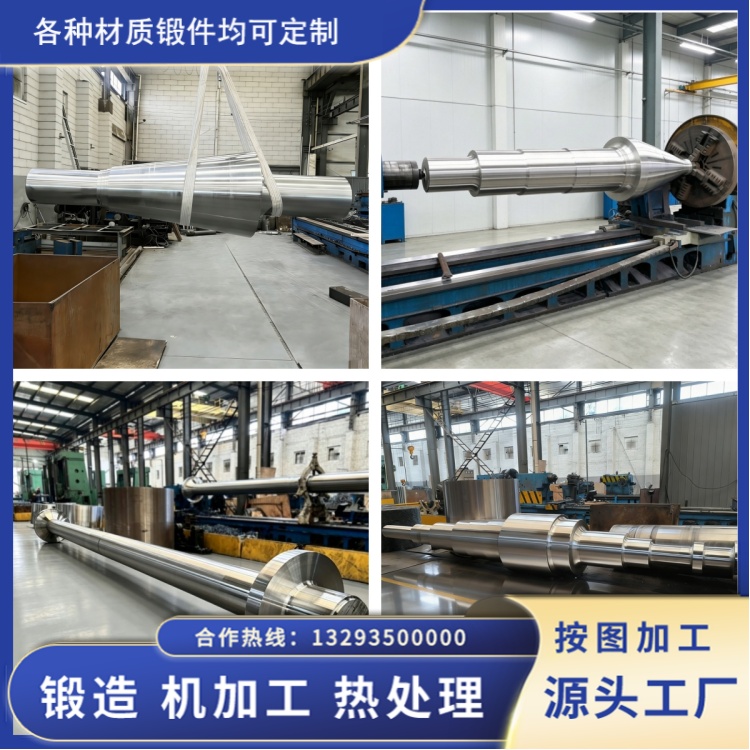
第三步是锻件尺寸的反推。 成品尺寸加上加工余量,才是锻件尺寸。余量不是随便给个数:长度方向要考虑热处理变形和矫直余量,径向要考虑车削量和可能的探伤复检去除量,台阶过渡处要考虑成型能力。长轴尤其要注意,一根 8 米的轴如果余量给得太紧,热处理后弯个十几毫米就没有加工空间了。反过来余量给太大,材料浪费、车削工时长、锻件重量上去还可能超出压机或吊装能力。这一步是经验活,也是定制和标准件的分界线。
第四步是成型方案的确定。 中间轴一般带整体锻造法兰:法兰靠局部聚料后锻出,不采用焊接,因为船级社对轴类关键件的焊接限制很严,整体锻造的法兰流线连续、可靠性高。推力轴的推力环也是整体锻出,环面要有足够的加工余量保证平行度和厚度公差。艉轴的关键在前端锥度段:锥面要和螺旋桨锥孔配合,锥度常见 1:15 或 1:12,配合面的接触率要求高,所以这一段锻件的余量、直线度和探伤要求都要单独提。带键槽的轴还要考虑键槽位置的应力集中,锻件在该段的流线要顺。
第五步是成套思维。 一条船的轴系通常包括推力轴、中间轴(可能不止一根)、艉轴,规格各不相同但材质和工艺往往要统一考虑。成套做的价值在于:同一炉或相近炉号的料、同一套热处理参数、同一次探伤标准、同一批证书,装船时对中和配合更可控。如果分开找不同厂家做,尺寸公差、材质批次、热处理状态都可能不一致,现场装配时就得反复修配。永鑫生接这类单通常是按套排产,中间轴和艉轴一起走工艺,交期也一起给。
第六步是规格边界的诚实沟通。 定制的前提是厂家的设备能覆盖。万吨级油压机能做的大致是 7.5 米、120 吨级以内的锻件,超过这个范围要么分段(但船级社对轴类分段通常不接受),要么就只能说明做不了。有些客户会拿一个超出范围的规格来问价,实话说 “这个规格我们做不了、建议找哪类设备”,比含糊答应然后交期崩掉要靠谱。设备边界之外还有材质边界:高合金钢、不锈钢大轴对冶炼和热处理的要求不同,不是所有厂都有对应的经验。
第七步是把交付物清单写进合同。 船用轴锻件的交付不只是 “货”,还包括材质证明、热处理曲线、力学性能报告、无损检测报告、尺寸检验记录、船级社见证记录。出口项目还要考虑 EN 10204 证书形式、原产地证明、包装与运输方案(长轴的支点位置、防变形固定、端面防锈)。这些在报价阶段就该列清,不要等到发货前才补,补不出来的东西往往就是争议点。
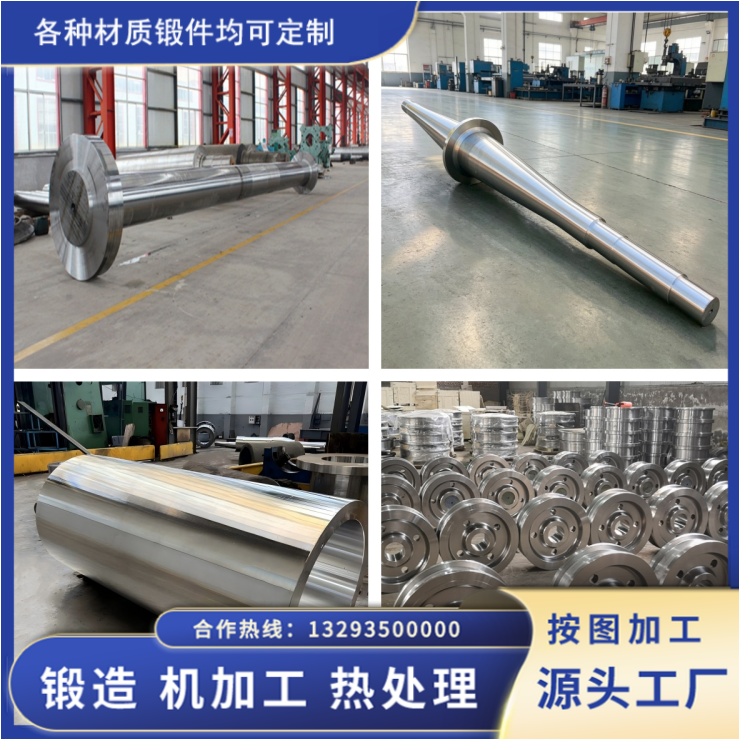
定制这件事,说到底是把客户的 “我要一根能用的轴” 拆成几十个可执行的技术条件,再一条条落实。山西永鑫生在定襄做自由锻,材质覆盖碳钢到合金结构钢,船用轴锻件按图纸和客户指定船级社规范执行,成套排产、余量与成型方案按具体规格单独算,交付文件随货走。规模不算最大,但单件、非标、小批量的活正是自由锻的路子,接得住。