井下重载工况到底难在哪,永鑫生为什么先把工艺做在前面
2026-11-17 09:51
山西中重重工集团
说起矿山机械锻件,很多采购人员的第一反应是对比价格、对比材质牌号。但真正在井下用过设备的人都清楚,一件轴、一个销、一副链轮,坏在哪里,往往跟图纸上的强度数值关系不大。
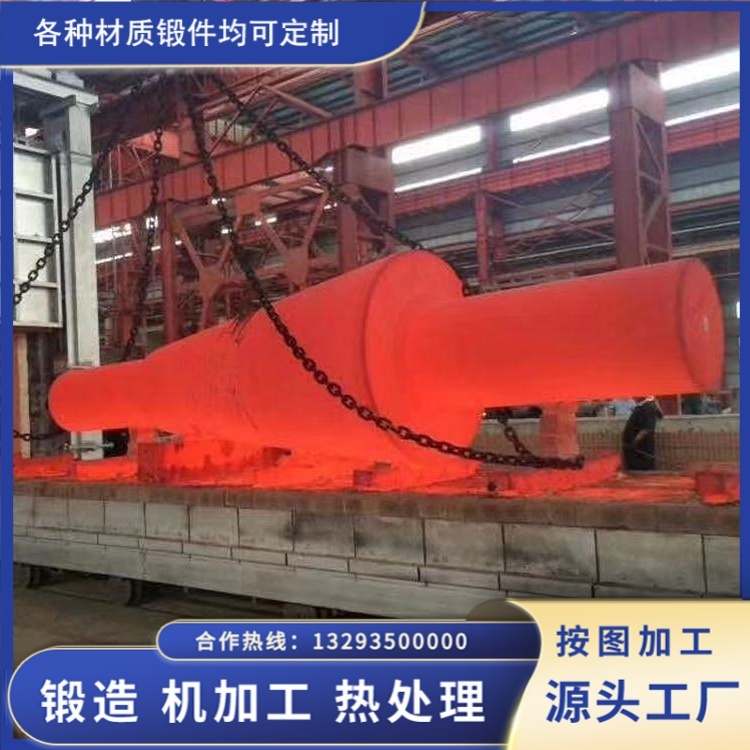
井下工况的特殊性,其实集中在四个方面。
第一是冲击。破碎机锻件给料时大块矿石落下、刮板机启动时链条张紧、掘进机截齿碰到夹矸,这些都不是平稳加载,而是反复的冲击载荷。静强度校核通过的件,在几百万次冲击后仍可能出现疲劳裂纹。
第二是空间与拆装。井下巷道狭窄,设备布置紧凑,很多零件是非标尺寸,拆一次要停班、要吊装、要人配合。这意味着一个零件的失效代价,远不止零件本身的价格。
第三是环境。潮湿、粉尘、弱腐蚀性水汽长期存在,表面一旦有微裂纹,很容易成为腐蚀疲劳的起点。
第四是维修窗口短。井下不允许长时间停机等件,所以对备件的可靠性、互换性要求比地面设备高得多。
在这种背景下,锻件之所以被大量用于主轴、偏心轴、齿轮轴、销轴、链轮轴、卷筒轴、活塞杆这类关键件,原因并不神秘:锻造能把坯料内部的缩孔、疏松压实,让材料的纤维流线沿受力方向连续分布。铸件里那些肉眼看不见的疏松和夹杂,在交变冲击下就是裂纹源;焊接件的热影响区,硬度和组织不均,同样是薄弱环节。锻件在这两点上更可靠。
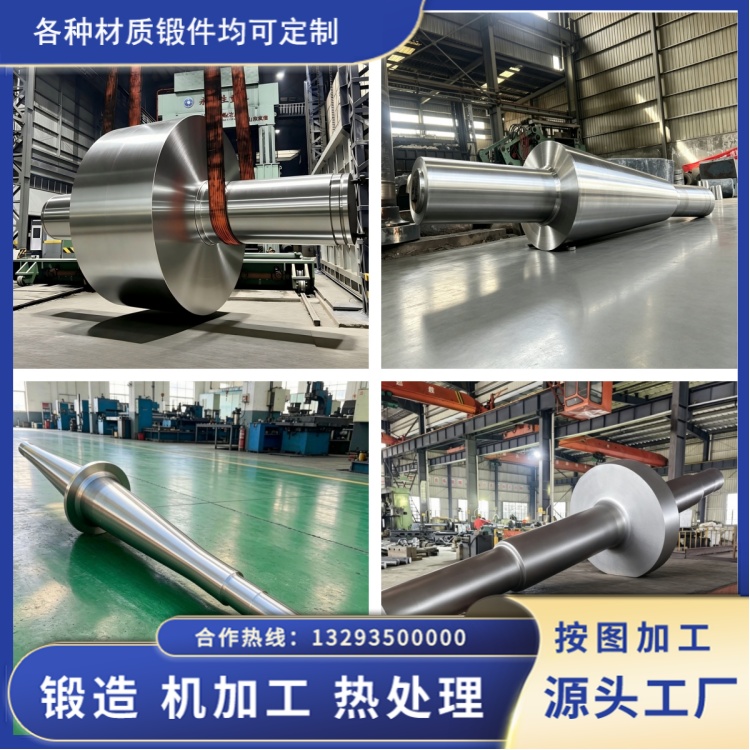
山西永鑫生在矿山锻件上做的事情,更多是把工艺环节往前挪,而不是把宣传话术往后堆。
第一是材料匹配,不做 “一刀切”。 42CrMo 调质态是矿山轴类件最常用的选择,强度和韧性的平衡较好;35CrMo 用在载荷稍低的连接件上更经济;40Cr 适合一般传动轴;齿轮类件如果要求表面耐磨、心部抗冲击,走 18CrNiMo7-6 渗碳路线更合适。材料选对只是开始,大截面锻件的淬透性问题才是难点:直径越大,心部冷却越慢,如果锻造比不足、原始组织粗大,调质后心部冲击功会明显偏低。这也是为什么同样牌号、同样硬度的两根轴,使用寿命可能差一倍。
第二是锻造工序本身。 镦粗、拔长、反复火次,目的是压实和细化晶粒。锻造比不够,中心压实不足;火次过多、温度控制不当,又容易晶粒粗化甚至出现过热。永鑫生在大型件上使用万吨级油压机成形,火次相对少、变形更充分,这对大截面轴类件的中心质量是有实际意义的,不是参数表上的装饰。
第三是热处理和检测。 调质不是 “烧红再淬水”,升温速度、保温时间、淬火冷却方式、回火温度,都直接影响硬度均匀性和冲击功。炉温记录、随炉试块、同批次力学性能试验,这些是能拿出来的东西。无损检测按图样和技术协议执行,超声查内部缺陷,磁粉查表面裂纹,验收标准提前谈清楚,比事后争论有用。
第四是一些容易被忽略的细节。 比如台阶轴过渡圆角,圆角太小就是应力集中点;比如销轴表面粗糙度和防腐处理,直接影响潮湿环境下的服役寿命;比如非标件的互换性设计,能不能和现场已有的备件对上,这些在图纸阶段就该确认。
说句实在话,锻件不是万能的。有些结构复杂、形状特殊的支架类零件,铸造加焊接反而更经济,硬改成锻造既不划算也不合理。永鑫生的做法是根据工况给建议,该锻的锻,该铸的铸,不把一个方案套到所有件上。
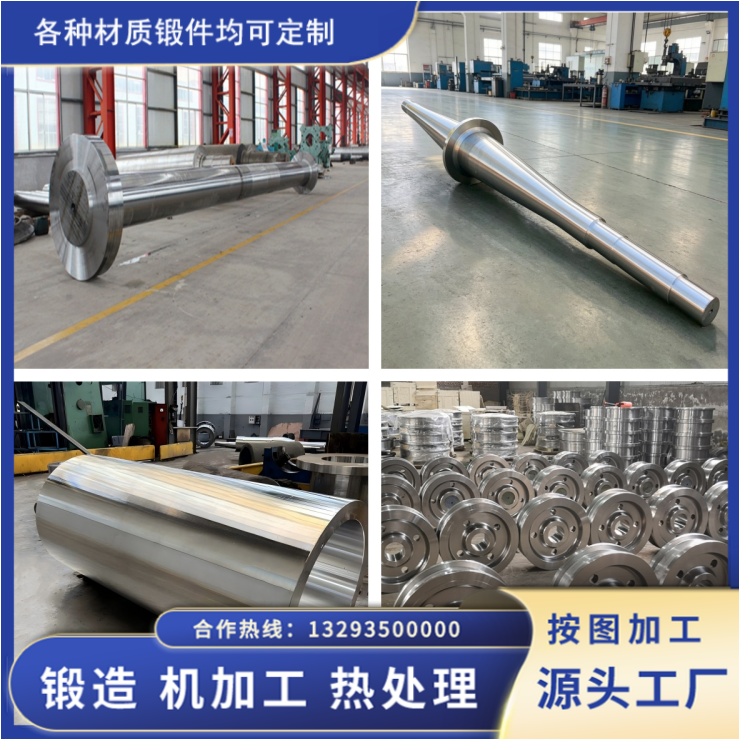
井下重载工况对零件的要求,矿山机械锻件说到底就是:抗得住冲击、扛得住疲劳、坏了能快换。锻件在材料组织上的优势,配合规范的锻造和热处理,是能满足这个要求的路径之一。至于具体某一件用哪种材质、哪种工艺,还是得回到载荷谱、截面尺寸和现场使用记录上来谈。