破碎机主轴锻件的加工工艺:从钢锭到成品的工序逻辑
2026-11-17 10:24
山西中重重工集团
破碎机主轴是整机最核心的受力件之一,它同时承受扭矩、弯矩和频繁的冲击载荷。这类零件的失效,很少是 “强度不够” 这么简单,更多是内部组织不均、应力集中或者热处理不到位,在长期交变载荷下逐步发展成裂纹。所以谈加工工艺,得按工序一步步说清楚每一道在解决什么问题。
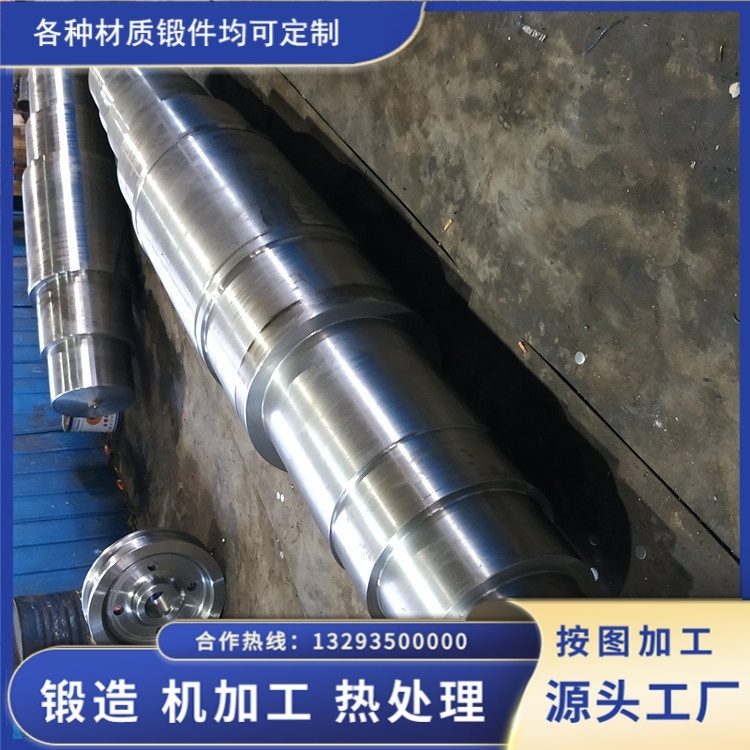
第一道:坯料与材质确认。 破碎机主轴锻件常用 42CrMo,也有按图样要求用 35CrMo 或 40Cr 的。材质定了之后,关键是坯料复验:化学成分、气体含量、夹杂物级别、低倍组织。大截面主轴的心部质量很大程度上取决于原始坯料,如果钢锭偏析严重、夹杂超标,后面再怎么锻也很难彻底消除。永鑫生这一环的做法是把复验数据留档,按炉批对应,出了问题能回溯。
第二道:加热。 加热看起来简单,实际是锻造质量的第一道门槛。温度偏低,变形抗力大,中心锻不透;温度偏高,晶粒粗化甚至过烧,冲击功直接下降。不同直径的主轴,装炉方式、升温速度、保温时间都不一样,大截面件还要考虑内外温差,避免 “外热内冷” 就开锻。这一环靠工艺规程和炉温记录,不靠手感。
第三道:锻造。 主轴锻造的核心目标是压实心部、细化晶粒、让纤维流线沿轴向连续分布。常规路线是先镦粗再拔长,镦粗让变形深入中心,拔长把组织拉直、沿主应力方向排列。锻造比要够,火次要控制,温度损失大了就得回炉,不能硬压。万吨级油压机在这类大件上的实际意义是:同样的变形量需要更少火次,温度窗口更容易守住,晶粒细化的结果更稳定。锻造过程要记录火次、变形量、终锻温度,这些是判断组织状态的依据,也是客户审核时常看的内容。
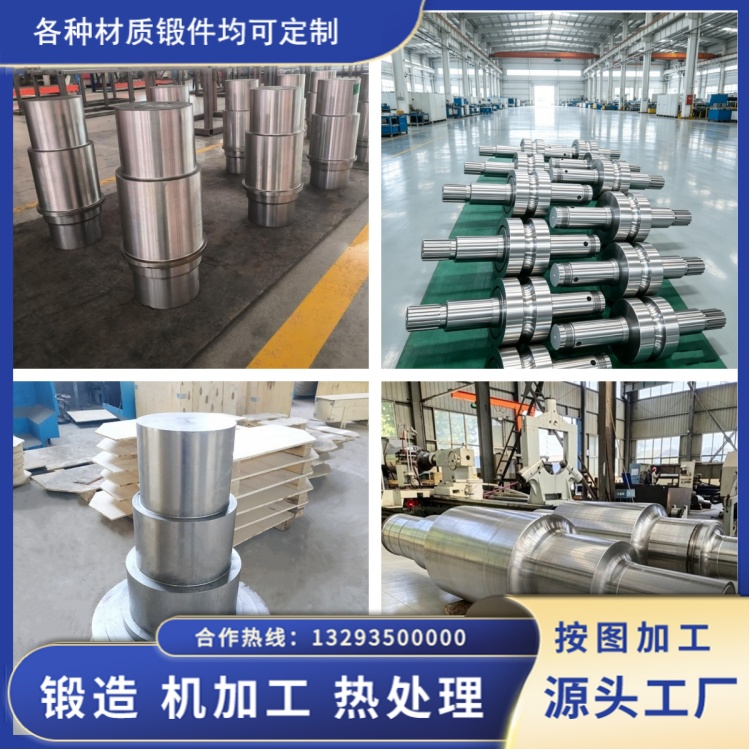
第四道:锻后热处理。 锻完不能直接空冷。一般按材质走正火或等温退火,目的有三个:消除锻造应力、细化晶粒、为调质做组织准备。这一步省了,后面的调质做得再规范,心部组织也补不回来。
第五道:调质。 主轴要求的是强度和韧性的平衡,靠淬火加高温回火实现。难点在大截面:直径越大,心部冷却越慢,淬透性不足就会出现心部硬度低、冲击功偏低的 “表硬心软”。所以淬火介质选择、冷却方式、装炉姿态都要按截面设计,回火温度和时间按目标硬度反推。炉温曲线必须记录,随炉试块与工件同炉同工艺,力学性能按批次抽检。
第六道:机加工。 主轴是回转件,加工顺序一般是粗车 — 探伤 — 精车 — 磨削(配合部位)。粗车留余量,探伤在粗车后进行,能更早发现表层以下的缺陷,避免精加工完才报废。加工余量的分配很关键:余量太小盖不住表面缺陷,余量太大浪费材料和工时,还会切掉有利的流线层。台阶过渡处的圆角必须按图样做,圆角过小就是未来的疲劳源。
第七道:终检与防护。 尺寸、形位公差、表面粗糙度按图验收;配合轴颈、锥面重点测;键槽、螺纹部位不允许有裂纹。成品做防锈处理,大件要固定支撑,避免运输中变形。
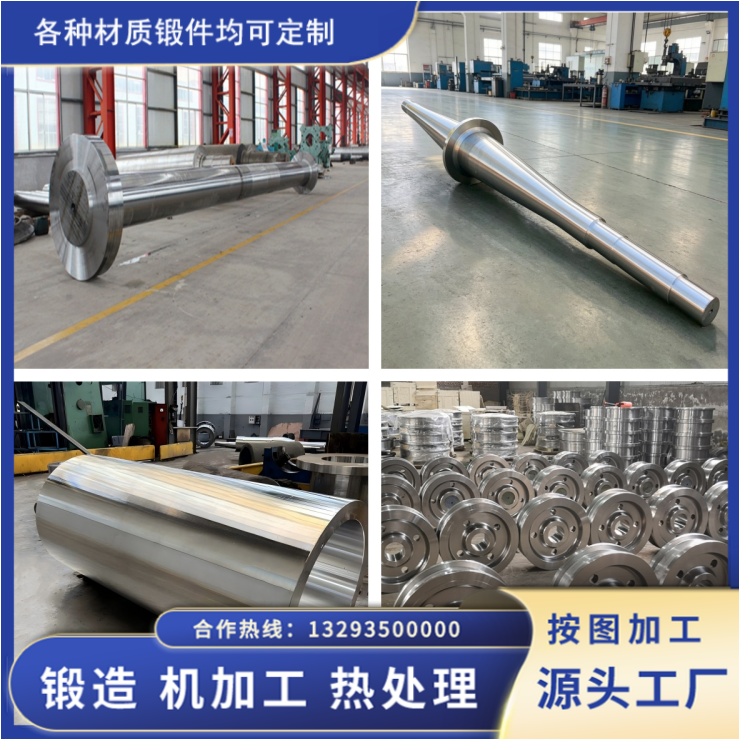
需要说清楚的一点:工艺不是越复杂越好。有些客户图样要求破碎主轴锻件整体渗碳,但如果实际工况以冲击为主、表面磨损不是主要失效模式,那渗碳带来的成本和工期就不划算,这时更合理的是调整材质或热处理路线。永鑫生的做法是先看工况和失效模式,再定工艺,而不是把一套标准流程套到所有主轴上。