重载交变工况下,矿山液压活塞杆锻件在 “成形” 之前就要定下来的几件事
2026-11-20 10:08
山西中重重工集团
矿山液压设备上的活塞杆,受力情况和工作母机不太一样。挖掘机斗杆油缸、破碎锤、井下铲运机举升缸、液压支架推移千斤顶,活塞杆承受的往往是对称或偏载的交变载荷,行程末端还有冲击。这类零件的失效很少是 “一次断掉”,多数是杆身与活塞连接处、螺纹根部、镀铬面局部剥落之后疲劳扩展,或者是长期弯曲变形导致密封件偏磨、漏油、拉缸提前停机。所以讲工艺要点,不能只讲 “锻出来打个 UT 就行”,得从材料怎么定、变形怎么分配开始往上捋。
一、选材要按截面和淬透性算,不能按习惯抄牌号
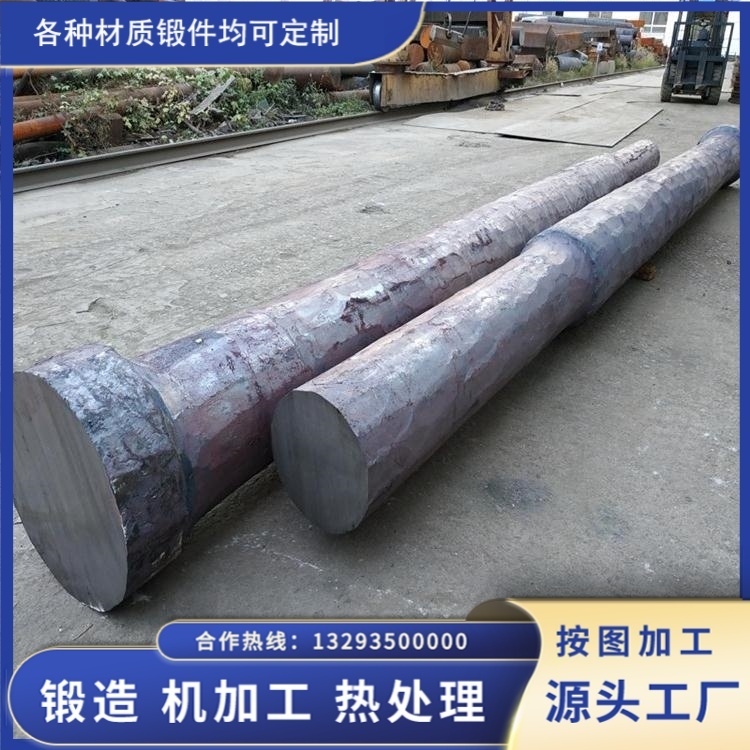
常见的 42CrMo、35CrMo 用在中小规格活塞杆锻件上没问题,但矿山设备的杆径往往在 φ120~φ350,长度两三米甚至更长。这个截面下,42CrMo 的淬透性边界已经开始吃紧:表面硬度能达到,芯部却可能只有索氏体加少量铁素体,冲击功和断面收缩率掉得明显。山西永鑫生这边接这类活,通常先按实际直径做一次端淬试验或查淬透性曲线核算,再决定是继续用 42CrMo 加大冷却强度,还是直接上 34CrNiMo6、40CrNiMo 这类含镍钢。含镍钢贵,但大截面芯部韧性稳,杆件在冲击下不容易出现 “表硬里软” 的断口。27SiMn 属于液压支架立柱的常用材质,强度够、成本低,适合压力等级和冲击频次不极端的工况,但不能拿它去顶高冲击的破碎锤活塞杆。
另外要明确一点:技术条件里写的 “调质硬度 28~32HRC”,指的是距表面一定深度、通常是 1/3 半径处的实测值,不是打一下表面就交差。这一条不写清,后面争议全在这里。
二、锻造比和流线连续,比 “锻了” 两个字重要得多
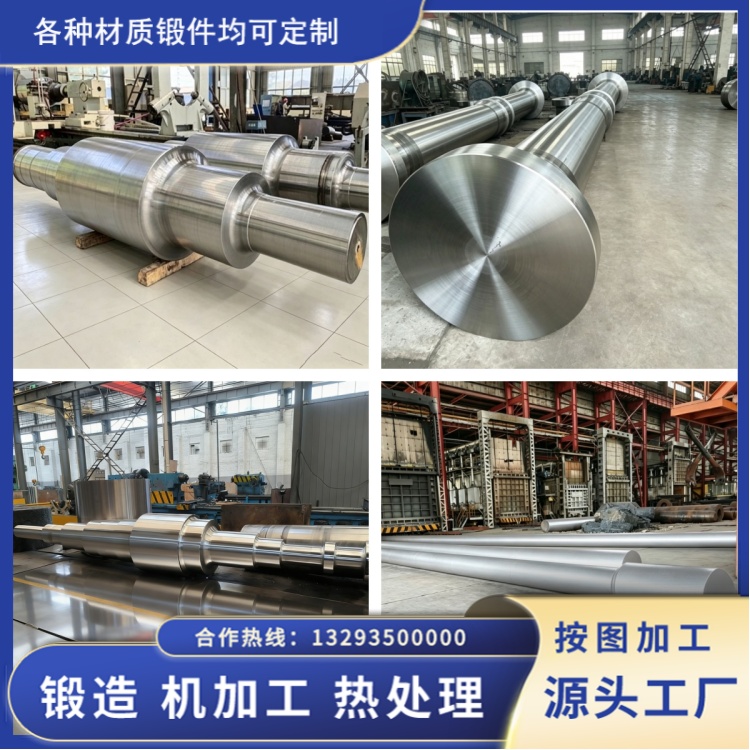
活塞杆的杆身是主要承载段,也是疲劳裂纹最容易在夹杂物处起源的地方。用钢锭或大断面坯料时,锻造比一般不低于 3,并且要靠 “镦粗 + 拔长” 的组合把芯部的疏松、偏析压实,而不是一路拔长把缺陷拉成细长条 —— 那样做 UT 反而更难看。拔长时要控制每次压下量和送进量,避免出现表面折伤和内部空腔。
真正容易出问题的是台阶和法兰的过渡段。如果过渡段靠车削 “掏” 出来,流线在台阶处被切断,交变载荷下的应力集中系数会明显偏高。正确做法是先用胎模或错移把台阶锻出来,留足余量再加工,让金属流线顺着轮廓走。这一点在活塞杆上比在普通轴上更敏感,因为杆身要镀铬,镀铬层本身不承受多少载荷,一旦基体在过渡处开裂,镀层会跟着整片起皮。
三、加热和终锻温度,是长杆件最容易偷工的地方
长径比大的件,加热不能一把火推到 1200℃ 就出炉。一般按分段升温:低温段缓慢通过 700℃ 附近的相变区,高温段保温到心部透烧,再出炉锻造。加热不均的后果,一是心部没透烧就锻,变形集中在表层,芯部等于没锻;二是表层温度过高出现粗晶甚至过烧,锻后正火也难完全补救。
终锻温度要守住下限,42CrMo 类材料一般不低于 850℃,个别薄壁段可以到 800℃ 左右。温度掉太低还硬压,表面裂纹和内部撕裂就是这么来的。锻后不要堆在角落自然凉,大截面件应该坑冷或及时进炉做扩氢退火,尤其是电炉钢、H 含量控制不严的炉次,氢致白点在大截面里一旦形成,后面所有工序都白做。
四、成形方式的选择:锻到接近成品,还是留大余量
矿山活塞杆的杆身余量放多少,直接决定后续车削量和流线保留程度。余量放太大,车掉的多,靠近表面的致密层被削掉,反而把芯部组织暴露到工作面;余量放太小,氧化皮、脱碳层压进去,镀铬前处理再干净也没用。比较稳妥的做法是单边留 3~5mm,脱碳层必须在本体加工中完全去除。
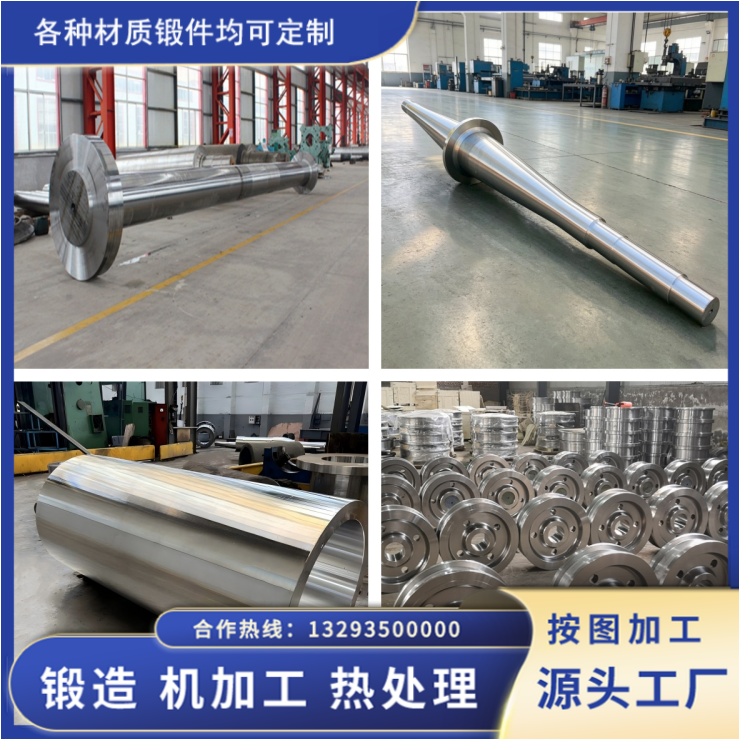
对山西永鑫生来说,矿山液压活塞杆锻件真正拉开差距的不是某一道工序多先进,而是每一道有没有按图纸和材质把参数守死:牌号按截面算过、锻造比到位、台阶锻出来不靠掏、终锻温度不偷、锻后该退火就退火。做到这五条,后面的热处理和镀铬才有讨论的意义。