矿山设备活塞杆锻件的寿命从哪来 —— 材质与热处理的作用
2026-11-20 10:33
山西中重重工集团
矿山设备的活塞杆,多数用在液压支架、掘进机、破碎机和各类矿用液压缸上。它的工作状态有几个特点:往复频率高、承受交变载荷、长期处在粉尘和潮湿环境里,还常常受到侧向偏载。因此活塞杆的失效很少是单一的 “断裂”,更多是表面划伤→镀层剥落→局部腐蚀→疲劳裂纹萌生→最终断裂这样一条链式过程。要把寿命做上去,起点在材质,落点在热处理,锻造只是中间的一环,三者缺一不可。
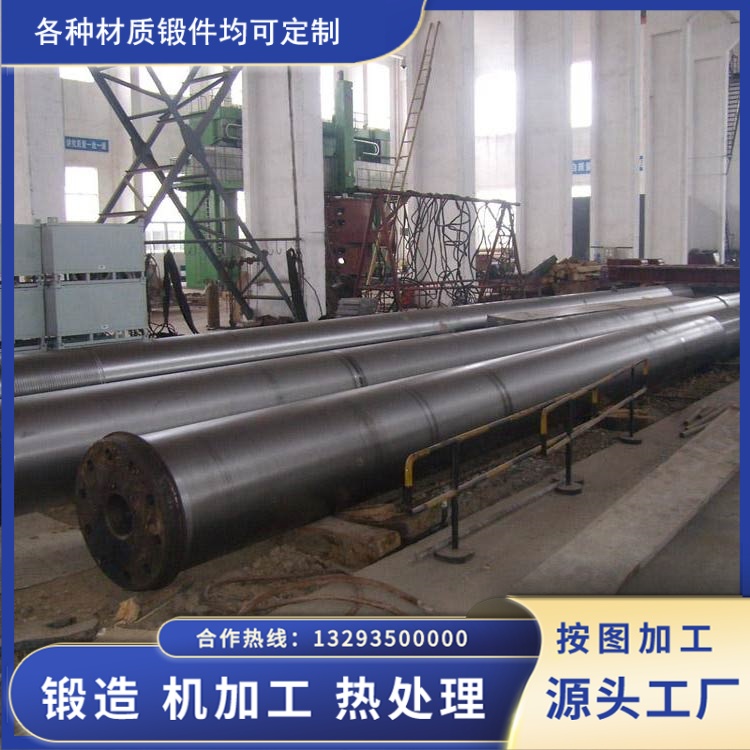
先说材质选择。矿用液压缸活塞杆锻件常用的钢种是 27SiMn、42CrMo、30CrMnSi 和 40Cr。27SiMn 的淬透性较好,调质后强度与韧性的匹配比较适合中等以上截面的活塞杆,是国内液压支架行业的常规选择;42CrMo 的淬透性和综合力学性能更高,用在大缸径、高压力、大截面的场合更稳妥;30CrMnSi 强度和耐磨性突出,但对热处理工艺控制的要求也更严;40Cr 成本低,适合载荷不高的普通工况。选材的原则并不在于 “选贵的”,而在于让钢种的淬透性与活塞杆的实际截面匹配:截面大而淬透性不足,心部就得不到应有的组织,表面硬度上去了,心部却是软的,疲劳寿命反而下降。
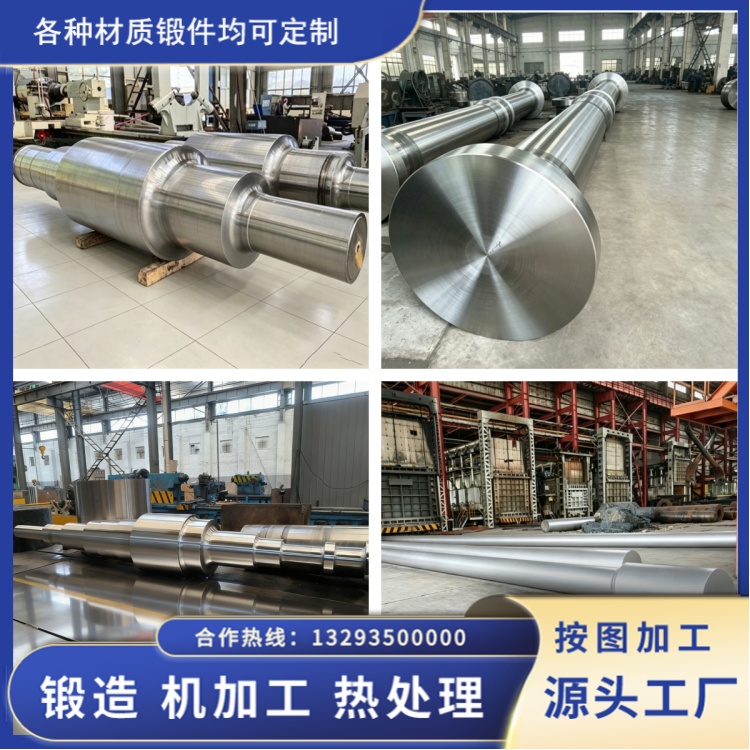
材质层面还有两个容易被忽略的地方。一是成分的内在控制。按 GB/T 3077 的一般要求,42CrMo 的磷、硫都在 0.035% 以内,但对活塞杆这类疲劳件,实际生产中往往把硫、磷压得更低,同时控制氢含量,减少夹杂物和氢脆风险。二是冶金质量。大截面锻件多用电炉钢锭,钢锭的缩孔、偏析、夹杂若在锻造中未被充分压实和打碎,就会成为内部裂纹源,这类缺陷在后续加工中不一定暴露,却会在使用中逐步扩展。
热处理是决定寿命的关键环节,通常分两步。第一步是调质,27SiMn 一般在 880~900℃ 淬火、560~600℃ 回火,42CrMo 的淬火温度略低、回火温度略高,目标是得到回火索氏体组织,硬度控制在 HB240~280 这个区间。硬度偏低,耐磨性不够;偏高,韧性下降,抗冲击能力变差。第二步是表面强化,多数活塞杆采用感应淬火加镀铬:感应淬火把表层硬度提到 HRC50 以上,硬化层深度一般控制在 2~4mm,形成 “外硬内韧” 的结构;镀铬层厚度通常 0.03~0.05mm,作用是降低摩擦系数、提高耐蚀性。需要说明的是,镀铬层很薄,它的寿命完全取决于下面的基体 —— 基体表面有划伤、有软点、有脱碳层,镀层就会提前剥落。
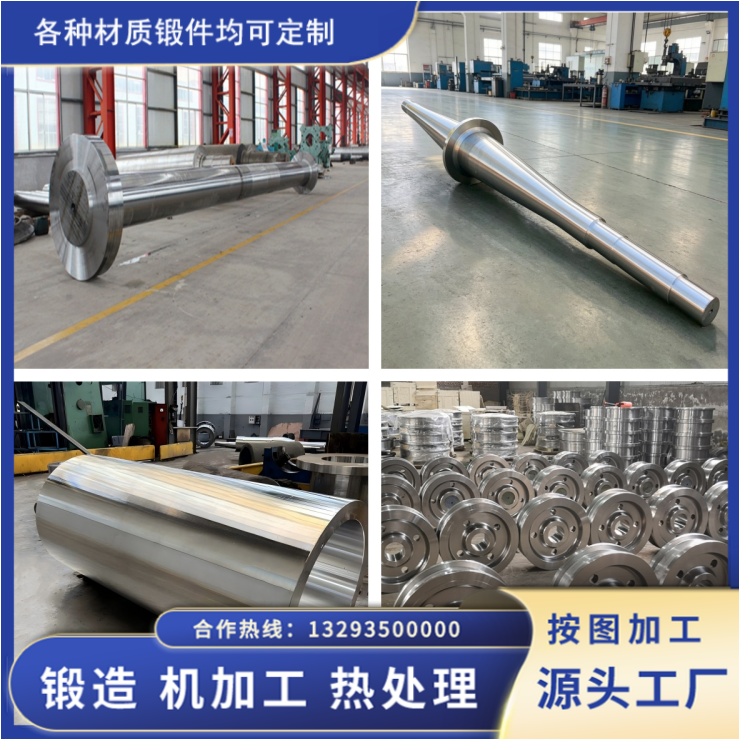
所以活塞杆锻件寿命的保障,本质上是一套贯穿冶炼、锻造、热处理、机加工的系统控制,而不是某一个环节单独发力。材质选对了、冶金质量过得去、热处理做得透,寿命才有基础;任何一环松动,后面的工序都补不回来。