冲击载荷下,矿用油缸活塞杆该用锻件毛坯还是管材
2026-11-20 10:43
山西中重重工集团
矿用油缸的工况和普通工业液压缸不一样。液压支架的推移千斤顶、掘进机的支撑油缸、破碎锤的辅助缸,工作时承受的不只是稳定油压,还有频繁换向带来的压力冲击、落岩和垮顶造成的瞬时峰值载荷,以及结构间隙引起的侧向偏载。冲击载荷的特点是作用时间短、峰值高,以应力波的形式在杆体内传播。这种载荷对材料的要求,不只是抗拉强度够不够,更看重横向塑性和冲击功、组织均匀性,以及对内部缺陷的敏感程度。锻件毛坯和无缝管材在这几项上的差别,恰恰是选型的分界线。
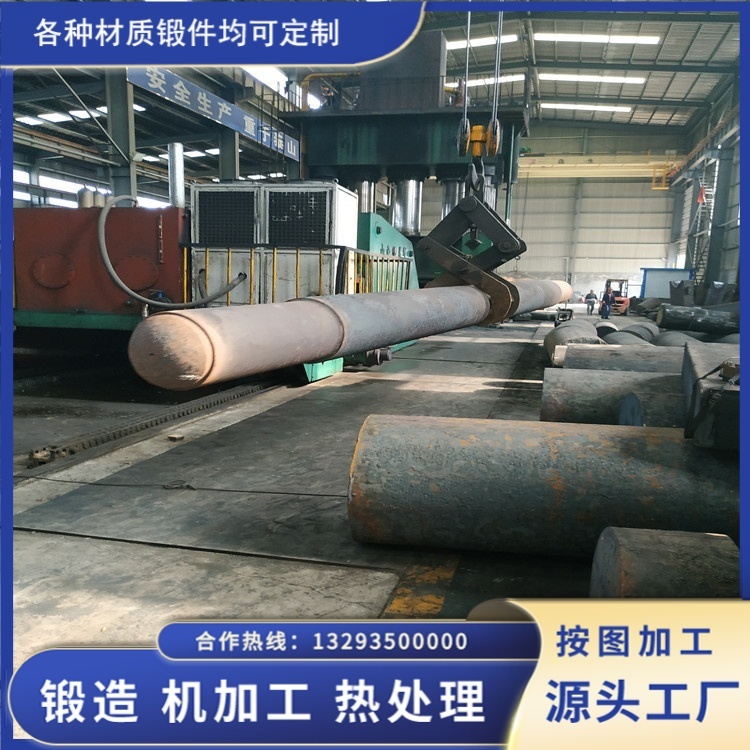
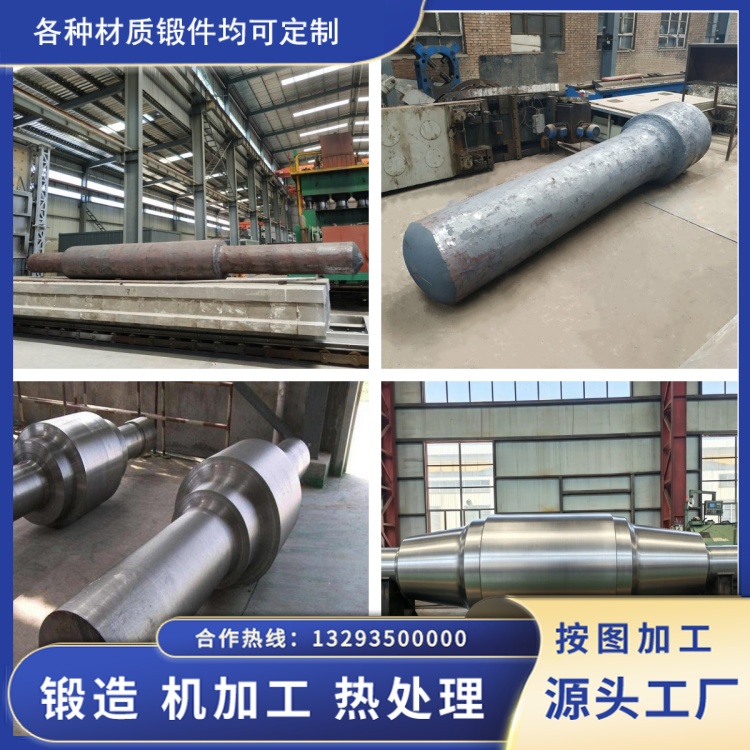
先看锻件毛坯。矿用活塞杆锻件通常以钢锭或连铸坯为原料,经镦粗、拔长交替成形,锻造比一般不低于 3。这个过程做的是两件事:一是压实心部,把钢锭原有的缩孔残余、中心疏松锻合;二是打碎粗大枝晶和非金属夹杂,让组织细化、分布均匀。锻件的金属流线顺着杆体轴向连续分布,三个方向的力学性能差异相对较小,横向冲击功有保证。这一点在冲击工况下很关键 —— 冲击载荷不是单一方向的拉压,偏载和弯矩会让杆体内部产生横向应力,横向塑性不足时,裂纹容易沿壁厚方向起。
再看管材。矿用活塞杆用的无缝管多为 27SiMn、45# 的热轧管或冷拔管,由圆坯穿孔后经轧制、冷拔成形。管材的最大优势是省料:中间本来就是空的,省掉了钻孔和大量切削。它的金属流线沿轴向非常明显,纵向强度、纵向塑性都不错,一般无缝管标准考核的也正是纵向力学性能。问题在于,横向(壁厚方向)的塑性和冲击韧性通常不做考核,实际值也普遍低于锻件。对承受冲击的活塞杆来说,这是一个容易被标准条文掩盖的短板。
管材还有几处实际生产中常见的波动。一是壁厚不均,热轧管的壁厚公差一般在 ±10% 左右,冷拔管可以做到 ±8%,壁厚偏差会造成杆体截面惯性矩不均,偏载时局部应力升高,疲劳源往往就从最薄的那一侧开始。二是内壁缺陷,穿孔毛管的内折、离层、发纹,冷拔过程产生的内壁微裂纹,这些缺陷藏在里面,目视看不到,超声检测又受内壁几何和耦合条件影响,检出率不如实心锻件。三是残余应力,冷拔管的残余应力较大,粗加工后容易产生变形,影响直线度和同轴度。冲击载荷下,应力波遇到这些缺陷会产生反射和局部应力集中,微裂纹的扩展速度远高于静载工况。
所以结论比较清楚:冲击载荷明显、缸径较大、安全等级高的矿用油缸,活塞杆优先选锻件毛坯。管材适合压力等级不高、冲击不频繁、缸径偏小的场合,用它可以有效降本。如果确实需要空心结构减重,比较稳妥的做法是用锻件毛坯加深孔镗,而不是直接拿成品管材替代 —— 前者保证了组织和致密度,后者只是省了工序。
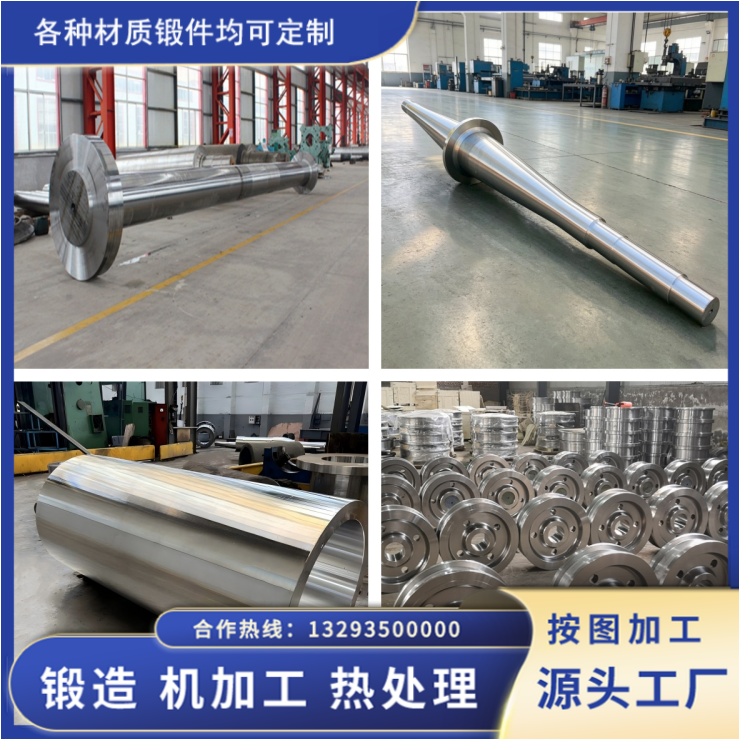
山西永鑫生重工在矿用油缸活塞杆锻件上按锻件路线组织生产,锻造比、热处理和探伤分序控制,目的就是让杆体在冲击工况下有足够的横向塑性和组织均匀性。选型时把工况先摸清楚,再决定走锻件还是管材,比事后在失效分析里找原因要划算得多。